एक एक्सट्रूडर स्क्रू बैरल तब तक चलता है जब तक इसकी स्थिति लाइन को स्वीकार्य प्रक्रिया विंडो के भीतर आवश्यक आउटपुट और उत्पाद की गुणवत्ता को पूरा करने देती है। राल, भराव, संदूषण, ज्यामिति और परिचालन भार उस सेवा जीवन को बदल देते हैं, इसलिए कैलेंडर-आयु अनुमान के लिए उन शर्तों को संलग्न करना आवश्यक है। पहले से ही उत्पादन में मौजूद लाइन के लिए, दोहराए जाने योग्य स्थानों पर स्क्रू और बैरल को मापें, हाल की पहनने की दर की गणना करें, और अगले निरीक्षण और प्रतिस्थापन की योजना बनाने के लिए उत्पादन रुझानों के साथ इसका उपयोग करें।
द्वाराईजेएस उद्योग
- संचालन के घंटों और फॉर्मूलेशन परिवर्तनों को ट्रैक करें, न कि केवल स्थापना तिथि को।
- दोनों भागों को मापें: स्क्रू फ़्लाइट घिसाव और बैरल बोर घिसाव समान निकासी को बढ़ाते हैं।
- एक स्थिर संदर्भ रन के विरुद्ध प्रति आरपीएम आउटपुट, पिघले तापमान और गुणवत्ता की तुलना करें।
- मशीन-विशिष्ट योजना सीमा का पूर्वानुमान लगाएं, फिर खरीद और स्थापना के लिए समय दें।
- सामग्री में बदलाव, तेजी से टूट-फूट या अप्रत्याशित क्षति के बाद पूर्वानुमान का पुनर्मूल्यांकन करें।
1. आपकी एक्सट्रूज़न लाइन पर सेवा जीवन का क्या अर्थ है?
किसी विशेष उत्पाद के लिए उपयोगी होना बंद हो जाने के बाद भी एक स्क्रू घूम सकता है। हार्डवेयर की संरचनात्मक सीमा तक पहुंचने से पहले एक मांग वाली फिल्म या प्रोफ़ाइल बनाने वाली लाइन अपनी स्वीकार्य प्रक्रिया विंडो खो सकती है। इसके विपरीत, किसी ध्वनि सेट को केवल इसलिए बदल देना क्योंकि वह एक वर्षगाँठ पर पहुँच गया है, प्रयोग करने योग्य क्षमता को बर्बाद कर सकता है।
निर्णय को तीन प्रश्नों में विभाजित करें। क्या हार्डवेयर अपनी अनुमोदित आयामी और स्थिति सीमा के भीतर रहता है? क्या प्रक्रिया आवश्यक दर पर स्वीकार्य उत्पाद बना सकती है? क्या निरंतर संचालन की लागत नियोजित हस्तक्षेप से अधिक है? पहला भागों से संबंधित है, दूसरा उत्पाद से संबंधित है, और तीसरा उत्पादन योजना से संबंधित है। एक जीवन अनुमान तब तक अधूरा है जब तक कि वह यह नहीं बताता कि वह किस समापन बिंदु की भविष्यवाणी करता है।
संख्या के पीछे कर्तव्य रिकार्ड करें
स्थापना की तारीख रखें, लेकिन उत्पादन के घंटों, संसाधित सामग्री और फॉर्मूलेशन इतिहास को भी रिकॉर्ड करें। निष्क्रिय समय प्रसंस्करण समय के समान नहीं है। संसाधित टन संदर्भ प्रदान करते हैं, लेकिन विभिन्न यौगिकों या मशीन कॉन्फ़िगरेशन को सीधे तुलनीय नहीं बना सकते।
| अभिलेख | यह जीवन मूल्यांकन में क्यों शामिल है? |
|---|---|
| पेंच और बैरल की पहचान | अदला-बदली या पुनर्निर्माण के बाद इतिहास को मिलाने से रोकें |
| संचालन के घंटे | निरीक्षणों के बीच अंतराल को परिभाषित करें |
| राल, भराव प्रकार और लोडिंग | पहनने के वातावरण में होने वाले परिवर्तनों को समझाइये |
| स्रोत और अनुपात को फिर से पीसें | संदूषण और फ़ीड स्थिरता में परिवर्तन की पहचान करें |
| आउटपुट, आरपीएम और वास्तविक पिघला हुआ तापमान | रिकॉर्ड से संबद्ध लोड और प्रदर्शन दिखाएं |
| नई स्थिति माप और अनुमोदित सीमाएँ | परिभाषित करें कि क्या बदल गया है और क्या कार्रवाई की आवश्यकता है |
बारीकी से मेल खाने वाली ड्यूटी पर आपूर्तिकर्ता का अनुभव प्रारंभिक निरीक्षण योजना निर्धारित करने में मदद कर सकता है। उस अनुभव के पीछे सूत्रीकरण, घटक निर्माण, घंटे और स्वीकृति मानदंड के बारे में पूछें। एक बार जब आपका अपना माप उपलब्ध हो जाए, तो किसी अन्य पौधे के प्रतिस्थापन अंतराल को एक निश्चित नियम के रूप में मानने के बजाय योजना को परिष्कृत करने के लिए उनका उपयोग करें।
2. कौन सी स्थितियाँ घिसाव की दर को बदलती हैं?
केवल पॉलिमर नाम ही कार्य का वर्णन नहीं करता है। प्राकृतिक पीपी और खनिज भराव युक्त पीपी अलग-अलग पहनने के कर्तव्य हैं। राल के साथ-साथ भराव प्रकार, लोडिंग, कण विशेषताएँ और संदूषण मायने रखता है। इसलिए एक भौतिक परिवर्तन रखरखाव रिकॉर्ड में दिखाई देना चाहिए, भले ही मशीन मॉडल और स्क्रू की गति अपरिवर्तित रहे।
जेफ कुहमान कापेंच और बैरल जीवन का विश्लेषणअपघर्षक घिसाव, संक्षारक आक्रमण और धातु-से-धातु चिपकने वाले घिसाव को अलग करता है। इसमें ठोस वेजिंग पर भी चर्चा की गई है, जब पिघलने वाला अनुभाग उस तक पहुंचाई गई सामग्री को संभाल नहीं सकता है। ये तंत्र विभिन्न सुधारात्मक कार्रवाइयों की मांग करते हैं। केवल एक सख्त सतह ज्यामिति बेमेल या मशीन संरेखण समस्या को ठीक नहीं करेगी।
केवल बेस स्टील ही नहीं, बल्कि कामकाजी सतह भी निर्दिष्ट करें
ईजेएस बाईमेटैलिक स्क्रू के लिए पीटीए हार्डफेसिंग और बाईमेटैलिक बैरल लाइनिंग के लिए सेंट्रीफ्यूगल कास्टिंग का उपयोग करता है।ईजेएस द्विधात्विक उत्पाद विशिष्टताएँनिम्नलिखित तैयार मिश्र धातु की मोटाई को अलग करें:
| अवयव | सूचीबद्ध कार्यशील मिश्र धातुएँ | सूचीबद्ध मिश्र धातु की मोटाई |
|---|---|---|
| हार्डफेसिंग पेंच | Ni60, कोलमोनॉय 56, कोलमोनॉय 83 | 1.0 से 1.5 मिमी |
| बैरल अस्तर | EJS01 | 2.0 से 3.0 मिमी |
| बैरल अस्तर | EJS02, EJS03, EJS04 | 1.5 से 2.0 मिमी |
ये निर्माण विनिर्देश हैं, स्वीकार्य टूट-फूट या गारंटीशुदा चलने के घंटे नहीं हैं। पर्याप्त सुरक्षात्मक सामग्री शेष रहने पर लाइन स्वीकार्य पंपिंग प्रदर्शन खो सकती है। अनुमानित घिसाव दर से परत की मोटाई को विभाजित करने से उपयोगी सेवा जीवन स्थापित नहीं होता है।

क्षति के प्रति प्रतिक्रिया का मिलान करें
उड़ान सामग्री की निरंतर हानि के लिए अलग-अलग स्कोरिंग, पिटिंग या क्षतिग्रस्त जमा से अलग मूल्यांकन की आवश्यकता होती है। रिकॉर्ड करें कि क्षति कहां हुई और उसके प्रकट होने से पहले कौन सा फॉर्मूलेशन चला। लंबे बैरल के लिए, जांच में संरेखण और समर्थन की स्थिति को शामिल करें, बजाय यह मानने के कि असमान घिसाव यह साबित करता है कि मिश्र धातु गलत थी।
उपयोगपेंच और बैरल सामग्री गाइडसामग्री चयन और के लिएनाइट्राइड बनाम द्विधातु तुलनानिर्माण विकल्पों के लिए. जीवन मूल्यांकन को इस बात पर केंद्रित रखें कि स्थापित हिस्से क्या कर रहे हैं।
3. एक्सट्रूडर स्क्रू घिसाव की समस्याएँ: विफलता से पहले क्या परिवर्तन होता है?
लाइन अपना सामान्य आउटपुट बनाए रख सकती है जबकि ऑपरेटर क्षतिपूर्ति के लिए धीरे-धीरे स्क्रू गति बढ़ाता है। अकेले किग्रा/घंटा देखने से वह परिवर्तन छूट सकता है। मार्क स्पाल्डिंग और टिमोथी वोमर विशिष्ट दर को स्क्रू गति से विभाजित आउटपुट के रूप में परिभाषित करते हैंएकल-स्क्रू पहनने का विश्लेषण, और बताएं कि उच्च डिस्चार्ज तापमान के साथ गति मुआवजा कैसे हो सकता है।
दोहराने योग्य उत्पादन स्थिति की तुलना करें
विशिष्ट आउटपुट को इस रूप में रिकॉर्ड करें(किलो/घंटा)/आरपीएम. जब फॉर्मूलेशन, फीडिंग मोड और डाउनस्ट्रीम स्थितियां तुलनीय हों तो गिरावट की जांच की जानी चाहिए। यह अपने आप में घिसाव का माप नहीं है। राल की चिपचिपाहट, फीडिंग या स्क्रीन की स्थिति में बदलाव से धातु की हानि के बिना प्रदर्शन बदल सकता है।
| उत्पादन अवलोकन | इसे पहनने के लिए जिम्मेदार ठहराने से पहले जांच लें |
|---|---|
| पिछले आउटपुट के लिए अधिक आरपीएम की आवश्यकता है | सूत्रीकरण, फ़ीड स्थिरता, दबाव की मांग और पिछली सेटिंग्स |
| उच्च वास्तविक पिघला हुआ तापमान | सेंसर की विश्वसनीयता, हीटिंग/कूलिंग ऑपरेशन और गति में बदलाव |
| दबाव अस्थिरता | फीडिंग, स्क्रीन की स्थिति, डाई प्रतिबंध और तापमान नियंत्रण |
| काले धब्बे, जैल या पिघला हुआ | जमा, निवास की स्थिति, सामग्री परिवर्तन और पिघलने का प्रदर्शन |
| अच्छे उत्पाद की प्रति इकाई उच्च ऊर्जा | आउटपुट, स्क्रैप, माप सीमा और परिचालन समायोजन |
स्थिर उत्पादन और स्वीकार्य गुणवत्ता वाले संदर्भ रन का उपयोग करें। आउटपुट, आरपीएम, वास्तविक पिघला हुआ तापमान, हेड प्रेशर और रिजेक्ट रेट बचाएं। यदि आप ऊर्जा रिकॉर्ड करते हैं, तो परिभाषित करें कि क्या यह एक्सट्रूडर या पूरी लाइन को कवर करती है, और उस सीमा को अपरिवर्तित रखें। टोटल-लाइन एनर्जी को एक्सट्रूडर-ओनली रीडिंग के साथ मिलाने से एक भ्रामक प्रवृत्ति पैदा होती है।
रीडिंग के बगल में एक संक्षिप्त समायोजन इतिहास रखें। केवल अंतिम सेटिंग्स से इकट्ठा किया गया रुझान यह नहीं दिखा सकता कि ऑपरेटर को कितनी बार हस्तक्षेप करना पड़ा। कुहमान बताते हैं कि कैसे वृद्धिशील प्रक्रिया मुआवजा तब तक गिरावट को छुपा सकता है जब तक कि उत्पादकता या गुणवत्ता अस्वीकार्य न हो जाए। यह शीघ्र जांच करने का एक कारण है, न कि इस बात का प्रमाण कि हर कठिन दौड़ के लिए नए भागों की आवश्यकता होती है।
बुनियादी प्रक्रिया जांच के बाद लगातार परिवर्तन एक नियोजित आयामी निरीक्षण को उचित ठहराते हैं। पीसने, संदिग्ध धातु संपर्क या धातु के टुकड़ों को मशीन की सुरक्षा प्रक्रिया के तहत त्वरित कार्रवाई की आवश्यकता होती है; किसी सुविधाजनक निरीक्षण तिथि या परिकलित जीवन सीमा की प्रतीक्षा न करें।
4. बैरल घिसाव माप: मिलान स्थानों पर दोनों भागों की जाँच करें
संबंधित अक्षीय स्टेशनों पर उड़ान के बाहरी व्यास, या OD, और बैरल के अंदर के व्यास, या ID को मापें। असंबंधित बैरल रीडिंग के साथ सबसे छोटे स्क्रू रीडिंग की तुलना करने से किसी भी स्थान पर फिट का वर्णन नहीं होता है। प्रत्येक स्टेशन को एक परिभाषित डेटाम से दूरी दें ताकि बाद का तकनीशियन इसे फिर से ढूंढ सके।
रीलॉय की निवारक-रखरखाव मार्गदर्शिकाअलग-अलग निरीक्षण रिकॉर्ड के साथ बैरल बोर गेज और उपयुक्त स्क्रू-ओडी मापने वाले उपकरण का उपयोग करके साफ, ठंडा माप का वर्णन करता है। कैलिब्रेटेड उपकरण और घटक ज्यामिति के लिए उपयुक्त विधि चुनें। आयामों के साथ निरीक्षण तापमान, कोणीय अभिविन्यास और दोहराव को रिकॉर्ड करें।
रेडियल और डायमीटरल क्लीयरेंस को अलग रखें
संबंधित स्टेशन पर, गोलाकार-लिफाफा गणना के लिए:
- डायमीटरल क्लीयरेंस = बैरल आईडी माइनस स्क्रू फ्लाइट ओडी।
- रेडियल क्लीयरेंस = व्यासीय क्लीयरेंस 2 से विभाजित।
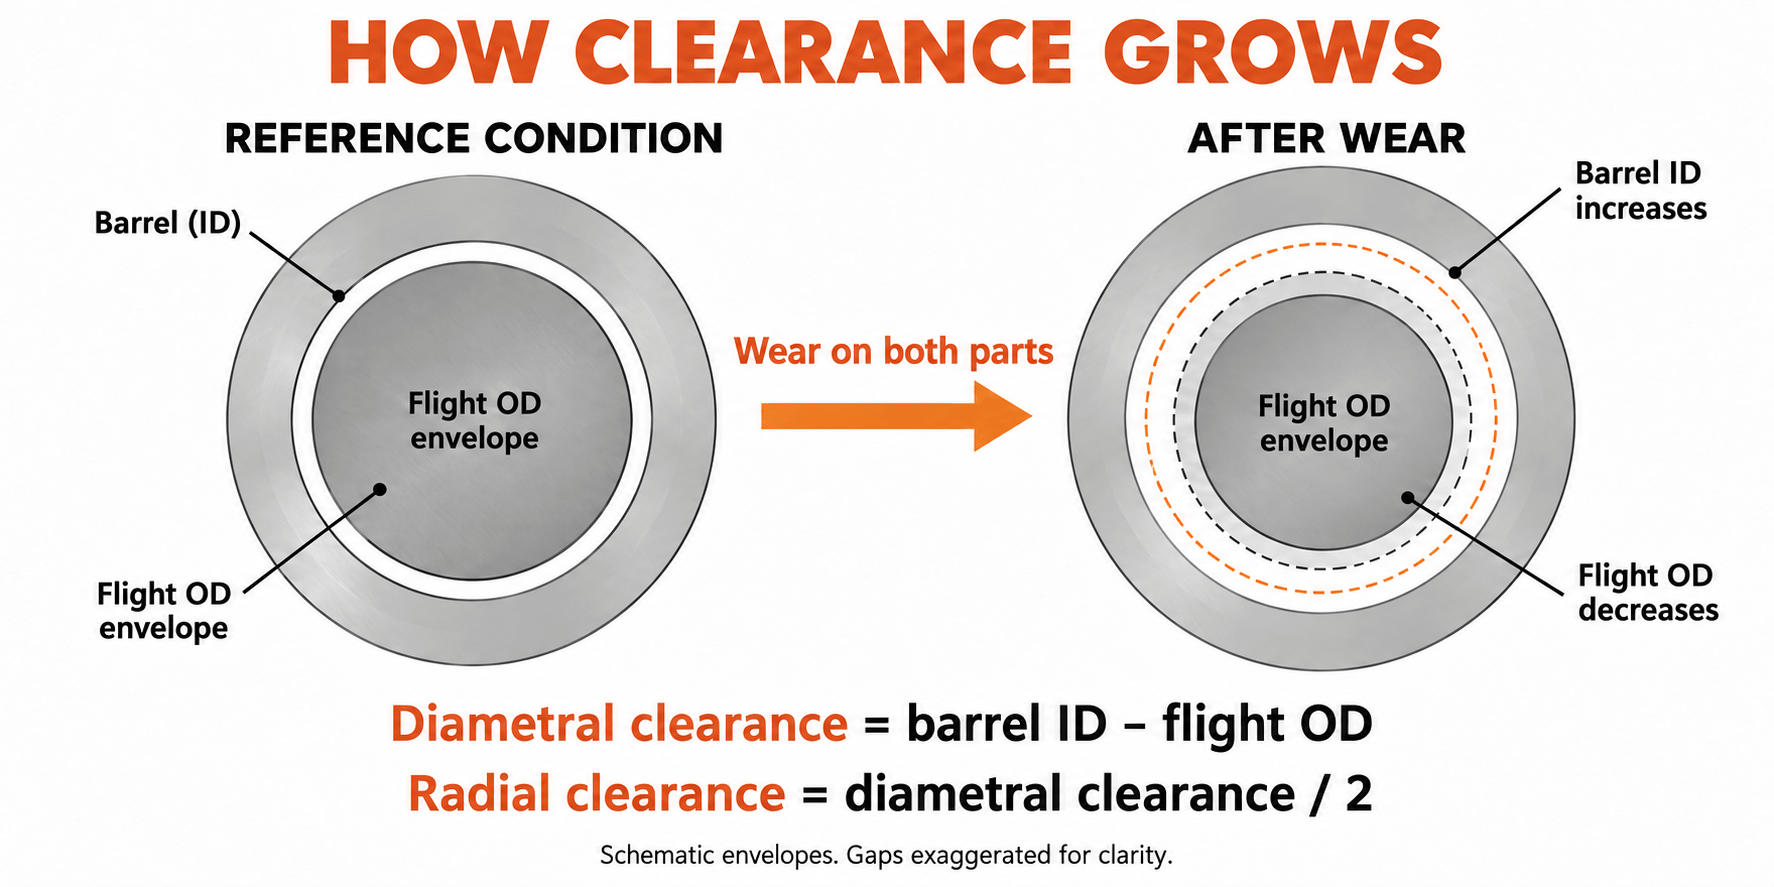
प्रत्येक रिपोर्ट में यूनिट और क्लीयरेंस कन्वेंशन रखें। 0.10 मिमी की ओडी कमी 0.05 मिमी की रेडियल उड़ान हानि का प्रतिनिधित्व करती है। इन मात्राओं को भ्रमित करने से व्याख्या की गई घिसावट दो के कारक से बदल जाती है।
हमने 90 मिमी प्रतिस्थापन परियोजना पर क्या मापा
30 wt% कैल्शियम कार्बोनेट के साथ नाममात्र 90 मिमी सिंगल-स्क्रू एक्सट्रूडर प्रसंस्करण पीपी के लिए ईजेएस प्रतिस्थापन परियोजना पर, ग्राहक का प्रारंभिक अनुरोध उच्च कठोरता था। प्रतिस्थापन को निर्दिष्ट करने से पहले हमने संपूर्ण फॉर्मूलेशन, मूल ड्राइंग और पुराने हिस्से के आयामों की समीक्षा की। हमने धुरी के साथ स्क्रू और बैरल माप स्टेशनों का भी मिलान किया।
एक मीटरिंग-सेक्शन स्टेशन पर, पुरानी उड़ान ओडी 89.65 मिमी और बैरल आईडी 90.25 मिमी थी। व्यास अंतर 0.60 मिमी था, जो 0.30 मिमी की ठंडी रेडियल निकासी देता है। केवल स्क्रू को देखने से फिट का आधा प्रश्न अनुत्तरित रह जाता: बैरल बोर भी मापी गई स्थिति का हिस्सा था।
प्रतिस्थापन विनिर्देश में कोलमोनॉय 83 फ्लाइट हार्डफेसिंग के साथ 38CrMoAlA स्क्रू और EJS04 लाइनिंग के साथ 42CrMo बैरल बॉडी का उपयोग किया गया। उस संबंधित स्टेशन पर, नई उड़ान ओडी 89.95 मिमी और बैरल आईडी 90.15 मिमी थी। उनका अंतर 0.20 मिमी था, जो ड्राइंग पर निर्दिष्ट 0.10 मिमी ठंडा रेडियल क्लीयरेंस देता है।
| मीटरिंग-अनुभाग माप | पुराने हिस्से | बदलने वाले भाग |
|---|---|---|
| उड़ान आयुध डिपो | 89.65 मिमी | 89.95 मिमी |
| बैरल आईडी | 90.25 मिमी | 90.15 मिमी |
| डायमीटरल क्लीयरेंस | 0.60 मिमी | 0.20 मिमी |
| शीत रेडियल क्लीयरेंस | 0.30 मिमी | 0.10 मिमी |
हमने उस स्टेशन पर निर्दिष्ट फिट को बहाल कर दिया, रेडियल-क्लीयरेंस में 0.20 मिमी की कमी। अन्य स्टेशनों और मशीन इंटरफेस को अपनी स्वयं की जांच की आवश्यकता होती है। ड्राइंग ने पेंच और बैरल सामग्री, संरक्षित क्षेत्रों और निरीक्षण आवश्यकताओं को अलग कर दिया, इसलिए प्रतिस्थापन निर्णय में ज्यामिति के साथ-साथ कठोरता भी शामिल थी। बार-बार पढ़ने को एक प्रवृत्ति में बदलने से पहले यह माप अनुशासन एक उपयोगी जीवन मूल्यांकन की आवश्यकता है।
गैर-वर्दी पहनने के लिए खाता
प्रत्येक बैरल क्रॉस-सेक्शन पर कई कोणों को मापें और अंडाकारता सहित व्यक्तिगत रीडिंग को बनाए रखें। एक परिकलित सर्कुलर क्लीयरेंस एक तरफा क्षति, अपवाह या विकृत बोर का पूरी तरह से वर्णन नहीं करता है। ट्विन स्क्रू के लिए, निरीक्षण में ओईएम के ट्विन-बोर और इंटरमेशिंग ज्यामिति को भी संबोधित किया जाना चाहिए; एक एकल राउंड-बोर फॉर्मूला उस मूल्यांकन का स्थान नहीं ले सकता।
मशीन निर्माता की अलगाव, दबाव-मुक्ति, हैंडलिंग और हटाने की प्रक्रियाओं का पालन करें। योग्य कर्मियों का समर्थन प्राप्त करें और भागों का निरीक्षण करें। घिसाव की रिपोर्ट हानिकारक सफाई, तात्कालिक पहुंच या असमर्थित उठाने पर निर्भर नहीं होनी चाहिए।
5. बार-बार निरीक्षण से घिसाव की दर की गणना करें
एक निरीक्षण वर्तमान आयाम स्थापित करता है। दो तुलनीय निरीक्षण एक अंतराल दर स्थापित करते हैं। आगे के निरीक्षण से पता चलता है कि क्या वह दर बदल रही है। निरीक्षणों के बीच समान घटक सेट द्वारा एकत्रित घंटों का उपयोग करें, न कि मशीन की कुल आयु या विभिन्न स्पेयर पार्ट्स के मिश्रण का।
प्रत्येक स्टेशन के लिए, प्रति 1,000 परिचालन घंटों में मिमी में रेडियल-क्लीयरेंस वृद्धि की गणना करें:
दर = (वर्तमान रेडियल क्लीयरेंस - पिछला रेडियल क्लीयरेंस) / निरीक्षण के बीच घंटे × 1,000
यह एक संयुक्त निकासी-विकास दर है। यह देखने के लिए कि कौन सा घटक योगदान देता है, स्क्रू की रेडियल हानि की गणना इस प्रकार करें(पिछला OD - वर्तमान OD) / 2और बैरल की रेडियल वृद्धि के रूप में(वर्तमान आईडी - पिछली आईडी) / 2. जब स्थान, अभिविन्यास और निरीक्षण की स्थितियाँ मेल खाती हैं, तो उन दो परिवर्तनों से निकासी में वृद्धि होती है।
हालिया अंतराल को अलग से पढ़ें
एकल वृत्ताकार-लिफाफा स्टेशन के लिए एक कल्पित निरीक्षण लॉग पर विचार करें। ये आयाम गणना की व्याख्या करते हैं; वे ईजेएस परिचालन-जीवन परिणाम या स्वीकृति विनिर्देश नहीं हैं।
| स्थापना के बाद से घंटे | उड़ान आयुध डिपो | बैरल आईडी | रेडियल क्लीयरेंस | पिछले पढ़ने के बाद से दर |
|---|---|---|---|---|
| 0 एच | 99.95 मिमी | 100.15 मिमी | 0.10 मिमी | आधारभूत |
| 2,000 घंटे | 99.90 मिमी | 100.18 मिमी | 0.14 मिमी | 0.02 मिमी/1,000 घंटा |
| 4,000 घंटे | 99.82 मिमी | 100.22 मिमी | 0.20 मिमी | 0.03 मिमी/1,000 घंटा |
पूरे 4,000 घंटों में, औसत 0.025 मिमी/1,000 घंटे है। नवीनतम अंतराल तेज़ है, 0.03 मिमी/1,000 घंटे पर। केवल पूर्ण-जीवन औसत का उपयोग करने से वह परिवर्तन छिप जाएगा। कारण की जांच करें और योजना बनाने के लिए उपयुक्त रूढ़िवादी हालिया दर का उपयोग करें।
नवीनतम अंतराल को 0.04 मिमी स्क्रू रेडियल हानि और 0.02 मिमी बैरल रेडियल वृद्धि में भी विभाजित किया गया है। साथ में वे 0.06 मिमी निकासी वृद्धि की व्याख्या करते हैं। इससे रखरखाव टीम को यह प्रश्न अधिक उपयोगी हो जाता है कि आमतौर पर कौन सा घटक सबसे पहले खराब होता है: इस लाइन पर कौन सा घटक योगदान दे रहा है?
पूर्वानुमान लगाने से पहले गलत प्रवृत्ति को अस्वीकार करें
निकासी में थोड़ी स्पष्ट कमी का मतलब यह नहीं है कि घिसी हुई धातु वापस आ गई है। माप की स्थिति, तापमान, सफाई, उपकरण सेटिंग और ऑपरेटर की पुनरावृत्ति की जांच करें। यदि परिवर्तन विधि की अनिश्चितता के भीतर है, तो अनंत या नकारात्मक शेष जीवन की गणना करने के बजाय इसे अनसुलझे के रूप में रिपोर्ट करें।
हर स्टेशन का ट्रेंड अलग रखें. पूरी लंबाई में कम औसत क्षतिग्रस्त मिक्सर, संक्रमण या डिस्चार्ज स्थान को छिपा सकता है। आयामों के साथ-साथ दरारें, गड्ढे और जमा हानि को रिकॉर्ड करें; इन स्थितियों में तब भी कार्रवाई की आवश्यकता हो सकती है जब क्लीयरेंस-ग्रोथ गणना मामूली दिखती हो।
6. घिसाव की दर को प्रतिस्थापन योजना में बदलें
घिसाव की दर एक निर्दिष्ट स्थिति के समय की भविष्यवाणी तभी करती है जब परिचालन की स्थितियाँ उचित रूप से तुलनीय रहती हैं। पहले ओईएम की लागू सेवा सीमाओं, भाग की स्थिति और लाइन द्वारा प्रदान की जाने वाली प्रक्रिया के प्रदर्शन का उपयोग करके एक योजना सीमा पर सहमत हों। एक नए हिस्से की सहनशीलता नए फिट को परिभाषित करती है; यह स्वचालित रूप से अधिकतम सेवा क्लीयरेंस को परिभाषित नहीं करता है।
योजना सीमा तक घंटों का अनुमान लगाएं
जब दर मिमी/1,000 घंटे में व्यक्त की जाती है:
अनुमानित शेष घंटे = (योजना रेडियल क्लीयरेंस - वर्तमान रेडियल क्लीयरेंस) / हाल की दर × 1,000
उपरोक्त कल्पित लॉग को जारी रखें। इस गणना के लिए, मान लीजिए कि इंजीनियरिंग टीम ने अपने नियोजन समापन बिंदु के रूप में 0.30 मिमी रेडियल क्लीयरेंस को चुना है। वर्तमान मान 0.20 मिमी है, उस समापन बिंदु पर 0.10 मिमी शेष है। 0.03 मिमी/1,000 घंटे पर, अनुमान लगभग 3,300 परिचालन घंटे है। इस उदाहरण के लिए 0.30 मिमी मान एक धारणा है, सामान्य प्रतिस्थापन सीमा नहीं।
यदि हालिया दर दोगुनी होकर 0.06 मिमी/1,000 घंटे हो जाती है, तो वही भत्ता लगभग 1,700 घंटे देता है। शेष सामग्री भत्ता नहीं बदला है; इसका उपयोग करने का अपेक्षित समय है। कोई भी परिणाम दरार, अचानक संपर्क क्षति या अस्वीकार्य उत्पाद गुणवत्ता से पहले होने वाली क्षति से बचाता नहीं है।
ड्यूटी बदलने पर गणना रीसेट करें
भरी हुई सामग्री में स्विच के माध्यम से एक साफ-राल रिकॉर्ड को बाहर न निकालें। परिवर्तन को चिह्नित करें और एक नया अंतराल रुझान स्थापित करें। पुनर्चक्रण के नए स्रोत, उच्च भराव लोडिंग, विभिन्न दबाव की मांग या लगातार परिचालन समायोजन को पूर्वानुमान की समीक्षा करने का एक कारण मानें।
यदि कोई नई स्थिति माप मौजूद नहीं है, तो एक लागू नियंत्रित ड्राइंग वर्तमान आयामों का आकलन करने में मदद कर सकती है। यह साबित नहीं कर सकता कि अज्ञात अवधि के दौरान कितना घिसाव हुआ। वर्तमान निरीक्षण को आगामी तुलनीय निरीक्षणों के लिए एक संदर्भ बनाएं; केवल नाममात्र व्यास से ऐतिहासिक दर का आविष्कार न करें।
शटडाउन से पीछे की ओर काम करें
- उस स्टेशन या स्थिति की पहचान करें जो हस्तक्षेप को नियंत्रित करता है, जिसमें किसी भी पूर्व गुणवत्ता या सुरक्षा बाधा भी शामिल है।
- शटडाउन सहित नियोजित उत्पादन शेड्यूल का उपयोग करके अनुमानित परिचालन घंटों को कैलेंडर समय में बदलें।
- ड्राइंग, फॉर्मूलेशन की पुष्टि करें और क्या मरम्मत या नए हिस्से की आवश्यकता है।
- वास्तविक ऑर्डर के लिए वर्तमान विनिर्माण, निरीक्षण और परिवहन समय प्राप्त करें।
- स्थापना क्षमता आरक्षित करें और पूर्वानुमान अनिश्चितता और वितरण जोखिम के लिए एक बफर की अनुमति दें।
अपेक्षित हस्तक्षेप से पहले अगले निरीक्षण का चयन करें, इसके अंतराल को पहनने की प्रवृत्ति और उत्पादन की गंभीरता के आधार पर चुनें। तेजी से बदलती प्रवृत्ति के लिए शीघ्र पुनर्मूल्यांकन की आवश्यकता है। पूर्वानुमान एक रखरखाव योजना इनपुट है, चेतावनी संकेतों के माध्यम से चलाने की अनुमति नहीं।
7. स्क्रू, बैरल या दोनों को बदलें?
एक जोड़ी के रूप में फिट का मूल्यांकन करें, लेकिन यह न मानें कि दोनों हिस्सों को एक साथ खरीदा जाना चाहिए। एक ध्वनि बैरल प्रतिस्थापन पेंच के लिए उपयुक्त हो सकता है। एक घिसा हुआ बैरल पहले बार से ही नए पेंच के आसपास अत्यधिक निकासी छोड़ सकता है। निर्णय के लिए मापे गए बोर मानचित्र, प्रस्तावित पेंच आयाम और बनाए गए घटक की स्थिति की आवश्यकता होती है।
| फ़ैसला | आगे बढ़ने से पहले साक्ष्य की आवश्यकता |
|---|---|
| जारी रखें और मॉनिटर करें | स्वीकृत आयाम और स्थिति, स्वीकार्य उत्पाद, स्थिर प्रक्रिया और एक निर्धारित पुनर्मूल्यांकन |
| केवल स्क्रू को दोबारा बनाएं या बदलें | मरम्मत योग्य या बदली जाने योग्य पेंच ज्यामिति, एक उपयुक्त बैरल, और एक सत्यापित परिणामी फिट |
| केवल बैरल की मरम्मत करें या बदलें | एक उपयुक्त बनाए रखा पेंच, एक इंजीनियरिंग-अनुमोदित बैरल समाधान और जांचा गया संरेखण |
| दोनों भागों को संबोधित करें | दोनों स्वीकार्य स्थिति से बाहर हैं, या उनकी संयुक्त ज्यामिति आवश्यक फिट को पूरा नहीं कर सकती है |
जांचें कि पुनर्निर्माण से क्या बहाल होगा
मरम्मत प्रस्ताव को स्वीकार करने से पहले, पुनर्स्थापित आयामों, कार्यशील मिश्र धातु, संरक्षित क्षेत्र और निरीक्षण आवश्यकताओं की पहचान करें। कोर, सीधापन, दरारें और पिछली मरम्मत का आकलन करें। यह मत मानिए कि हार्डफेसिंग का एक और अनुप्रयोग पूरे स्क्रू को नया बना देता है।
इसी तरह, मशीनिंग के माध्यम से बैरल बोर को बड़ा करना अपने आप में इसकी मूल निकासी को बहाल नहीं कर सकता है। किसी भी परिवर्तन के लिए एक संगत स्क्रू ज्यामिति और एक व्यवहार्य बैरल मरम्मत डिज़ाइन की आवश्यकता होती है। इसे पसंदीदा मार्ग बनाने से पहले व्यक्तिगत हिस्से की मरम्मत क्षमता और उपयुक्तता की पुष्टि करें।
उपयोगी उत्पादन की तुलना करें, केवल चालान मूल्य की नहीं
प्रस्तावित शटडाउन तक जारी रखने की लागत का अनुमान लगाएं: बिक्री योग्य उत्पादन में कमी, अतिरिक्त स्क्रैप, अतिरिक्त ऊर्जा और किसी भी शेड्यूल में व्यवधान। एक ही नुकसान को दो बार गिनने से बचें, जैसे उत्पाद का खोया हुआ मूल्य और उसका पूरा बिक्री राजस्व दोनों। मरम्मत या प्रतिस्थापन के लिए फ़ैक्टरी की अपनी लागत के आधार और वास्तविक उद्धरण का उपयोग करें।
एक मरम्मत आकर्षक हो सकती है जब कोर और ज्यामिति उपयुक्त हों और पुनर्स्थापित विनिर्देश कर्तव्य को पूरा करते हों। संरचनात्मक क्षति, फॉर्मूलेशन परिवर्तन या अनुपयुक्त मूल डिज़ाइन के बाद नया निर्माण बेहतर हो सकता है। रिकॉर्ड करें कि पिछली खरीदारी को दोहराने के बजाय चुने गए मार्ग से समस्या का समाधान क्यों होना चाहिए।ईजेएस क्रेता गाइडप्रतिस्थापन विनिर्देश में शामिल करने के लिए ड्राइंग और निरीक्षण जानकारी निर्धारित करता है।
8. समस्या को छिपाए बिना उपयोगी जीवन का विस्तार करें
प्रत्येक निवारक कार्रवाई का देखे गए जोखिम से मिलान करें। धातु संदूषण को पेंच तक पहुंचने से पहले उचित पृथक्करण और सामग्री-हैंडलिंग प्रथाओं का उपयोग करके नियंत्रण की आवश्यकता होती है। डाउनस्ट्रीम मेल्ट स्क्रीन की एक अलग स्थिति और कार्य होती है; यह संदूषकों को पहले अपस्ट्रीम स्क्रू अनुभागों से गुजरने से नहीं रोक सकता है।
परिवर्तित फॉर्मूलेशन के लिए, उत्पादन मांग बढ़ाने से पहले कार्यशील मिश्र धातुओं और पिघलने वाली ज्यामिति की समीक्षा करें। लगातार एकतरफा स्कोरिंग के लिए, संरेखण, बैरल समर्थन और पेंच की स्थिति की जांच करें। आवर्ती जमा के लिए, प्रत्येक काले निशान को आयामी टूट-फूट के रूप में मानने के बजाय सामग्री की प्रसंस्करण स्थितियों और मशीन की सफाई प्रक्रिया की जांच करें।
रोटेशन से पहले ओईएम के वार्म-अप और सोख निर्देशों का पालन करें। घटक धातु विज्ञान के अनुकूल सफाई विधियों का उपयोग करें। जहां हीटिंग या कूलिंग दोषों ने संचालन को प्रभावित किया है, वहां यह निर्णय लेने से पहले उन्हें ठीक करें कि प्रतिस्थापन सामग्री पर्याप्त है या नहीं। ये क्रियाएं ऑपरेटिंग वातावरण को संबोधित करती हैं; जब माप में तेजी से घिसाव दिखाई देता है तो वे निरीक्षण अंतराल को बढ़ाने का औचित्य नहीं रखते हैं।
माप इतिहास को उपयोगी बनाएं
प्रत्येक पेंच और बैरल को एक अलग पहचान दें। जब पार्ट्स मशीनों के बीच चलते हैं तो बेसलाइन आयाम, मरम्मत इतिहास और कार्यशील मिश्र धातु को उस पहचान से जोड़े रखें। मरम्मत या प्रतिस्थापन के बाद, एक नया आयामी संदर्भ शुरू करें और तुलना के लिए पिछले रिकॉर्ड को बनाए रखें। स्टेशन के नाम और ओरिएंटेशन के साथ तस्वीरें सहेजें ताकि बाद में निरीक्षण में उसी सुविधा का पता लगाया जा सके।
जैसा कि वर्णित है, ईजेएस अपने स्क्रू बैरल के लिए सामग्री प्रमाणपत्र और निरीक्षण रिपोर्ट की आपूर्ति करता हैद्विधातु उत्पाद पृष्ठ. स्थापना रिकॉर्ड के साथ आयामी निरीक्षण रिपोर्ट बनाए रखें; यह अकेले उत्पाद विवरण की तुलना में भविष्य में पहनने संबंधी निर्णयों के लिए अधिक उपयोगी है।
मूल्यांकन के लिए, मशीन मॉडल, नियंत्रित ड्राइंग, राल और भराव जानकारी, स्थापित भागों पर घंटे, संबंधित आईडी/ओडी रीडिंग, निरीक्षण की स्थिति, क्षति की तस्वीरें और उत्पादन लक्षण भेजें। शामिल करें कि लाइन को क्या हासिल करना है। संपर्कईजेएस उद्योगपरsales@ejsscrewbarrel.comउस माप पैक के साथ ताकि चर्चा वास्तविक फिट और कर्तव्य के साथ शुरू हो सके।
एक माप जांच तैयार करें
स्थापित भागों और आपके पास मौजूद मापों का वर्णन करें। बटन ईजेएस के लिए एक ईमेल ड्राफ्ट खोलता है; आप भेजने से पहले चित्र और तस्वीरें संलग्न कर सकते हैं।
9. अक्सर पूछे जाने वाले प्रश्न
एक्सट्रूडर स्क्रू बैरल कितने समय तक चलता है?
सेवा जीवन निर्माण, निर्माण, ज्यामिति, भार और लाइन से आवश्यक प्रदर्शन पर निर्भर करता है। शेष जीवन का अनुमान लगाने के लिए, संबंधित स्क्रू और बैरल माप को दोहराएं, हाल की घिसाव दर की गणना करें, और उत्पादन रुझानों की जांच करते हुए इसे एक अनुमोदित योजना सीमा तक प्रोजेक्ट करें।
क्या बाईमेटैलिक स्क्रू बैरल हमेशा अधिक समय तक चलता है?
एक उचित रूप से चयनित द्विधातु कार्यशील मिश्र धातु अपघर्षक या संक्षारक कर्तव्य को संबोधित कर सकता है। अकेले निर्माण का नाम लंबे जीवन को स्थापित नहीं करता है। मिश्र धातु अनुकूलता, ज्यामिति, संरेखण और परिचालन स्थितियाँ अभी भी मायने रखती हैं; परत की मोटाई आजीवन गुणक नहीं है।
क्या पेंच या बैरल पहले खराब हो जाता है?
कोई भी प्रतिस्थापन निर्णय को नियंत्रित कर सकता है। मिलान स्टेशनों पर उड़ान ओडी और बैरल आईडी को मापें, फिर बैरल रेडियल वृद्धि से स्क्रू रेडियल हानि को अलग करें। तुलनीय निर्माण और परिचालन साक्ष्य के बिना किसी अन्य मशीन के स्क्रू-टू-बैरल जीवन अनुपात को लागू न करें।
स्क्रू और बैरल को किस निकासी पर बदला जाना चाहिए?
लागू ओईएम सेवा सीमाओं और घटक की स्थिति, उत्पाद की गुणवत्ता और उत्पादन प्रदर्शन के आधार पर इंजीनियरिंग-अनुमोदित निर्णय का उपयोग करें। बताएं कि सीमा रेडियल है या डायमीटरल। एक मिलीमीटर मान या क्लीयरेंस गुणक हर व्यास और अनुप्रयोग में फिट नहीं बैठता है।
क्या मैं नई स्थिति की आधार रेखा के बिना शेष जीवन का अनुमान लगा सकता हूँ?
आप लागू रेखाचित्रों और सेवा सीमाओं के विरुद्ध वर्तमान स्थिति का निरीक्षण कर सकते हैं। मापी गई घिसाव दर की गणना करने के लिए, वर्तमान निरीक्षण को संदर्भ के रूप में उपयोग करें और तुलनीय परिस्थितियों में ज्ञात ऑपरेटिंग अंतराल के बाद इसे दोहराएं। एक अज्ञात मूल स्थिति एक विश्वसनीय ऐतिहासिक दर स्थापित नहीं कर सकती।
क्या स्क्रू और बैरल को एक साथ बदला जाना चाहिए?
नहीं, दोनों का मूल्यांकन किया जाना चाहिए, लेकिन किसी एक को बदलना तब उचित हो सकता है जब रखा गया घटक उपयुक्त हो और परिणामी मिलान मंजूरी अनुमोदित आवश्यकता को पूरा करती हो। यदि दोनों क्षतिग्रस्त हैं या फिट अस्वीकार्य है, तो दोनों का समाधान करें।