एक्सट्रूज़न स्क्रू संपीड़न अनुपात फ़ीड अनुभाग से मीटरिंग अनुभाग तक चैनल की मात्रा में कमी का वर्णन करता है। तुलनीय पिच और चैनल ज्यामिति के साथ एक पारंपरिक पेंच पर, फ़ीड चैनल की गहराई को मीटरिंग चैनल की गहराई से विभाजित करने पर एक उपयोगी अनुमान मिलता है। संपूर्ण ड्राइंग और वास्तविक फ़ीड स्थितियों से प्रतिस्थापन चुनें, अकेले अनुपात से नहीं: 3:1 चिह्नित दो स्क्रू में अलग-अलग चैनल गहराई और संक्रमण प्रोफ़ाइल हो सकती हैं।
द्वाराईजेएस उद्योग
- चैनल की गहराई की गणना स्क्रू फ़्लाइट व्यास और रूट व्यास से करें, न कि बैरल बोर से।
- दो स्क्रू को समतुल्य मानने से पहले पूर्ण गहराई और क्षेत्र की लंबाई की तुलना करें।
- रीग्राइंड आकार और लोडिंग सहित हॉपर में प्रवेश करने वाली सामग्री का वर्णन करें।
- अनुपात बदलने से पहले फीडिंग, पिघलने, प्रतिबंध और घिसाव की जांच करें।
- स्थिर उत्पादन माप के साथ प्रतिस्थापन को मान्य करें, अकेले आरपीएम सेटिंग से नहीं।
पेंच संपीड़न अनुपात क्या मापता है?
एक पारंपरिक एकल स्क्रू में एक फ़ीड अनुभाग, एक संक्रमण अनुभाग और एक मीटरिंग अनुभाग होता है। फ़ीड चैनल को ठोस सामग्री प्राप्त होती है; पिघलने के विकसित होने पर संक्रमण चैनल ज्यामिति को बदल देता है; पैमाइश अनुभाग पिघल को डिस्चार्ज की ओर ले जाता है। संपीड़न अनुपात इस प्रक्रिया की शुरुआत और अंत के बीच एक ज्यामितीय संबंध का वर्णन करता है। यह डाई दबाव, उत्पाद घनत्व या मोटर दक्षता को मापता नहीं है।
एक साधारण स्थिर-पिच पेंच के लिए, कार्यशाला गणना है:
संपीड़न अनुपात ≈ फ़ीड चैनल गहराई / मीटरिंग चैनल गहराई
अधिक सामान्य परिभाषा समतुल्य उड़ानों की तुलना में चैनल वॉल्यूम की तुलना करती है। गहराई शॉर्टकट के लिए तुलनीय पिच और चैनल ज्यामिति की आवश्यकता होती है। यदि वे बदलते हैं, तो गहराई अनुपात को सटीक वॉल्यूमेट्रिक परिणाम मानने के बजाय प्रासंगिक वॉल्यूम का मूल्यांकन करने के लिए ड्राइंग का उपयोग करें।एलन ग्रिफ़ की पेंच ज्यामिति की व्याख्यायह भेद करता है और वास्तविक गहराई के बिना अनुपात पर भरोसा करने के खिलाफ चेतावनी देता है।
एल/डी कुछ अलग वर्णन करता है: प्रभावी कामकाजी लंबाई को पेंच के बाहरी व्यास से विभाजित किया जाता है। 2,700 मिमी की कार्यशील लंबाई और 90 मिमी का व्यास 30:1 देते हैं। पुष्टि करें कि निर्माता उस कार्य अवधि को कहां से शुरू और समाप्त करता है। एक ड्राइव एक्सटेंशन मैकेनिकल ड्राइंग पर निर्भर करता है लेकिन इसे चुपचाप अतिरिक्त प्रोसेसिंग लंबाई नहीं बनना चाहिए।
"90 मिमी, 30:1, 3:1" पढ़ने वाला एक विनिर्देश इसलिए पर्याप्त जानकारी गायब छोड़ देता है। यह फ़ीड गहराई, मीटरिंग गहराई, संक्रमण लंबाई, पिच परिवर्तन या मिश्रण ज्यामिति की पहचान नहीं करता है। स्थापित स्क्रू के साथ प्रतिस्थापन उद्धरण की तुलना करने से पहले उन आयामों के बारे में पूछें। व्यापक खरीदारी चेकलिस्ट के लिए, देखेंईजेएस एक्सट्रूडर स्क्रू बैरल गाइड.
स्क्रू ड्राइंग से संपीड़न अनुपात की गणना कैसे करें
एक पारंपरिक, सिंगल-स्टार्ट डिज़ाइन से शुरुआत करें जिसके फ़ीड और मीटरिंग चैनलों में तुलनीय पिच और उड़ान ज्यामिति हो। प्रत्येक अनुभाग के स्थिर-गहराई भाग का पता लगाएँ। टेपर के अंदर फ़ीड रीडिंग या मिक्सर, राहत या क्षतिग्रस्त किनारे से मीटर रीडिंग न लें।
प्रत्येक स्थान के लिए, रेडियल चैनल गहराई की गणना करें:
चैनल की गहराई = (उड़ान का बाहरी व्यास - जड़ का व्यास) / 2
दो से विभाजन मायने रखता है क्योंकि दोनों माप व्यास हैं। व्यास अंतर का उपयोग सीधे रिपोर्ट की गई गहराई को दोगुना कर देता है, भले ही दो समान रूप से गलत गहराई को विभाजित करने पर त्रुटि गायब हो सकती है। अनुपात सही दिख सकता है जबकि विनिर्माण आयाम गलत हैं।
90 मिमी का एक कार्यशील उदाहरण
निम्नलिखित आयाम एक अनुमानित गणना उदाहरण हैं, अनुशंसित स्क्रू डिज़ाइन या उत्पादन परीक्षण नहीं।
| आयाम | फ़ीड अनुभाग | पैमाइश अनुभाग |
|---|---|---|
| उड़ान बाहरी व्यास | 90 मिमी | 90 मिमी |
| जड़ का व्यास | 72 मिमी | 84 मिमी |
| परिकलित चैनल गहराई | (90 − 72)/2 = 9 मिमी | (90 − 84)/2 = 3 मिमी |
| अनुमानित संपीड़न अनुपात | 9 /3 = 3:1 | समान गहराई-अनुपात गणना |
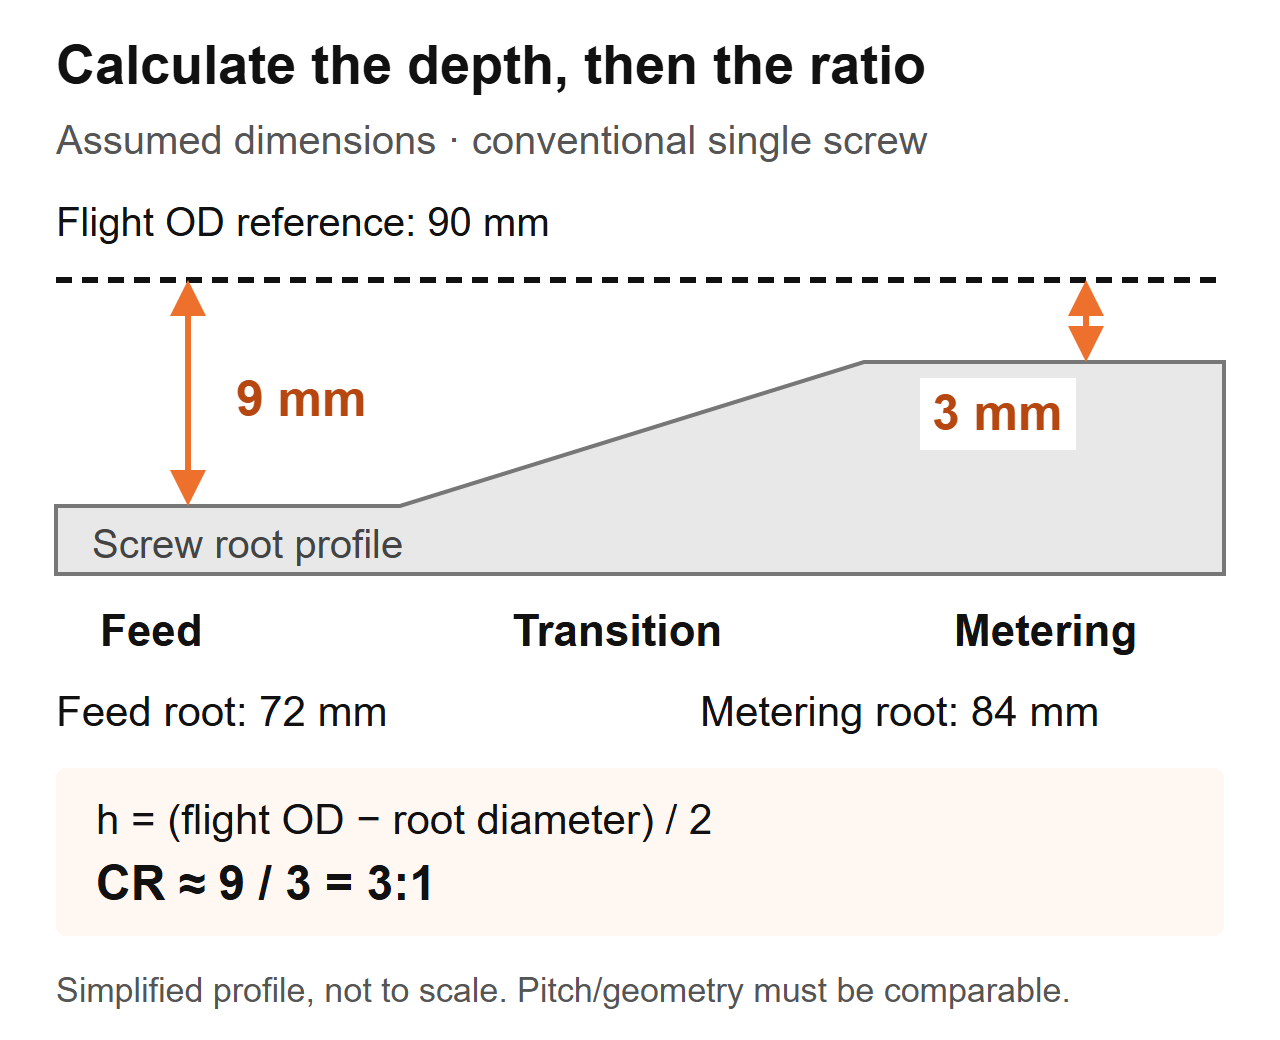 गणना योजनाबद्ध: एक पारंपरिक पेंच के लिए अनुमानित आयाम। प्रोफ़ाइल सरलीकृत है और यह कोई विनिर्माण ड्राइंग नहीं है।
यदि आप हटाए गए स्क्रू का निरीक्षण कर रहे हैं, तो अक्षीय स्थान, मापा उड़ान व्यास और रूट व्यास को एक साथ रिकॉर्ड करें। मशीन के अलगाव और सुरक्षित-निष्कासन प्रक्रिया का पालन करें, सतहों को बदले बिना घटक को साफ करें, और उपयुक्त कैलिब्रेटेड उपकरणों का उपयोग करें। निर्माता की निरीक्षण प्रक्रिया को मापने की विधि और स्वीकृति मानदंड निर्धारित करने दें।
उड़ान के बाहरी व्यास के स्थान पर बैरल के अंदर के व्यास का स्थान न लें। उस गणना में स्क्रू-टू-बैरल क्लीयरेंस शामिल है। घिसे हुए हिस्से पर, यह न मानें कि मापी गई ज्यामिति अभी भी मूल डिज़ाइन का प्रतिनिधित्व करती है: एक कम उड़ान व्यास गहराई की गणना को बदल देता है। मूल ड्राइंग प्राप्त करें और बैरल घिसाव को अलग से मापें।ईजेएस सेवा-जीवन मार्गदर्शिकाबताता है कि मिलान पेंच और बैरल माप क्यों मायने रखते हैं।
क्यों दो 3:1 स्क्रू अलग-अलग प्रदर्शन कर सकते हैं?
अनुपात किसी भी चैनल के आकार की पहचान नहीं करता है। उसी अनुमानित 90 मिमी उदाहरण में, एक दूसरे स्क्रू में 84 मिमी की फ़ीड रूट और 88 मिमी की मीटरिंग रूट हो सकती है। इसकी गहराई 3 मिमी और 1 मिमी होगी, इसलिए इसका गहराई अनुपात भी 3:1 होगा। यह 9 मिमी/3 मिमी स्क्रू की आयामी प्रतिलिपि नहीं होगी।
| तुलना मद | कल्पित पेंच ए | कल्पित पेंच बी | खरीदार क्या स्थापित कर सकता है |
|---|---|---|---|
| उड़ान बाहरी व्यास | 90 मिमी | 90 मिमी | समान नाममात्र पेंच व्यास |
| फ़ीड चैनल की गहराई | 9 मिमी | 3 मिमी | भिन्न निरपेक्ष फ़ीड ज्यामिति |
| मीटरिंग चैनल की गहराई | 3 मिमी | 1 मिमी | भिन्न निरपेक्ष पैमाइश ज्यामिति |
| अनुमानित गहराई अनुपात | 3:1 | 3:1 | समान अनुपात, समान पेंच नहीं |
| संक्रमण की लंबाई और पिच | निर्दिष्ट नहीं है | निर्दिष्ट नहीं है | प्रदर्शन तुलना अधूरी रहती है |
यह उदाहरण केवल आयामी निष्कर्ष का समर्थन करता है। यह थ्रूपुट अंतर, पिघल-तापमान अंतर या कौन सा पेंच आपके राल को चलाना चाहिए, स्थापित नहीं करता है। उन प्रश्नों के लिए शेष ज्यामिति और परिचालन स्थितियों की आवश्यकता होती है।
जब किसी प्रतिस्थापन को समान विनिर्देश के लिए उद्धृत किया जाता है तो हम क्या जांचते हैं
ईजेएस प्रतिस्थापन कार्य में, दो स्क्रू में समान व्यास, एल/डी और 3:1 संपीड़न अनुपात होता है, फिर भी एक साफ चलता है जबकि दूसरा गर्मी-संवेदनशील यौगिक को गर्म करता है। उनके संक्रमण खंड अलग-अलग स्थानों पर शुरू हुए और उनकी लंबाई अलग-अलग थी। इसलिए हम ज़ोन प्रोफ़ाइल की तुलना करते हैं, न कि केवल उद्धरण पर संख्याओं की।
प्रतिस्थापन ड्राइंग पर, चिह्नित करें कि फ़ीड अनुभाग कहाँ समाप्त होता है और कहाँ मीटरिंग शुरू होती है। फिर उस अंतराल की गहराई की तुलना करें। एक अनुपात अंतिम बिंदु देता है; प्रोफ़ाइल दिखाती है कि उनके बीच चैनल कैसे बदलता है। कोई भी दूसरे का विकल्प नहीं है।
यही कारण है कि "संपीड़न बढ़ाएँ" एक अधूरा डिज़ाइन निर्देश है। फ़ीड गहराई बढ़ाने और मीटरिंग गहराई कम करने से अनुपात बढ़ता है, लेकिन वे स्क्रू के विभिन्न हिस्सों को बदल देते हैं। निर्दिष्ट करें कि कौन सा आयाम बदलता है, क्या अपरिवर्तित रहता है और परिवर्तन किस मापा समस्या को संबोधित करने का इरादा रखता है। अन्यथा, आपूर्तिकर्ता और उत्पादन टीम विभिन्न संशोधनों पर चर्चा कर सकते हैं।
रेज़िन, फ़ीड फॉर्म और फिलर्स निर्णय को कैसे प्रभावित करते हैं
पॉलिमर नाम संपूर्ण फ़ीड विशिष्टता नहीं है। ग्रेड, योजक, कण रूप, नमी की तैयारी और मिश्रण की स्थिरता को रिकॉर्ड करें। छर्रों, ग्राउंड एज ट्रिम और अनियमित गुच्छे में फ़ीड गले पर अलग-अलग व्यवहार करते हुए एक ही बहुलक नाम हो सकता है।जिम फ्रैंकलैंड की संपीड़न-अनुपात चर्चाराल प्रकार को पर्याप्त चयन नियम के रूप में मानने के बजाय थोक घनत्व और घर्षण सहित खिलाने और पिघलाने पर एक साथ विचार किया जाता है।
जब फ़ीड बदलती है तो हम पहला प्रश्न पूछते हैं
ईजेएस जांच में 90 मिमी स्क्रू, 30:1 एल/डी और 3:1 संपीड़न अनुपात शामिल था। लाइन में डाई का दबाव बढ़ रहा था और दीवार की मोटाई असंगत थी, और प्रारंभिक अनुरोध एक कथित रूप से घिसे हुए पेंच की नकल करने का था। हमने पूछा कि मूल उत्पादन सेटअप की तुलना में अब हॉपर में क्या प्रवेश किया है। संयंत्र ने अपने स्वयं के किनारे के ट्रिम को चारे में मिलाना शुरू कर दिया था। अपरिवर्तित ड्राइंग स्वीकार किए जाने से पहले वह परिवर्तन प्रतिस्थापन विनिर्देश में था।
अपनी स्वयं की लाइन के लिए, हर चीज़ को "पुनर्नवीनीकरण प्लास्टिक" के रूप में वर्णित करने के बजाय प्रतिनिधि फ़ीड नमूने एकत्र करें। एक परिभाषित कंटेनर, भरण विधि और वजन प्रक्रिया का उपयोग करके ढीले थोक घनत्व को मापें। रिकॉर्ड करें कि क्या सामग्री स्वतंत्र रूप से डाली गई थी या संकुचित की गई थी; विभिन्न तरीकों से प्राप्त दो परिणामों की तुलना न करें। एक पैमाने के साथ तस्वीरें शामिल करें और सम्मिश्रण विधि नोट करें।
| फ़ीड की स्थिति | जानकारी एकत्रित करनी है | हल करने के लिए प्रश्न डिज़ाइन करें |
|---|---|---|
| वर्जिन छर्रों | ग्रेड, गोली का आकार, तैयारी और वर्तमान स्थिर सेटिंग्स | क्या स्थापित ज्यामिति अभी भी इस कर्तव्य के लिए उपयुक्त है? |
| पेलेट/रीग्राइंड मिश्रण | मिश्रण अनुपात, कण-आकार का प्रसार, थोक-घनत्व स्थिरता | क्या फ़ीड पूरे दौड़ के दौरान एक समान रहती है? |
| फिल्म फ्लेक या एज ट्रिम | आकार, फीडिंग विधि, ब्रिजिंग अवलोकन और थोक घनत्व | क्या सामग्री विश्वसनीय रूप से फ़ीड अनुभाग में प्रवेश और भर सकती है? |
| पाउडर या सूखा मिश्रण | सूत्रीकरण, प्रवाह व्यवहार और फ़ीड-प्रणाली विवरण | क्या इस सामग्री के लिए भोजन व्यवस्था उपयुक्त है? |
| भरा हुआ परिसर | भराव प्रकार और अनुपात, तैयारी और पहनने का इतिहास | पिघलने, गर्मी और पहनने की आवश्यकताएं एक साथ क्या हैं? |
इस तालिका को "कम थोक घनत्व के लिए हमेशा उच्च अनुपात की आवश्यकता होती है" के रूप में न पढ़ें। ज्यामिति परिवर्तन स्वचालित रूप से ब्रिजिंग, पृथक्करण या असंगत फीडर को ठीक नहीं कर सकता है। न ही संपीड़न अनुपात से पहनने के प्रतिरोध का चयन किया जाना चाहिए। की समीक्षा करेंईजेएस स्क्रू बैरल सामग्री गाइडजब फॉर्मूलेशन बदलता है तो अलग से।
बहुत ऊँचा या बहुत नीचे? पेंच बदलने से पहले प्रक्रिया का निदान करें
बढ़ता दबाव, बिना पिघले कण और बढ़ता पिघला हुआ तापमान जांच के कारण हैं। वे संपीड़न अनुपात के माप नहीं हैं। उपयोगी निदान अनुक्रम यह स्थापित करने के लिए है कि क्या गड़बड़ी भोजन, पिघलने, डाउनस्ट्रीम प्रतिबंध या खराब यांत्रिक ज्यामिति से शुरू होती है।
पहले उसी सामग्री और उत्पाद का उपयोग करके एक स्थिर ऐतिहासिक रन के साथ तुलना करें। डाई, स्क्रीन व्यवस्था और माप स्थानों को एक समान रखें। वास्तविक आउटपुट, पेंच गति, पिघल तापमान, दबाव, ड्राइव लोड और दृश्यमान दोषों को एक साथ रिकॉर्ड करें। अकेले बैरल तापमान सेटिंग्स पिघले हुए तापमान को स्थापित नहीं करती हैं।
| अवलोकन | ज्यामिति बदलने से पहले जाँच करता है | अनुरोध में शामिल करने योग्य साक्ष्य |
|---|---|---|
| दबाव और आउटपुट में उतार-चढ़ाव होता है | हॉपर आपूर्ति, ब्रिजिंग, फीडर स्थिरता, मिश्रण परिवर्तन और प्रतिबंध | समय-संरेखित गति, दबाव और आउटपुट रिकॉर्ड |
| बिना पिघले कण दिखाई देते हैं | फ़ीड दर, पिघलने की स्थिति, राल परिवर्तन, संचालन गति और पेंच प्रोफ़ाइल | रिकॉर्ड किए गए ऑपरेटिंग बिंदु से जुड़े नमूने या तस्वीरें |
| पिघलने का तापमान अत्यधिक है | वास्तविक पिघल रीडिंग, गति, प्रतिबंध, शीतलन और मिक्सर की स्थिति | मापन विधि, स्थान और स्थिर-संचालित रीडिंग |
| आउटपुट अपरिवर्तित आरपीएम पर गिरता है | वास्तविक फ़ीड आपूर्ति, राल स्थिति, डाई/स्क्रीन और मिलान स्क्रू/बैरल घिसाव | प्रति आरपीएम आउटपुट प्लस रखरखाव और माप रिकॉर्ड |
| काले धब्बे या मलिनकिरण बढ़ जाते हैं | भौतिक इतिहास, स्थिर क्षेत्र, निवास की स्थिति और सफाई | दोष पैटर्न और जब यह रन में दिखाई देता है |
उच्च अनुपात स्वचालित सुधार क्यों नहीं है?
लिन जिन और मार्क ए स्पाल्डिंग ने 2.0 से 3.6 तक 2.5 इंच एक्सट्रूडर और पांच संपीड़न अनुपात का उपयोग करके एक नियंत्रित एलएलडीपीई अध्ययन की सूचना दी। मीटरिंग की गहराई 0.125 इंच रही जबकि फ़ीड की गहराई बदल गई। 110 से 150 आरपीएम पर, उच्च-अनुपात वाले स्क्रू निम्न-अनुपात डिज़ाइन की तुलना में लगभग 5 से 10 डिग्री सेल्सियस अधिक पिघला हुआ तापमान उत्पन्न करते हैं। ये उस उपकरण, रेजिन और प्रयोग के परिणाम हैं, ईजेएस प्रतिस्थापन के लिए तापमान की भविष्यवाणी नहीं। लेखकों को देखें'संपीड़न-अनुपात प्रदर्शन अध्ययन.
एक विभक्तमार्क ए स्पाल्डिंग द्वारा समस्या निवारण उदाहरण3.1 के प्रथम-चरण अनुपात के साथ 6-इंच, दो-चरण एबीएस एक्सट्रूज़न स्क्रू का वर्णन करता है। बिना पिघली सामग्री ने सर्पिल बांध को अवरुद्ध कर दिया; प्रस्तावित प्रतिस्थापन ने उस अनुपात को घटाकर 2.5 कर दिया। यह पिघलने की समस्या के लिए एक विशिष्ट डिज़ाइन प्रतिक्रिया थी, सार्वभौमिक एबीएस अनुशंसा नहीं।
इंजीनियरिंग प्रश्न तैयार करने के लिए उन उदाहरणों का उपयोग करें: क्या स्क्रू आवश्यक ऑपरेटिंग बिंदु पर प्राप्त ठोस पदार्थों को पिघला सकता है? किसी भी उदाहरण को सामान्य रेज़िन-टू-रेशियो चार्ट या अनुमानित ईजेएस प्रदर्शन परिणाम में न बदलें।
जब एक एकल संपीड़न-अनुपात संख्या पर्याप्त न हो
सरल फ़ीड-गहराई/मीटरिंग-गहराई तुलना एक परिभाषित पेंच ज्यामिति से संबंधित है। इसका उपयोग करने से पहले, स्क्रू प्रकार और फीडिंग व्यवस्था की पहचान करें। एक डिज़ाइन के लिए रिपोर्ट किए गए अनुपात का मतलब दूसरे डिज़ाइन पर समान नहीं हो सकता है।
एक अवरोधक पेंच सामग्री को ठोस और पिघले चैनलों में विभाजित करता है। इसके विवरण के लिए चैनल व्यवस्था और बाधा ज्यामिति की आवश्यकता है, न कि केवल दो पारंपरिक रूट माप की। एक वेंटेड दो-चरण वाले पेंच में एक से अधिक प्रसंस्करण चरण होते हैं; पूछें कि उद्धृत संपीड़न अनुपात किस चरण का वर्णन करता है। उस संपूर्ण डिज़ाइन के भाग के रूप में वेंट क्षेत्र और डाउनस्ट्रीम पंपिंग अनुभाग का मूल्यांकन करने की आवश्यकता है।ग्रिफ़ की स्क्रू-डिज़ाइन चर्चाबैरियर चैनल, दो चरण वाले स्क्रू और ग्रूव्ड बैरल के विशिष्ट फीडिंग व्यवहार को कवर करता है।
इसी तरह, बाढ़ भोजन को नियंत्रित या भूखे भोजन से अलग करें। विनिर्देशन में फीडिंग मोड लिखें। अन्यथा एक आपूर्तिकर्ता पूर्ण फ़ीड चैनल का आकलन कर सकता है जबकि स्थापित प्रक्रिया एक नियंत्रित द्रव्यमान प्रवाह प्रदान करती है। यह स्पष्ट करने के लिए एक सीमा शर्त है, एक अलग सार्वभौमिक अनुपात लागू करने का कारण नहीं।
ट्विन-स्क्रू एक्सट्रूडर को भी अपनी ज्यामिति और प्रक्रिया विवरण की आवश्यकता होती है। पारंपरिक सिंगल-स्क्रू डेप्थ शॉर्टकट को इंटरमेशिंग जोड़ी पर लागू न करें और मान लें कि यह संपूर्ण संपीड़न व्यवहार को कैप्चर करता है। पेंच व्यवस्था, रोटेशन मोड, तत्व या उड़ान प्रोफ़ाइल और निर्माता ड्राइंग प्रदान करें।
जब विशिष्टता अस्पष्ट हो तो इन प्रश्नों का उपयोग करें:
- क्या यह एक पारंपरिक, अवरोधक, दो-चरणीय या जुड़वां-स्क्रू डिज़ाइन है?
- क्या उद्धृत अनुपात की गणना गहराई या चैनल वॉल्यूम से की जाती है?
- कौन से फ़ीड और मीटरिंग स्थान गणना को परिभाषित करते हैं?
- क्या उन स्थानों के बीच पिच या चैनल व्यवस्था बदलती है?
- क्या स्थापित फ़ीड सिस्टम डिज़ाइन धारणा से मेल खाता है?
एक विनिर्देश को मशीनिस्ट को अनुमान लगाने की आवश्यकता के बिना उन प्रश्नों का उत्तर देना चाहिए। यदि ऐसा नहीं हो सकता है, तो प्रतिलिपि को अधिकृत करने से पहले संपूर्ण प्रोफ़ाइल प्राप्त करें। एक बार इसकी परिभाषा और अनुप्रयोग ज्ञात हो जाने पर "3:1" उपयोगी हो जाता है।
क्या आपको मौजूदा स्क्रू को कॉपी करना चाहिए या उसे फिर से डिज़ाइन करना चाहिए?
एक अपरिवर्तित प्रतिस्थापन एक उचित प्रारंभिक बिंदु है जब स्थापित ज्यामिति संतोषजनक गुणवत्ता और आउटपुट प्रदान करती है, कर्तव्य अपरिवर्तित होता है, और मापी गई टूट-फूट गिरावट की व्याख्या करती है। यह एक कमजोर विकल्प बन जाता है जब मूल समस्या पहनने से पहले मौजूद होती है, फॉर्मूलेशन बदल जाता है या प्रक्रिया अब अपनी पूर्व परिचालन सीमा के बाहर चलती है।
उद्धरण में दो निर्णयों को अलग करें: मूल आयामों को पुनर्स्थापित करना और प्रसंस्करण डिज़ाइन को बदलना। एक घिसे हुए पेंच को भिन्न संपीड़न अनुपात की आवश्यकता के बिना प्रतिस्थापन की आवश्यकता हो सकती है। इसके विपरीत, एक आयामी ध्वनि पेंच अब संयंत्र में पेश किए गए फ़ीड के अनुरूप नहीं हो सकता है।

प्रस्तावों की तुलना करने से पहले परिवर्तन को परिभाषित करें
आपूर्तिकर्ता को एक लिखित समस्या विवरण दें: उदाहरण के लिए, "बेहतर स्क्रू की आवश्यकता" के बजाय फ़ीड-फ़ॉर्म परिवर्तन के बाद दबाव अस्थिरता। बेसलाइन ड्राइंग और ऑपरेटिंग रिकॉर्ड शामिल करें। प्रस्तावित डिज़ाइन से बदली हुई गहराई, क्षेत्र की लंबाई, पिच और किसी भी मिश्रण सुविधाओं की पहचान करने के लिए कहें।
मैकेनिकल फिट समीक्षा को अलग रखें। स्थापित असेंबली के विरुद्ध काम करने की लंबाई, ड्राइव-एंड कनेक्शन, माउंटिंग इंटरफेस और डिस्चार्ज व्यवस्था की पुष्टि करें। अधिक कार्य अवधि के लिए मशीन-स्तरीय परिवर्तन की आवश्यकता हो सकती है; यह कोई सामान्य ड्रॉप-इन प्रतिस्थापन धारणा नहीं है। किसी कोटेशन पर उच्च एल/डी पदनाम से आयाम जांच शुरू होनी चाहिए, न कि बढ़ी हुई क्षमता की अपेक्षा।
फिर तुलना शर्तों और स्वीकृति मानदंडों पर सहमत हों। परीक्षण से पहले सामग्री, उत्पाद, परिचालन बिंदु, गुणवत्ता जांच और उत्पादन माप को परिभाषित करें। यदि कई डिज़ाइन सुविधाएँ एक साथ बदलती हैं, तो परीक्षण पूर्ण प्रतिस्थापन का मूल्यांकन करता है; यह स्थापित नहीं कर सकता कि केवल संपीड़न अनुपात ही परिणाम का कारण बना।
The ईजेएस एक्सट्रूडर स्क्रू बैरल उत्पाद पृष्ठप्रतिस्थापन जांच के लिए प्रासंगिक प्रारंभिक बिंदु है। वास्तविक एप्लिकेशन और ड्राइंग प्रदान करें ताकि चर्चा सामान्य पॉलिमर रेंज के बजाय स्थापित मशीन की हो।
ईजेएस क्या भेजें और प्रतिस्थापन को कैसे सत्यापित करें
एक उपयोगी पूछताछ फैक्ट्री को प्रसंस्करण आवश्यकता को एक विनिर्माण योग्य ड्राइंग से जोड़ने की सुविधा देती है। यदि आपको लगता है कि यह गलत है तो भी मूल विनिर्देश भेजें, फिर पहचानें कि क्या बदला है। संशोधन संख्याओं को दृश्यमान रखें ताकि कोई पुरानी ड्राइंग चुपचाप उत्पादन निर्देश न बन जाए।
निम्नलिखित जानकारी शामिल करें:
- मशीन निर्माता, मॉडल, स्क्रू प्रकार और स्थापित घटक संदर्भ।
- उड़ान व्यास, कार्यशील लंबाई, ड्राइव-एंड आयाम और बैरल/इंटरफ़ेस चित्र।
- फ़ीड और पैमाइश की गहराई, क्षेत्र की सीमाएँ, पिच प्रोफ़ाइल और मिश्रण सुविधाएँ।
- राल ग्रेड, योजक, भराव लोडिंग, फ़ीड फॉर्म और तैयारी प्रक्रिया।
- फीडर व्यवस्था, सामान्य आरपीएम, आउटपुट, पिघल-तापमान और दबाव रीडिंग।
- दोष नमूने, रखरखाव इतिहास और उपलब्ध मिलान पेंच/बैरल माप।
- स्वीकृति के लिए आवश्यक उत्पाद गुणवत्ता और परिचालन शर्तें।
स्थिर उत्पादन की तुलना करें, न कि केवल एक सफल स्टार्टअप की
स्थापना के बाद, मशीन आपूर्तिकर्ता के सुरक्षित कमीशनिंग निर्देशों का पालन करें। अनुमोदित सामग्री और सेटअप की पुष्टि करें, प्रक्रिया को स्थिर होने दें और एक निर्धारित अंतराल पर रीडिंग एकत्र करें। स्क्रू गति से अनुमान लगाने के बजाय एक सहमत वजन विधि द्वारा आउटपुट रिकॉर्ड करें।
तुलना के लिए, आरपीएम द्वारा विभाजित मापा द्रव्यमान आउटपुट के रूप में विशिष्ट आउटपुट की गणना करें। आउटपुट इकाइयों को दृश्यमान रखें, जैसे किग्रा/घंटा प्रति आरपीएम। इस मान की तुलना केवल गुणवत्ता, वास्तविक पिघले तापमान, दबाव और ड्राइव लोड के साथ करें। यदि उत्पाद विनिर्देश से बाहर हो जाता है या प्रक्रिया अस्थिर हो जाती है तो उच्च संख्या कोई सुधार स्थापित नहीं करती है।
| परीक्षण रिकार्ड | लगातार रिकॉर्ड करें | यह क्यों उपयोगी है |
|---|---|---|
| खिलाना | ग्रेड, लॉट, मिश्रण और तैयारी | ज्यामिति से असंबंधित परिवर्तनों की पहचान करता है |
| परिचालन बिंदु | गति, तापमान सेटअप और फ़ीड मोड | तुलना को प्रतिलिपि प्रस्तुत करने योग्य बनाता है |
| उत्पादन | समय पर बड़े पैमाने पर उत्पादन और स्वीकार्य उत्पाद | कुल उत्पादन को उपयोगी उत्पादन से अलग करता है |
| प्रक्रिया की स्थिति | वास्तविक पिघला हुआ तापमान, दबाव और ड्राइव लोड | अकेले आउटपुट द्वारा छिपे हुए व्यापार-बंदों को प्रकट करता है |
| गुणवत्ता | सहमत आयाम, उपस्थिति और दोष की जाँच | यह निर्धारित करता है कि प्रतिस्थापन कर्तव्य को पूरा करता है या नहीं |
परिचालन बिंदु बदलते समय तुलना दोहराएं और माप स्थान समान रखें। यदि कोई समस्या बनी रहती है, तो ड्राइंग संशोधन और नमूना पहचानकर्ताओं के साथ रिकॉर्ड वापस भेजें। संपर्कईजेएस उद्योगकिसी परिभाषित कारण के बिना संपीड़न-अनुपात परिवर्तन का अनुरोध करने के बजाय उस पैकेज के साथ।
अपने प्रतिस्थापन पेंच पर चर्चा करें
स्थापित पेंच, वास्तविक फ़ीड और प्रसंस्करण समस्या का वर्णन करें। बटन ईजेएस के लिए एक ईमेल ड्राफ्ट खोलता है; आप भेजने से पहले चित्र और तस्वीरें संलग्न कर सकते हैं।
अक्सर पूछे जाने वाले प्रश्नों
एक्सट्रूज़न स्क्रू संपीड़न अनुपात क्या है?
यह समतुल्य उड़ानों पर फ़ीड-सेक्शन चैनल वॉल्यूम और मीटरिंग-सेक्शन चैनल वॉल्यूम का अनुपात है। तुलनीय पिच और चैनल ज्यामिति के साथ एक पारंपरिक पेंच के लिए, फ़ीड गहराई को मीटरिंग गहराई से विभाजित करने से एक उपयोगी अनुमान मिलता है। यह एक ज्यामितीय अनुपात है, दबाव अनुपात या आउटपुट की गारंटी नहीं।
मैं रूट व्यास से संपीड़न अनुपात की गणना कैसे करूं?
प्रत्येक रेडियल चैनल की गहराई की गणना उड़ान के बाहरी व्यास से जड़ व्यास को दो से विभाजित करके करें। फिर फ़ीड गहराई को मीटरिंग गहराई से विभाजित करें। पहचाने गए फ़ीड और मीटरिंग स्थानों, सुसंगत इकाइयों और उचित उड़ान व्यास का उपयोग करें। बैरल बोर व्यास का उपयोग न करें या मान लें कि घिसा हुआ स्क्रू अभी भी अपने मूल ड्राइंग से मेल खाता है।
क्या 3:1 स्क्रू प्रत्येक रेज़िन के लिए उपयुक्त है?
नहीं, एक ही अनुपात विभिन्न निरपेक्ष चैनल गहराई और संक्रमण प्रोफाइल का वर्णन कर सकता है। उपयुक्तता विशिष्ट ग्रेड, फ़ीड फॉर्म, एडिटिव्स, फीडिंग व्यवस्था और परिचालन स्थितियों पर भी निर्भर करती है। किसी अनुपात को सार्वभौमिक राल अनुशंसा के रूप में मानने के बजाय संपूर्ण ज्यामिति और एक परिभाषित उत्पादन आवश्यकता से शुरुआत करें।
क्या संपीड़न अनुपात बढ़ने से आउटपुट बढ़ता है?
आवश्यक रूप से नहीं। फ़ीड की गहराई बदलने और मीटरिंग की गहराई बदलने से स्क्रू के विभिन्न हिस्से प्रभावित होते हैं, भले ही दोनों अनुपात में वृद्धि करते हों। भोजन, पिघलने और बहाव की स्थिति पर एक साथ विचार किया जाना चाहिए। प्रतिस्थापन का निर्णय लेने से पहले उत्पाद की गुणवत्ता, वास्तविक पिघल तापमान, दबाव और ड्राइव लोड के साथ स्थिर मापा आउटपुट की तुलना करें।
क्या घिसे हुए पेंच ड्राइंग के अनुपात को बदले बिना समस्याएँ पैदा कर सकते हैं?
हाँ। चित्र इच्छित ज्यामिति का वर्णन करता है, वर्तमान स्थिति का नहीं। स्क्रू और बैरल को संबंधित स्थिति में मापें और अनुमोदित मूल आयामों के साथ तुलना करें। एक संपीड़न-अनुपात लेबल कार्यशील क्लीयरेंस का वर्णन नहीं करता है, और उस लेबल की प्रतिलिपि बनाने से बिना मापी गई घिसाव की समस्या का समाधान नहीं होता है।
क्या मैं ट्विन-स्क्रू या बैरियर डिज़ाइन के लिए समान गणना का उपयोग कर सकता हूँ?
यह न मानें कि पारंपरिक सिंगल-चैनल डेप्थ शॉर्टकट लागू होता है। पहले चैनल व्यवस्था, पेंच प्रकार और गणना स्थानों की पहचान करें। बैरियर चैनल, स्टेज्ड स्क्रू और इंटरमेशिंग ट्विन स्क्रू के लिए विस्तृत ज्यामिति विवरण की आवश्यकता होती है। प्रतिस्थापन विनिर्देश में उपयोग करने से पहले डिजाइनर से पूछें कि उद्धृत अनुपात को कौन सी मात्रा या गहराई परिभाषित करती है।