द्वाराईजेएस उद्योग
- दोष और परिचालन रिकॉर्ड से शुरुआत करें, न कि वादा किए गए आउटपुट वृद्धि से।
- पिघलने, मिश्रण करने, खिलाने और यांत्रिक-घिसाव की समस्याओं को अलग करें।
- ड्राइंग में मुख्य उड़ान और बाधा उड़ान को स्वतंत्र रूप से निर्दिष्ट करें।
- प्रस्ताव का मिलान स्थापित बैरल, फ़ीड सिस्टम और उपलब्ध कार्य लंबाई से करें।
- सहमत ऑपरेटिंग रेंज में स्थिर, इन-स्पेक उत्पादन पर प्रतिस्थापन स्वीकार करें।
पारंपरिक और बैरियर स्क्रू पिघलने को कैसे संभालते हैं
एक पारंपरिक तीन-ज़ोन स्क्रू में फ़ीड, संक्रमण और मीटरिंग अनुभाग होते हैं। संक्रमण अनुभाग में, ठोस सामग्री और जमा हुआ पिघला हुआ पदार्थ मुख्य चैनल साझा करते हैं। एक बैरियर स्क्रू एक द्वितीयक उड़ान जोड़ता है जो पिघलने वाले हिस्से के हिस्से को ठोस और पिघले हुए चैनलों में विभाजित करता है। पिघल अंडरकट बैरियर के ऊपर से पिघले हुए चैनल में उड़ान भरता है क्योंकि ठोस पदार्थ अपने चैनल के माध्यम से जारी रहते हैं।राउवेंडाल की बाधा-पेंच व्याख्याइस पृथक्करण और अवरोध अनुभाग के साथ बदलती चैनल व्यवस्था का वर्णन करता है।
यह अंतर एक डिज़ाइन पद्धति की पहचान करता है, न कि स्वचालित प्रदर्शन रैंकिंग की। ज्यामिति को अभी भी मशीन में प्रवेश करने वाली सामग्री और उत्पादन आवश्यकता के अनुरूप होना चाहिए।एसएचएस एक्सट्रूज़न प्रशिक्षण तुलनापेंच डिज़ाइन को प्लास्टिकीकरण क्षमता और कोमल प्रसंस्करण के बीच एक समझौते के रूप में मानता है, और पारंपरिक और बाधा वास्तुकला दोनों का वर्णन करता है।
यदि वर्तमान स्क्रू आवश्यक ऑपरेटिंग रेंज में स्वीकार्य उत्पाद का उत्पादन करता है, तो इसकी वास्तुकला को बदलने से पहले उस आधार रेखा का दस्तावेजीकरण करें। यदि अनुरोधित दर बढ़ने पर ही गुणवत्ता बिगड़ती है, तो रिकॉर्ड करें कि गिरावट कहां से शुरू होती है और इसके साथ किस प्रक्रिया की रीडिंग बदलती है। वह साक्ष्य डिज़ाइन चर्चा को उपयोगी बनाता है; "उच्च आउटपुट" शब्द नहीं हैं।
The ईजेएस एक्सट्रूडर स्क्रू बैरल क्रेता गाइडव्यापक विशिष्टता और प्रतिस्थापन प्रक्रिया को शामिल करता है। यह तुलना पारंपरिक और बैरियर सिंगल-स्क्रू डिज़ाइनों से संबंधित है, न कि सिंगल- और ट्विन-स्क्रू मशीनों के बीच चयन से।
मुख्य-उड़ान क्लीयरेंस से बैरियर क्लीयरेंस को अलग से पढ़ें
दो आयामों के लिए अलग-अलग नामों की आवश्यकता है। मुख्य-उड़ान क्लीयरेंस मुख्य उड़ान के बाहरी व्यास और बैरल बोर के बीच का अंतर है। बैरियर-फ़्लाइट क्लीयरेंस द्वितीयक उड़ान के ऊपर का अंतर है। एक विशिष्ट अंडरकट बैरियर व्यवस्था में, द्वितीयक उड़ान का बाहरी व्यास छोटा होता है, जिससे पिघल को इसके ऊपर से गुजरने का मौका मिलता है। ये अलग-अलग विशेषताएं हैं और इनमें अलग-अलग ड्राइंग कॉलआउट होने चाहिए।
संकेंद्रित आयामी तुलना के लिए, रेडियल क्लीयरेंस है:
रेडियल क्लीयरेंस = (बैरल बोर व्यास - प्रासंगिक उड़ान व्यास) / 2
यह गणना व्यासों के बीच नाममात्र संबंध का वर्णन करती है। यह एक विलक्षण, क्षतिग्रस्त या गलत संरेखित असेंबली, या प्रसंस्करण तापमान पर रनिंग क्लीयरेंस में सबसे छोटा स्थानीय अंतर स्थापित नहीं करता है।
एक आयामी उदाहरण, मशीनिंग अनुशंसा नहीं
तुलना किए जा रहे स्थान पर बैरल बोर 90.10 मिमी, मुख्य-उड़ान व्यास 90.00 मिमी और बैरियर-उड़ान व्यास 89.30 मिमी मान लें। परिणामी मुख्य-उड़ान रेडियल क्लीयरेंस 0.05 मिमी है; बैरियर-फ़्लाइट रेडियल क्लीयरेंस 0.40 मिमी है। वे कल्पित मान अंकगणित की व्याख्या करते हैं और ईजेएस उत्पाद के लिए निर्दिष्ट सहनशीलता नहीं हैं।
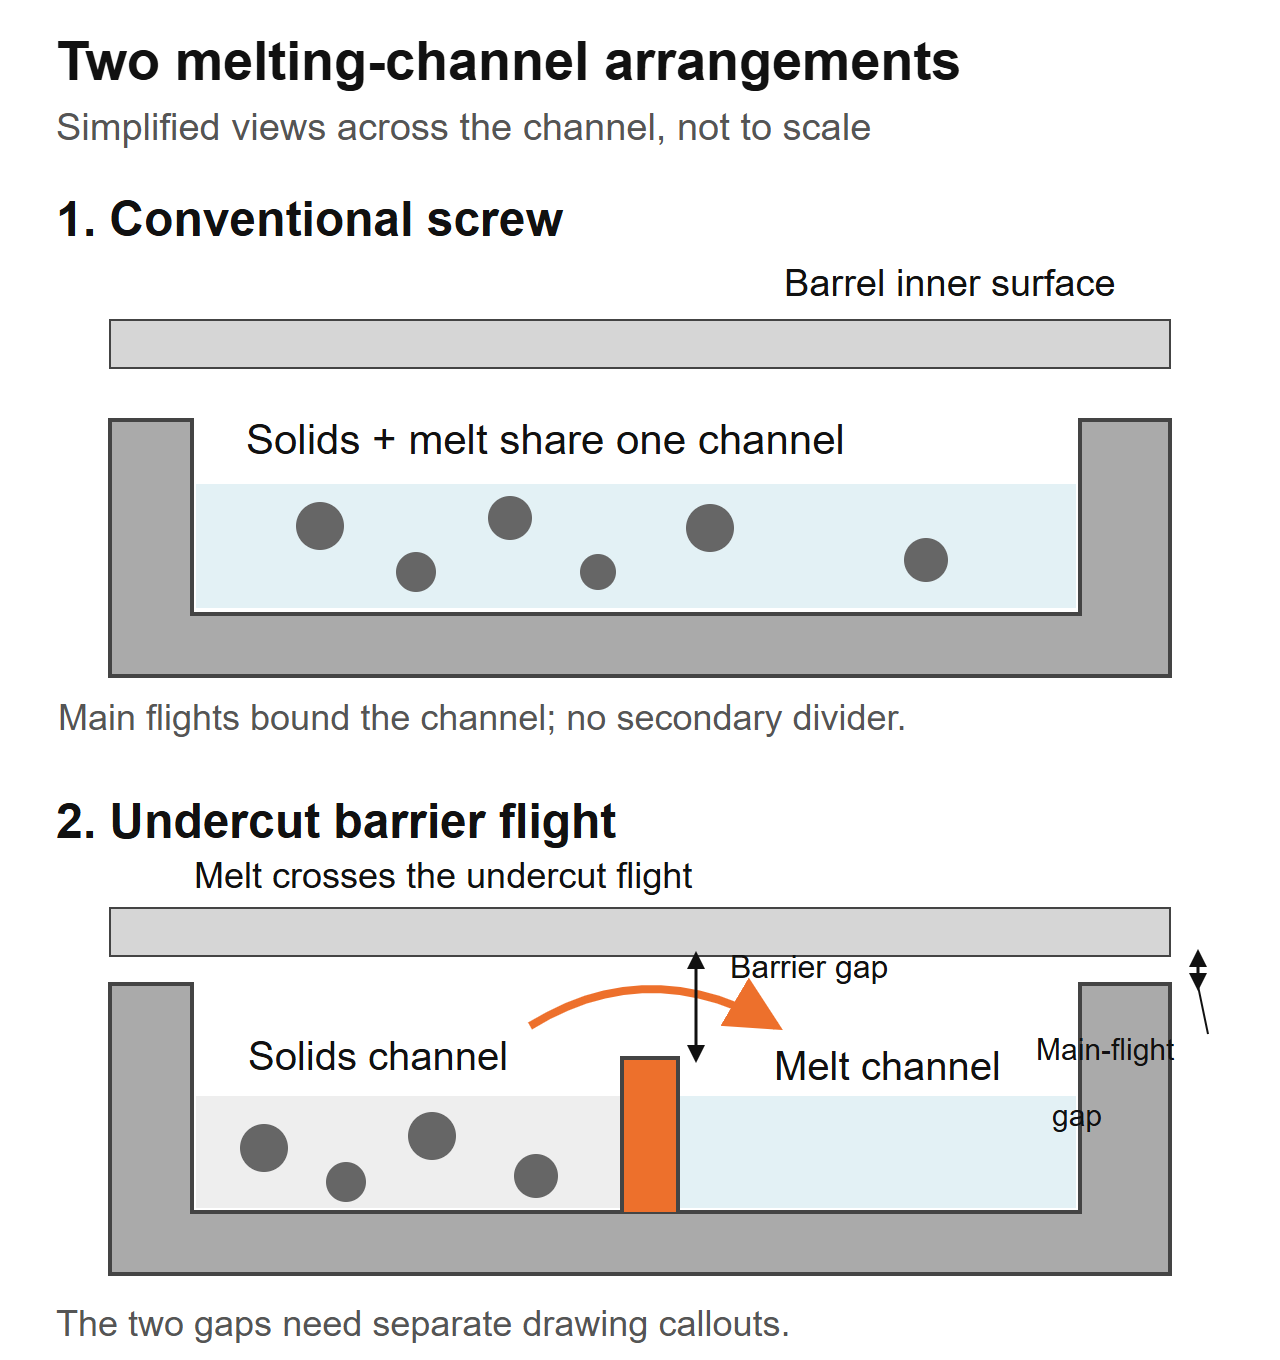 सरलीकृत क्रॉस-चैनल दृश्य, विनिर्माण अनुभाग नहीं। बाधा-उड़ान मार्ग और मुख्य-उड़ान निकासी अलग-अलग ड्राइंग विशेषताएं हैं; इस आरेख द्वारा कोई आयाम निर्दिष्ट नहीं किया गया है।
इस ज्यामिति के लिए केवल "उड़ान क्लीयरेंस" बताने वाला उद्धरण अस्पष्ट है। पूछें कि कौन सी उड़ान, कौन सा अक्षीय स्थान और क्या मान रेडियल या व्यास है। वर्तमान घिसाव रीडिंग से नाममात्र नए हिस्से के आयामों को भी अलग करें। एक उड़ान को मापें और यह न मानें कि यह दूसरी उड़ान का वर्णन करती है।
डिज़ाइनर को वास्तविक रेज़िन और मशीन के लिए कार्यशील मंजूरी निर्दिष्ट करनी होगी। एक छोटा अवरोधक मार्ग स्वचालित रूप से बेहतर नहीं होता है, और एक बड़ा अवरोध मार्ग स्वचालित रूप से सुरक्षित नहीं होता है। किसी अन्य एक्सट्रूडर से नंबर अपनाने के बजाय अनुमोदित ज्यामिति और निरीक्षण विधि को एक साथ रखें।
एक अवरोध अनुभाग और एक मिश्रण अनुभाग विभिन्न समस्याओं का समाधान करते हैं
पिघलने और मिश्रण की अलग-अलग जाँच होनी चाहिए। एक अवरोध अनुभाग ठोस से पिघलने के संक्रमण का प्रबंधन करता है। एक डाउनस्ट्रीम मिक्सर अपनी ज्यामिति के अनुसार पिघली हुई एकरूपता या फैलाव पर काम करता है। एक स्क्रू में दोनों हो सकते हैं, इसलिए "बैरियर या मिक्सिंग स्क्रू" अक्सर एक अधूरा विकल्प होता है।
राउवेनडाल कासीआरडी बैरियर-स्क्रू विवरणस्पष्ट रूप से एक डाउनस्ट्रीम मिक्सर जोड़ने पर चर्चा की गई है क्योंकि अकेले बैरियर अनुभाग आवश्यक वितरण मिश्रण प्रदान नहीं करता है। यह प्रत्येक फ़ंक्शन को निर्दिष्ट करने का एक कारण है, न कि यह मानने का कि ईजेएस उस मालिकाना डिज़ाइन का उपयोग करता है।
The ईजेएस मिक्सिंग-सेक्शन गाइडमैडॉक, पाइनएप्पल और सैक्सटन तत्वों को अलग करता है। दोष की पहचान करने के बाद वांछित मिश्रण क्रिया पर चर्चा करने के लिए इसका उपयोग करें। एक परिचित मिक्सर नाम को अभी भी एक ड्राइंग और एक ऑपरेटिंग संदर्भ की आवश्यकता है।
केवल दिखावे से नया पेंच लगाने से बचें। "जेल" और "फिशआई" उत्पाद विवरण हैं, कोई पुष्ट कारण नहीं। एक विदेशी कण या अवक्रमित सामग्री को सामान्य अनमेल्ट के रूप में नहीं माना जाना चाहिए जिसे एक नया पिघलने वाला खंड आवश्यक रूप से हटा देगा।
पिघलने वाले अनुभाग और मिश्रण अनुभाग को अलग-अलग पहचानने के लिए एक प्रस्ताव पूछें, जिसमें उनके स्थान और इच्छित कार्य शामिल हों। यदि दोनों बदलते हैं, तो उत्पादन परीक्षण पूरे पेंच का मूल्यांकन करता है। यह उपयुक्त तुलना के बिना बाधा उड़ान के लाभ को मिक्सर के लाभ से अलग नहीं कर सकता है।
स्थापित करें कि क्या रेखा वास्तव में पिघलने-सीमित है
वर्तमान स्वीकृत सेटअप और एक स्थिर संदर्भ रन के साथ शुरुआत करें। तुलना के लिए समान रेज़िन ग्रेड, तैयारी प्रक्रिया, मिश्रण, डाई और स्क्रीन व्यवस्था का उपयोग करें। पहचानें कि किस उत्पाद की जाँच परिचालन दर को सीमित करती है: दृश्य दोष, आयामी भिन्नता, पिघला हुआ तापमान, ड्राइव लोड या डाउनस्ट्रीम आवश्यकता।
मशीन आपूर्तिकर्ता के परिचालन निर्देशों और सुरक्षित सीमाओं के भीतर, सहमत उत्पादन बिंदुओं पर प्रक्रिया को रिकॉर्ड करें। केवल विफलता को भड़काने के लिए गति न बढ़ाएं। समान नमूना अंतराल पर समयबद्ध आउटपुट, वास्तविक पिघला हुआ तापमान, दबाव, स्क्रू गति, ड्राइव लोड और उत्पाद-गुणवत्ता परिणाम एकत्र करें।
समस्या को उन शब्दों में परिभाषित करें जिनका डिज़ाइनर उपयोग कर सकता है
"जब हम इस ऑपरेटिंग बिंदु पर इस ग्रेड को चलाते हैं तो अनमेल्ट प्रकट होता है" यदि नमूने और रिकॉर्ड इसका समर्थन करते हैं तो यह एक उपयोगी प्रारंभिक कथन है। "हमें 30% अधिक आउटपुट की आवश्यकता है" एक लक्ष्य है, न कि यह स्पष्टीकरण कि आज उस आउटपुट को क्या रोकता है। लक्ष्य और निदानित बाधा को अलग-अलग फ़ील्ड में रखें।
सौदेबाज़ी वास्तविक है। एगैस्पर-कुन्हा और सहकर्मियों द्वारा 2023 अनुकूलन अध्ययनएलडीपीई और पीपी के लिए पारंपरिक और मेललेफ़र-बैरियर डिज़ाइन की तुलना की गई। मॉडल किए गए मामलों में, बैरियर डिज़ाइन आम तौर पर एलडीपीई के लिए फायदेमंद थे, जबकि दोनों आर्किटेक्चर पीपी के लिए व्यवहार्य थे। ये संख्यात्मक डिज़ाइन तुलनाएँ थीं, न कि ईजेएस उत्पादन परीक्षण या पॉलिमर के प्रत्येक ग्रेड के लिए कोई अनुशंसा।
आपूर्तिकर्ता के दावों का आकलन करते समय उस अंतर का उपयोग करें। अपनी लाइन के साक्ष्य के रूप में "बैरियर स्क्रू बेहतर हैं" को स्वीकार करने के बजाय, पूरी ज्यामिति की पहचान के साथ प्रासंगिक परिस्थितियों में परिणामों का अनुरोध करें।
फ़ैक्टरी प्रश्न: हॉपर में क्या परिवर्तन हुआ?
ईजेएस प्रतिस्थापन जांच में, स्थापित विनिर्देश 90 मिमी, 30:1 एल/डी और 3:1 संपीड़न अनुपात था। लाइन में डाई का दबाव बढ़ रहा था और दीवार की मोटाई असंगत थी। प्रारंभिक अनुरोध कथित रूप से घिसे हुए स्क्रू की प्रतिलिपि बनाने का था। हमने पूछा कि मूल सेटअप की तुलना में अब हॉपर में क्या प्रवेश किया है: संयंत्र ने अपने स्वयं के किनारे के ट्रिम को फ़ीड में मिश्रित करना शुरू कर दिया है। हमाराप्रकाशित दुकान नोट्सवर्णन करें कि उस परिवर्तन को प्रतिस्थापन विनिर्देश का हिस्सा बनाने की आवश्यकता क्यों है।
यह प्रश्न किसी भी पारंपरिक-से-बाधा चर्चा में प्रारंभिक है। रिकॉर्ड करें कि क्या फ़ीड में छर्रे, गुच्छे या पिसी हुई सामग्री है और मिश्रण गले तक कैसे पहुंचता है। "समान पॉलिमर" यह स्थापित नहीं करता है कि फ़ीड समान है।
फ़ीड विवरण को प्रयोग करने योग्य विनिर्देश में बदलें
एक प्रतिनिधि नमूना एकत्र करें और उसके स्रोत की पहचान करें। कण-आकार के प्रसार, आकार, सम्मिश्रण विधि और क्या अनुपात चलने के दौरान बदलता है, इस पर ध्यान दें। यदि आप ढीले थोक घनत्व को मापते हैं, तो कंटेनर और भरने की विधि को सुसंगत रखें। एक स्वतंत्र रूप से डाला गया नमूना और एक संकुचित नमूना अलग-अलग माप हैं।
बताएं कि क्या स्थापित बैरल में स्मूथ-बोर या ग्रूव्ड फीड सेक्शन है और किसी नियंत्रित फीडर या फीड-असिस्ट उपकरण का वर्णन करें। स्क्रू प्रस्ताव से उसके द्वारा ग्रहण की गई फीडिंग स्थिति की पहचान करने के लिए कहें। यह न मानें कि एक फीडिंग व्यवस्था के लिए डिज़ाइन किया गया डिज़ाइन दूसरे में समान प्रतिस्थापन है।
फ़ैक्टरी समीक्षा के लिए, ड्राइंग और सामग्री विवरण को एक साथ लाने की आवश्यकता है। एक ड्राइंग यांत्रिक लिफाफे को स्थापित कर सकती है, लेकिन यह स्क्रू स्थापित होने के बाद हुए फ़ीड परिवर्तन का वर्णन नहीं कर सकती है। इसके विपरीत, अनियमित फ़ीड की तस्वीरें उपयुक्त चैनल प्रोफ़ाइल या बाधा मार्ग स्थापित नहीं करती हैं।
पहनने की आवश्यकताओं को पिघलने वाली ज्यामिति से भी अलग करें। फिलर्स, एडिटिव्स और संदूषण इतिहास सतह-उपचार चर्चा में हैं।ईजेएस सामग्री गाइडउस निर्णय को कवर करता है. स्क्रू आर्किटेक्चर को बदलने से गलत तरीके से निर्दिष्ट कार्य सतह का स्वचालित रूप से समाधान नहीं होता है।
क्या बैरियर स्क्रू आपके मौजूदा एक्सट्रूडर में फिट हो सकता है?
एक प्रस्तावित रेट्रोफिट को दो समीक्षाओं से गुजरना पड़ता है: यांत्रिक फिट और प्रक्रिया उपयुक्तता। पहले को पास करने से दूसरा स्थापित नहीं होता। बैरल और ड्राइव कनेक्शन भौतिक रूप से एक स्क्रू को स्वीकार कर सकता है जबकि इसकी ज्यामिति फ़ीड या ऑपरेटिंग रेंज के लिए अनुपयुक्त रहती है।
स्थापित असेंबली के साथ चित्रों की तुलना करें, न कि केवल मॉडल के नाम की। प्रयोग करने योग्य उड़ान की लंबाई, बैरल बोर प्रोफ़ाइल, ड्राइव-एंड कनेक्शन, डिस्चार्ज-एंड विवरण और फ़ीड खोलने की स्थिति स्थापित करें। कोई भी वेंट या अन्य बैरल सुविधा शामिल करें जिससे स्क्रू का मिलान होना चाहिए। मशीन निर्माता के आयामी सम्मेलनों को दृश्यमान रखें।
यह न मानें कि सामान्य ड्रॉप-इन अपग्रेड के रूप में बड़े एल/डी की आपूर्ति की जा सकती है। उपलब्ध कार्य लंबाई में फ़ीड, बैरियर और डाउनस्ट्रीम अनुभागों को एक साथ समायोजित करना होता है। देखेंईजेएस एल/डी और संपीड़न-अनुपात गाइडक्यों वे हेडलाइन अनुपात महत्वपूर्ण प्रोफ़ाइल विवरण अनिर्दिष्ट छोड़ देते हैं।
केवल-स्क्रू प्रतिस्थापन को अधिकृत करने से पहले बैरल का निरीक्षण करें। इसके वर्तमान बोर आयाम फिट और क्लीयरेंस चर्चा दोनों के लिए मायने रखते हैं। एक सार्वभौमिक प्रतिस्थापन सीमा निर्दिष्ट करने के बजाय अनुमोदित निरीक्षण प्रक्रिया का पालन करें।ईजेएस सेवा-जीवन मार्गदर्शिकाबताता है कि कैसे मिलान करने वाले घटक माप उस निर्णय का समर्थन करते हैं।
ड्राइंग निर्दिष्ट करें, न कि केवल "बैरियर स्क्रू"
ड्राइंग में उन विशेषताओं की पहचान होनी चाहिए जो प्रस्तावित डिज़ाइन को परिभाषित करती हैं। इसके संशोधन को कोटेशन, सामग्री विनिर्देश और निरीक्षण आवश्यकताओं से जोड़कर रखें। अन्यथा, एक आपूर्तिकर्ता दोनों पक्षों के समान ज्यामिति पर सहमत हुए बिना "बाधा" शब्द पर सहमत हो सकता है।
बैरियर सेक्शन की शुरुआत और अंत, मुख्य-उड़ान और बैरियर-फ्लाइट व्यास प्रोफाइल, उनके लीड या पिच, फ्लाइट की चौड़ाई, चैनल-गहराई प्रोफाइल और डाउनस्ट्रीम सेक्शन में संक्रमण के बारे में पूछें। जहां चैनल लंबाई के साथ बदलते हैं, निरीक्षण स्टेशनों की पहचान करें। एक एकल व्यास या एक एकल संपीड़न-अनुपात संख्या उस जानकारी को प्रतिस्थापित नहीं कर सकती है।
ईजेएस प्रतिस्थापन पूछताछ के लिए हमें क्या चाहिए
हमाराएक्सट्रूडर स्क्रू बैरल उत्पाद पृष्ठअनुकूलित प्रतिस्थापन कार्य और स्क्रू बैरल के साथ आपूर्ति की गई निरीक्षण रिपोर्ट और सामग्री प्रमाणपत्र का वर्णन करता है। डिज़ाइन समीक्षा के लिए, स्थापित ड्राइंग और प्रस्तावित संशोधन को प्रक्रिया की आवश्यकता के साथ अलग से भेजें। यह चर्चा को एक परिभाषित घटक और एक परिभाषित कर्तव्य देता है।
शामिल करना:
- मशीन का निर्माण, मॉडल, स्थापित घटक संदर्भ और यांत्रिक चित्र।
- राल ग्रेड, योजक, भराव लोडिंग, फ़ीड फॉर्म और तैयारी विधि।
- मौजूदा प्रोफ़ाइल और प्रस्तावित परिवर्तन, जिसमें कोई मिक्सर भी शामिल है।
- समयबद्ध आउटपुट, आरपीएम, वास्तविक पिघल तापमान, दबाव और ड्राइव रीडिंग।
- रिकॉर्ड किए गए संचालन बिंदुओं से जुड़े दोषपूर्ण नमूने या तस्वीरें।
- यदि मौजूदा घटकों का पुन: उपयोग किया जाएगा तो स्क्रू/बैरल माप का मिलान।
- प्रतिस्थापन को उत्पादन रेंज और उत्पाद जांच से संतुष्ट होना चाहिए।
निरीक्षण दस्तावेज़ को उत्पादन परीक्षण का विकल्प न बनने दें। एक आयामी रिपोर्ट अनुमोदित ड्राइंग के अनुरूपता प्रदर्शित कर सकती है; यह स्थापित नहीं करता है कि चुनी गई ज्यामिति प्रक्रिया समस्या का समाधान करती है। परीक्षण को अपनी शर्तों और स्वीकृति मानदंडों की आवश्यकता होती है।
The ईजेएस सिंगल स्क्रू बैरल पेजस्थापित-घटक जानकारी तैयार करते समय एक उपयोगी उत्पाद संदर्भ है। यह मानने के बजाय कि सामान्य बैरियर कॉन्फ़िगरेशन एक निश्चित फिट है, वास्तविक ड्राइंग और कर्तव्य को समीक्षा के लिए सबमिट करें।

स्वीकार्य उत्पादन, तापमान और ऊर्जा के आधार पर परीक्षण का मूल्यांकन करें
संशोधित डिज़ाइन का ऑर्डर देने या चालू करने से पहले स्वीकृति पद्धति पर सहमति दें। समान माप स्थानों और एक परिभाषित स्थिर उत्पादन अंतराल का उपयोग करें। स्टार्टअप और पर्ज व्यवहार को स्थिर-स्थिति परिणामों से अलग से रिकॉर्ड करें ताकि एक आसान स्टार्टअप एक अस्थिर ऑपरेटिंग विंडो को छिपा न सके।
दो उपयोगी गणनाएँ हैं:
विशिष्ट आउटपुट = मापा गया द्रव्यमान आउटपुट (किलो/घंटा) / स्क्रू गति (आरपीएम)
विशिष्ट विद्युत ऊर्जा = मापी गई विद्युत शक्ति (किलोवाट) / मापा गया द्रव्यमान आउटपुट (किलो/घंटा)
दूसरे परिणाम में kWh/kg की इकाइयाँ हैं। माप सीमा बताएं: केवल-ड्राइव पावर और कुल लाइन पावर अलग-अलग मात्राएं हैं। मोटर-वर्तमान प्रतिशत विद्युत शक्ति का प्रत्यक्ष माप नहीं है और इसे उस सूत्र में प्रतिस्थापित नहीं किया जाना चाहिए।
व्यापार-बंद दर्शाने वाला एक अंकगणितीय उदाहरण
मान लें कि परीक्षण ए 60 आरपीएम पर 180 किग्रा/घंटा का उत्पादन करता है, जिसमें 54 किलोवाट एक परिभाषित विद्युत सीमा पर मापा जाता है। ट्रायल बी समान सीमा पर 70 किलोवाट के साथ 70 आरपीएम पर 210 किलोग्राम/घंटा का उत्पादन करता है। ये अनुमानित रीडिंग एक गणना उदाहरण हैं, न कि ईजेएस प्रोजेक्ट या स्क्रू आर्किटेक्चर के लिए पूर्वानुमान।
परीक्षण बी में अधिक द्रव्यमान आउटपुट है, लेकिन इस उदाहरण में समान विशिष्ट आउटपुट और अधिक विशिष्ट विद्युत ऊर्जा है। इसमें सुधार लाने से पहले उत्पाद की गुणवत्ता और पिघले हुए तापमान की अभी भी आवश्यकता है। यह भी रिपोर्ट करें कि मापा गया उत्पादन का कितना हिस्सा सहमत उत्पाद जांच में खरा उतरता है।
केवल सबसे आसान प्रदर्शन रन चुनने के बजाय प्रासंगिक ग्रेड और आवश्यक ऑपरेटिंग बिंदुओं का परीक्षण करें। दस्तावेज़ की गति, फ़ीड की स्थिति, दबाव, वास्तविक पिघल तापमान, शक्ति सीमा और गुणवत्ता एक साथ। के माध्यम से वह रिकार्ड भेजेंईजेएस संपर्क पृष्ठप्रतिस्थापन पर चर्चा करते समय, लक्ष्य एक पृथक पीक-आउटपुट संख्या के बजाय एक उपयोगी ऑपरेटिंग रेंज है।
अक्सर पूछे जाने वाले प्रश्नों
बैरियर और पारंपरिक पेंच के बीच मुख्य अंतर क्या है?
एक पारंपरिक तीन-ज़ोन एकल स्क्रू पिघलने वाले खंड के माध्यम से एक मुख्य चैनल का उपयोग करता है। एक बैरियर स्क्रू ठोस और पिघले हुए चैनल बनाने के लिए एक द्वितीयक उड़ान का परिचय देता है। तुलना के लिए अभी भी पूर्ण प्रोफ़ाइल, सामग्री और परिचालन स्थितियों की आवश्यकता है; अकेले वास्तुकला का नाम यह स्थापित नहीं करता है कि कौन सा प्रतिस्थापन कर्तव्य को पूरा करता है।
क्या बैरियर स्क्रू मिक्सिंग सेक्शन की जगह लेता है?
स्वचालित रूप से नहीं. बैरियर अनुभाग पिघलने की व्यवस्था का प्रबंधन करता है, जबकि एक मिक्सर पिघल में आवश्यक वितरण या फैलाव को संबोधित करता है। एक पेंच में दोनों शामिल हो सकते हैं। दोष की पहचान करें और यह मानने के बजाय कि बाधा उड़ान हर प्रकार का मिश्रण प्रदान करती है, प्रत्येक अनुभाग के इच्छित कार्य को निर्दिष्ट करें।
क्या बैरियर स्क्रू अधिक आउटपुट की गारंटी देगा या सभी जैल को ख़त्म कर देगा?
नहीं, वास्तविक बाधा स्थापित करें और पहले दोष की पहचान करें। मेल्टिंग-डिज़ाइन परिवर्तन स्वचालित रूप से असंगत फीडिंग, ख़राब सामग्री, संदूषण, टूट-फूट, ड्राइव सीमा या डाउनस्ट्रीम प्रतिबंध को ठीक नहीं करता है। परिभाषित परीक्षण स्थितियों के तहत तापमान, दबाव और शक्ति के साथ स्थिर, स्वीकार्य उत्पादन की तुलना करें।
क्या बैरियर-फ़्लाइट क्लीयरेंस मुख्य-फ़्लाइट क्लीयरेंस के समान है?
नहीं, एक विशिष्ट अंडरकट बैरियर व्यवस्था में, द्वितीयक उड़ान का एक अलग व्यास और उसके ऊपर मार्ग होता है। ड्राइंग पर उड़ान, अक्षीय स्थिति और रेडियल या व्यास सम्मेलन को पहचानें। नाममात्र व्यास की गणना असेंबल की गई मशीन में प्रत्येक स्थानीय या हॉट-रनिंग गैप को स्थापित नहीं करती है।
क्या मैं बैरल को बदले बिना पारंपरिक स्क्रू को बदल सकता हूँ?
इसके लिए एक आयामी और प्रक्रिया समीक्षा की आवश्यकता है। बैरल बोर प्रोफाइल और स्थिति, यांत्रिक इंटरफेस, काम करने की लंबाई, फ़ीड व्यवस्था और प्रस्तावित पेंच के खिलाफ संचालन सीमा की जांच करें। एक भौतिक रूप से स्थापित करने योग्य स्क्रू आवश्यक रूप से एक उपयुक्त प्रक्रिया प्रतिस्थापन नहीं है, और एक घिसे हुए बैरल को उसके मूल ड्राइंग से मेल नहीं खाना चाहिए।
प्रतिस्थापन समीक्षा के लिए मुझे कौन सी जानकारी भेजनी चाहिए?
मशीन विवरण, स्थापित और प्रस्तावित चित्र, राल और फ़ीड जानकारी, संचालन रिकॉर्ड, पहचाने गए दोष और उपलब्ध स्क्रू/बैरल माप भेजें। आवश्यक उत्पादन रेंज और उत्पाद-गुणवत्ता जांच बताएं। ड्राइंग संशोधन और परीक्षण शर्तों को स्पष्ट रखें ताकि ज्यामिति, यांत्रिक फिट और प्रक्रिया स्वीकृति की अलग से समीक्षा की जा सके।