कोल्ड-फीड और हॉट-फीड रबर स्क्रू अलग-अलग होते हैं क्योंकि वे अलग-अलग परिस्थितियों में यौगिक प्राप्त करते हैं। एक हॉट-फ़ीड स्क्रू ऊपर की ओर गरम रबर को संभालता है; कोल्ड-फ़ीड स्क्रू को भी काम करना चाहिए और आने वाले स्टॉक को गर्म करना चाहिए। इससे कार्य की लंबाई, चैनल ज्यामिति, मिश्रण आवश्यकताओं और तापमान-नियंत्रण व्यवस्था में परिवर्तन होता है। प्रतिस्थापन के लिए, सामग्री अपग्रेड चुनने से पहले स्थापित मशीन की फ़ीड प्रणाली और ड्राइंग का पालन करें। अकेले स्क्रू व्यास का मिलान यह स्थापित नहीं करता है कि स्क्रू-एंड-बैरल सेट फिट होगा या सही ढंग से काम करेगा।
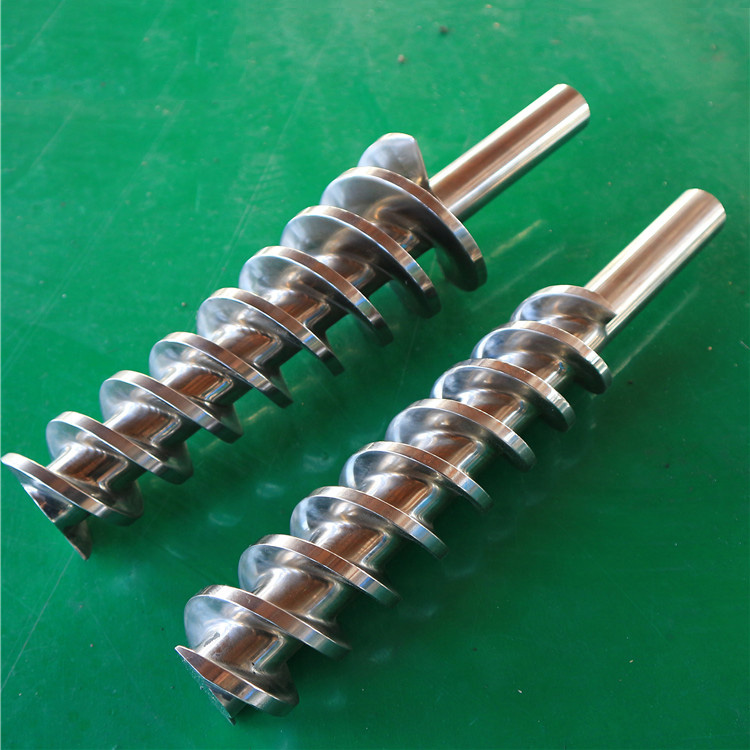
1. ठंडे चारे और गर्म चारे के बीच क्या परिवर्तन होता है?
यौगिक के पेंच तक पहुंचने से पहले ही भेद शुरू हो जाता है। हॉट-फ़ीड रबर को पहले ही गर्म किया जा चुका है और अपस्ट्रीम ऑपरेशन में काम किया जा चुका है। कोल्ड-फ़ीड स्टॉक परिवेश के तापमान के करीब प्रवेश करता है, इसलिए रबर एक्सट्रूडर के अंदर अधिक वार्मिंग और समरूपीकरण कार्य होता है। कोई भी नाम सार्वभौमिक बैरल तापमान या किसी विशेष तैयार उत्पाद का वर्णन नहीं करता है।श्मिट और शॉपनर का रबर-एक्सट्रूज़न अध्ययनदो फ़ीड अवधारणाओं के बीच इस अंतर को स्पष्ट करता है।
| खरीदने का प्रश्न | हॉट-फ़ीड स्क्रू और बैरल | कोल्ड-फ़ीड पेंच और बैरल |
|---|---|---|
| फ़ीड छिद्र में क्या प्रवेश करता है? | यौगिक तैयार किया गया और ऊपर की ओर गरम किया गया | परिवेश-तापमान, पूर्व-मिश्रित स्टॉक |
| पेंच को क्या पूरा करना होगा? | उस तैयार फ़ीड से संप्रेषित करें, समरूप बनाएं और दबाव बनाएं | स्टॉक में लें, काम करें और इसे गर्म करें, इसे समरूप बनाएं और दबाव बनाएं |
| ईजेएस के प्रासंगिक उत्पाद पृष्ठ पर कितनी लंबाई सूचीबद्ध है? | 4:1 से 6:1 का एल/डी | एल/डी को 15डी से 20डी के रूप में सूचीबद्ध किया गया है |
| प्रतिस्थापन को क्या सुरक्षित रखना चाहिए? | वास्तविक फ़ीड, स्क्रू, बैरल और कनेक्शन ज्यामिति | वे इंटरफ़ेस, साथ ही स्थापित मिश्रण और तापमान-नियंत्रण व्यवस्था |
| ऑर्डर किए गए हिस्से की पहचान क्या होनी चाहिए? | मशीन से बंधी एक अनुमोदित ड्राइंग | मशीन से जुड़ी एक अनुमोदित ड्राइंग, जिसमें कोई भी पिन कॉन्फ़िगरेशन शामिल है |
उपरोक्त एल/डी प्रविष्टियाँ ईजेएस से आती हैंहॉट-फीड रबर स्क्रू-एंड-बैरल पेजऔरकोल्ड-फ़ीड उत्पाद पृष्ठ. वे उन पृष्ठों पर प्रकाशित विकल्पों का वर्णन करते हैं, न कि अनिवार्य उद्योग श्रेणियों या विनिमेय मानक आकारों का।
कोल्ड फीड का मतलब एक अमिश्रित नुस्खा खिलाना और प्रत्येक अपस्ट्रीम कंपाउंडिंग ऑपरेशन को बदलने के लिए स्क्रू की अपेक्षा करना भी नहीं है। आपूर्ति किए गए स्टॉक का वर्णन करें: इसका निर्माण, भौतिक रूप और फ़ीड खोलने पर स्थिति। पूर्व-मिश्रित रबर की एक शीट, एक अनियमित पट्टी और एक गर्म फ़ीड स्ट्रीम अलग-अलग विनिर्देश इनपुट हैं, भले ही वे एक ही पॉलिमर नाम साझा करते हों।
उत्पाद परिवारों की व्यापक पृष्ठभूमि के लिए, देखेंरबर स्क्रू-एंड-बैरल क्रेता गाइड. यहां संक्षिप्त कार्य आपकी मशीन के हार्डवेयर को परिभाषित करना है।
2. स्क्रू डिज़ाइन को उसके एल/डी अनुपात से परे पढ़ें
रबर एक्सट्रूज़न स्क्रू डिज़ाइन को व्यास और एक अनुपात की तुलना में अधिक विवरण की आवश्यकता होती है। दो स्क्रू पिच, चैनल गहराई, कोर व्यास, उड़ान व्यवस्था और मिश्रण सुविधाओं में भिन्न होते हुए एल/डी मान साझा कर सकते हैं। प्रोफ़ाइल को "कोल्ड-फ़ीड स्क्रू" जैसे एकल लेबल में कम करने के बजाय कार्य अनुभाग के साथ रिकॉर्ड करें।
कार्य की लंबाई और कुल लंबाई अलग-अलग आयाम हैं
एल/डी की गणना करते समय ड्राइंग की परिभाषित कार्य लंबाई का उपयोग करें। ड्राइव शैंक, कंधों और टिप विवरण के साथ, कुल लंबाई को अलग से रिकॉर्ड करें। एक आपूर्तिकर्ता को प्रसंस्करण ज्यामिति और उन विशेषताओं दोनों की आवश्यकता होती है जो भाग का पता लगाते हैं और चलाते हैं।
केवल उदाहरण के लिए, 60 मिमी का एक स्थिर पेंच व्यास मानें और L को कार्यशील लंबाई के रूप में परिभाषित करें। एल/डी = 5 पर, एल 300 मिमी है। एल/डी = 18 पर, एल 1,080 मिमी है। ये अंकगणितीय उदाहरण हैं, ईजेएस मॉडल आयाम नहीं। वे दिखाते हैं कि एक अनुपात कितनी जानकारी छिपा सकता है; वे यह साबित नहीं करते कि कोई भी पेंच किसी विशेष बैरल में फिट होगा या कोई निर्दिष्ट आउटपुट देगा।
फ़ीड की स्थिति स्क्रू के कार्य को बदल देती है
अवधारणा तुलना. वास्तविक कार्य प्रोफ़ाइल और मशीन इंटरफ़ेस निर्दिष्ट करें।
गरम चारा
पूर्व गर्म यौगिक
संप्रेषित करना + समरूपीकरण करना + दबाव बनाना।
अपस्ट्रीम तैयारी फ़ीड स्थिति का हिस्सा है।
ठंडा भोजन
परिवेश, पूर्व-मिश्रित स्टॉक
अंदर ले जाओ + काम करो और गर्म करो + समरूप बनाओ।
फिर यौगिक को डाउनस्ट्रीम प्रतिरोध के विरुद्ध वितरित करें।
कार्य की लंबाई कुल लंबाई नहीं है
केवल निदर्शी अंकगणित। एक स्थिर व्यास D = 60 मिमी मानें, और L को कार्यशील लंबाई के रूप में परिभाषित करें।
एल/डी = 5
एल = 5 × 60 = 300 मिमी
नारंगी खंड कार्यशील लंबाई को दर्शाता है।
एल/डी = 18
एल = 18 × 60 = 1,080 मिमी
नारंगी खंड कार्यशील लंबाई को दर्शाता है।
ग्रे ड्राइव-शैंक प्रतीक अलग है और कार्यशील लंबाई में शामिल नहीं है।
सरलीकृत चित्रण, उत्पाद चित्रण नहीं। ये अनुपात उपयुक्त, आउटपुट या विनिमेयता साबित नहीं करते हैं।
चैनलों और मिलान बैरल का वर्णन करें
जहां प्रोफ़ाइल बदलती है वहां अक्षीय स्थिति प्रदान करें। ड्राइंग में उड़ान की पिच, कोर व्यास, चैनल की गहराई और प्रासंगिक उड़ान विवरण शामिल करें। यदि पुराना एक्सट्रूडर स्क्रू खराब हो गया है, तो मापे गए शेष आयामों को इच्छित नए भाग के आयामों से अलग करें। प्रतिस्थापन ड्राइंग में घिसाव की प्रतिलिपि बनाने से गलत आधार रेखा सुरक्षित रहती है।
ईजेएस भी अलग से सूचीबद्ध करता हैपिन-प्रकार के रबर स्क्रू-एंड-बैरल उत्पाद. यह न मानें कि प्रत्येक कोल्ड-फ़ीड डिज़ाइन समान व्यवस्था का उपयोग करता है। ट्रॉस्टर कारबर-एक्सट्रूज़न उत्पाद श्रृंखलाइसी तरह चिकने और पिन-प्रकार के डिज़ाइन भी शामिल हैं। जहां पिन स्थापित किए गए हैं, बैरल की स्थिति और संबंधित स्क्रू ज्यामिति को एक मिलान परिभाषा की आवश्यकता होती है। उन्हें हटाने या सादा स्क्रू लगाने के लिए डिज़ाइन समीक्षा की आवश्यकता होती है, न कि ऑर्डर विवरण में बदलाव की।

3. तापमान नियंत्रण भाग विनिर्देश में आता है
वाक्यांश "कोल्ड-फ़ीड एक्सट्रूज़न" आने वाले स्टॉक की स्थिति की पहचान करता है। इसका मतलब यह नहीं है कि परिसर ठंडा रहता है। यांत्रिक कार्य गर्मी का परिचय देता है, जबकि तापमान-नियंत्रण प्रणाली हार्डवेयर के माध्यम से गर्मी जोड़ती या हटाती है। फ़ीड तापमान, नियंत्रक सेटपॉइंट और मापा यौगिक तापमान को अलग-अलग रिकॉर्ड के रूप में मानें।
प्रस्तावित प्रतिस्थापन के साथ पुराने एक्सट्रूज़न स्क्रू की तुलना करते समय यह अंतर मायने रखता है। एक नियंत्रक डिस्प्ले एक नियंत्रित स्थान या सर्किट का वर्णन करता है। यह, अपने आप, डिस्चार्ज के समय पूरे रबर में तापमान स्थापित नहीं करता है। केवल समान नियंत्रक सेटिंग्स के आधार पर प्रदर्शन दावे को स्वीकार करने से बचें।
ट्रॉस्टर अपने में जल तापन/शीतलन इकाइयों की पहचान करता हैजीएस रबर-केबल एक्सट्रूडर दस्तावेज़ीकरण. ईजेएस का पिन-प्रकार उत्पाद विवरण गर्म-पानी परिसंचरण पर भी चर्चा करता है। ये उदाहरण दिखाते हैं कि तापमान-नियंत्रण कनेक्शन विनिर्देश में क्यों शामिल हैं; उनका मतलब यह नहीं है कि प्रत्येक पेंच और बैरल में समान आंतरिक मार्ग या पानी की आवश्यकताएं होती हैं।
| रिकॉर्ड करने के लिए आइटम | प्रतिस्थापन समीक्षा के लिए आवश्यक जानकारी |
|---|---|
| फ़ीड खोलने पर स्टॉक | भौतिक स्वरूप और मापी गई इनलेट स्थिति, जिसमें अपस्ट्रीम वार्मिंग भी शामिल है |
| बैरल तापमान नियंत्रण | जोन की सीमाएं, सर्किट की पहचान, कनेक्शन की स्थिति और अनुमोदित परिचालन आवश्यकताएं |
| पेंच तापमान नियंत्रण, यदि फिट हो | आंतरिक मार्ग व्यवस्था, कनेक्शन/रोटरी-यूनियन इंटरफ़ेस और मूल ड्राइंग |
| यौगिक तापमान | माप स्थान, विधि और स्थिर चलने की स्थिति |
| थर्मल प्रतिबंध | यौगिक की निर्दिष्ट प्रसंस्करण सीमाएँ और सहायक आपूर्तिकर्ता या प्रयोगशाला जानकारी |
थर्मल एकरूपता और सामग्री एकरूपता अलग-अलग प्रश्न हैं।पैडरबोर्न अनुसंधानउनका अलग से मूल्यांकन करता है और स्थानीय तापन और झुलसा पर चर्चा करता है। इसके परिणाम औसत तापमान से अधिक की जाँच का समर्थन करते हैं; वे ईपीडीएम, एनबीआर या प्रत्येक एसबीआर फॉर्मूलेशन के लिए एक सार्वभौमिक परिचालन सीमा प्रदान नहीं करते हैं।
ऑर्डर किए गए हार्डवेयर के लिए, स्वीकृत कूलिंग लेआउट को तब तक सुरक्षित रखें जब तक कि कोई दस्तावेजी रीडिज़ाइन इसे बदल न दे। किसी बाहरी तस्वीर से आंतरिक मार्ग का अनुमान न लगाएं। तापमान सेटिंग्स और सुरक्षित परिचालन सीमाएं वास्तविक कंपाउंड और मशीन प्रक्रिया से आनी चाहिए, न कि तुलना लेख से।
4. क्या ठंडा भोजन हमेशा तेज़ या अधिक ऊर्जा-कुशल होता है?
फ़ीड लेबल प्रदर्शन की गारंटी नहीं है. वास्तविक कंपाउंड और टूलींग से योग्य उत्पादन के विरुद्ध स्क्रू-एंड-बैरल प्रस्ताव का मूल्यांकन करें। उच्च आउटपुट आंकड़ा केवल तभी उपयोगी होता है जब सामग्री अपनी प्रसंस्करण सीमा के भीतर रहती है और उत्पाद समान आयामी, सतह और अन्य स्वीकृति आवश्यकताओं को पूरा करता है।
तुलना की जा रही प्रक्रिया के भाग से प्रारंभ करें। हॉट-फ़ीड व्यवस्था में एक्सट्रूडर की अपस्ट्रीम तैयारी शामिल है। एक कोल्ड-फ़ीड तुलना जो केवल मुख्य ड्राइव को गिनती है, सीधे तौर पर हॉट-फ़ीड कुल के साथ तुलनीय नहीं है जो वार्मिंग मिल को भी गिनती है, या इसके विपरीत। इसी तरह, ड्राइव नेमप्लेट पावर एक क्षमता रेटिंग है, न कि प्रति स्वीकार्य किलोग्राम उपयोग की गई ऊर्जा का माप।
एक सामान्य तुलना रिकॉर्ड का उपयोग करें:
- वही यौगिक पहचान, फ़ीड फॉर्म और तैयारी का इतिहास।
- वही उत्पाद, डाई व्यवस्था और सहमत गुणवत्ता मानदंड।
- पेंच गति, दबाव और तापमान रिकॉर्ड के साथ एक स्थिर चलने की अवधि।
- उपकरणों के स्पष्ट रूप से पहचाने गए सेट के लिए मापी गई ऊर्जा।
- स्वीकृत उत्पाद द्रव्यमान, अस्वीकृत उत्पादन को अलग से दर्ज किया गया।
एक व्यावहारिक ऊर्जा माप हैसहमत सीमा (kWh) के भीतर मापी गई ऊर्जा को स्वीकृत उत्पाद द्रव्यमान (किलो) से विभाजित किया गया. बताएं कि क्या सीमा में अपस्ट्रीम वार्मिंग, एक्सट्रूडर और तापमान-नियंत्रण सहायक शामिल हैं। समान की तुलना समान से करें; दो रिकार्डों के बीच चुपचाप उपकरण न जोड़ें या हटाएँ नहीं। यह एक तुलना पद्धति है, ईजेएस ऊर्जा-बचत का दावा नहीं।
प्रतिस्थापन खरीदारों के लिए, पहले यह स्थापित करें कि क्या कार्य किसी सिद्ध विनिर्देश को पुनर्स्थापित करना है या उसके प्रसंस्करण व्यवहार को बदलना है। घिसी हुई ज्यामिति को बहाल करना और स्क्रू को फिर से डिज़ाइन करना अलग-अलग परियोजनाएँ हैं। दूसरे को एक सहमत परीक्षण आधार और स्वीकृति सीमा की आवश्यकता है, न कि "कोल्ड फीड" शब्दों से जुड़े वादे की।
5. कंपाउंड और स्थापित लाइन के लिए चुनें
रबर के लिए एक्सट्रूडर निर्दिष्ट करते समय, फ़ीड की स्थिति और आवश्यक प्रसंस्करण कार्य से शुरुआत करें। इसके स्क्रू और बैरल का ऑर्डर करते समय, स्थापित मशीन की यांत्रिक बाधाओं को जोड़ें। नली, प्रोफ़ाइल या टायर-घटक उत्पादन जैसे एप्लिकेशन उपयोगी पृष्ठभूमि हैं, लेकिन विशिष्ट रूप से आवश्यक हार्डवेयर की पहचान नहीं करते हैं।
ईजेएस के हॉट-फीड और कोल्ड-फीड उत्पाद पृष्ठ दोनों रबर-उत्पाद अनुप्रयोगों को सूचीबद्ध करते हैं। वह ओवरलैप अकेले तैयार उत्पाद के नाम से एक स्क्रू चुनने के बजाय वास्तविक यौगिक और मशीन की जानकारी भेजने का एक कारण है।
| आपकी स्थिति | आरंभिक निर्णय | भेजने हेतु साक्ष्य |
|---|---|---|
| सिद्ध हॉट-फ़ीड व्यवस्था में भागों को बदलना | दस्तावेज़ीकृत फ़ीड अवधारणा और इंटरफ़ेस को तब तक बनाए रखें जब तक कि इंजीनियरिंग समीक्षा किसी बदलाव को मंजूरी न दे दे | मूल ड्राइंग, अपस्ट्रीम फ़ीड स्थिति, घिसाव रिकॉर्ड और प्रतिस्थापन उद्देश्य |
| कोल्ड-फ़ीड स्क्रू और बैरल को बदलना | स्थापित चैनल, मिश्रण और तापमान-नियंत्रण कॉन्फ़िगरेशन की पहचान करें | कार्य प्रोफ़ाइल, बैरल ड्राइंग, फ़ीड व्यवस्था और कंपाउंड रिकॉर्ड |
| पिन-प्रकार बैरल के लिए ऑर्डर करना | स्क्रू और बैरल को मेल खाने वाले घटकों के रूप में परिभाषित करें | पिन लेआउट, संबंधित स्क्रू विशेषताएं, अनुभाग पहचान और अनुमोदित मंजूरी |
| कंपाउंड या फिलर लोडिंग को बदलना | ज्यामिति और कार्य-सतह समीक्षा को फिर से खोलें | पुराने और नए फॉर्मूलेशन की जानकारी, प्रसंस्करण सीमाएँ और देखी गई टूट-फूट |
| फ़ीड अवधारणा में बदलाव पर विचार | प्रभावित इंटरफेस और प्रसंस्करण आवश्यकताओं के पूरे सेट की समीक्षा करें | मशीन की क्षमता की जानकारी और एक अनुमोदित डिज़ाइन प्रस्ताव, न कि केवल एक लंबा पेंच |
सामग्री का चयन कार्य की इस परिभाषा का अनुसरण करता है। संबंधित कंपाउंड और घिसाव तंत्र को ध्यान में रखते हुए स्क्रू और बैरल के लिए आधार सामग्री और कामकाजी सतह को अलग से निर्दिष्ट करें। एक सख्त सतह बेमेल फ़ीड ओपनिंग या कूलिंग कनेक्शन को ठीक नहीं करती है।पेंच-और-बैरल सामग्री गाइडअलग सामग्री समीक्षा बताती है।
पूछताछ में अनिश्चितता को विशिष्ट रखें: एक अज्ञात धागा, एक लापता ड्राइंग संशोधन या एक अज्ञात शीतलन मार्ग की जांच की जा सकती है। इनमें से किसी भी प्रश्न का समाधान करने के लिए "रबर के लिए उपयुक्त" बहुत व्यापक है।
6. क्या हॉट-फीड और कोल्ड-फीड सेट को आपस में बदला जा सकता है?
समान स्क्रू व्यास को सेटों को बदलने की मंजूरी के रूप में न मानें। काम करने की लंबाई केवल एक संगतता जांच है। ड्राइव कनेक्शन, बैरल माउंटिंग, फीड ओपनिंग और तापमान-नियंत्रण लेआउट भी स्थापित मशीन से सहमत होना चाहिए। यदि प्रोजेक्ट फ़ीड अवधारणा को बदलता है, तो समीक्षा खरीदे जाने वाले हिस्सों से आगे बढ़ जाती है।
निम्नलिखित चेकलिस्ट उस समीक्षा को व्यवस्थित करने का एक तरीका है। यह मशीन निर्माता के चित्र या अनुमोदित स्थापना प्रक्रिया का विकल्प नहीं है।
| इंटरफ़ेस या सुविधा | क्या परिभाषित करें | रिकॉर्ड क्यों मायने रखता है |
|---|---|---|
| ड्राइव का अंत | शैंक आयाम, तख़्ता या कीवे, कंधे, जुड़ाव और रोटेशन सम्मेलन | परिभाषित करता है कि भाग किस प्रकार टॉर्क का पता लगाता है और प्राप्त करता है |
| बैरल माउंटिंग | पायलट/रजिस्टर, निकला हुआ किनारा, बोल्ट पैटर्न, डेटाम और अक्षीय स्थिति | प्रतिस्थापन को मशीन संरचना से संबंधित करता है |
| कार्य अनुभाग | व्यास की परिभाषा, कार्यशील लंबाई, प्रोफ़ाइल संक्रमण और प्रासंगिक मंजूरी | एक बाहरी आयाम के बजाय प्रसंस्करण जोड़ी को परिभाषित करता है |
| फ़ीड खोलना | किसी भी फ़ीड रोलर को खोलने का आकार, स्थिति और संबंध | स्थापित फ़ीड व्यवस्था को सुरक्षित रखता है |
| तापमान-नियंत्रण कनेक्शन | पोर्ट, सर्किट पहचान और स्क्रू कनेक्शन जहां मौजूद हो | किसी कल्पित बाहरी मिलान को आंतरिक अंतर छिपाने से रोकता है |
| पिन, जहां लगे हों | स्थिति, अभिविन्यास, स्थापित ज्यामिति और संबंधित पेंच विशेषताएं | एक सुमेलित व्यवस्था को रिकॉर्ड करता है, न कि केवल छिद्रों की गिनती को |
| निर्वहन समाप्त | टिप, मेटिंग फेस, फ्लैंज या अन्य मूल कनेक्शन विवरण | डाउनस्ट्रीम असेंबली से कनेक्शन को परिभाषित करता है |
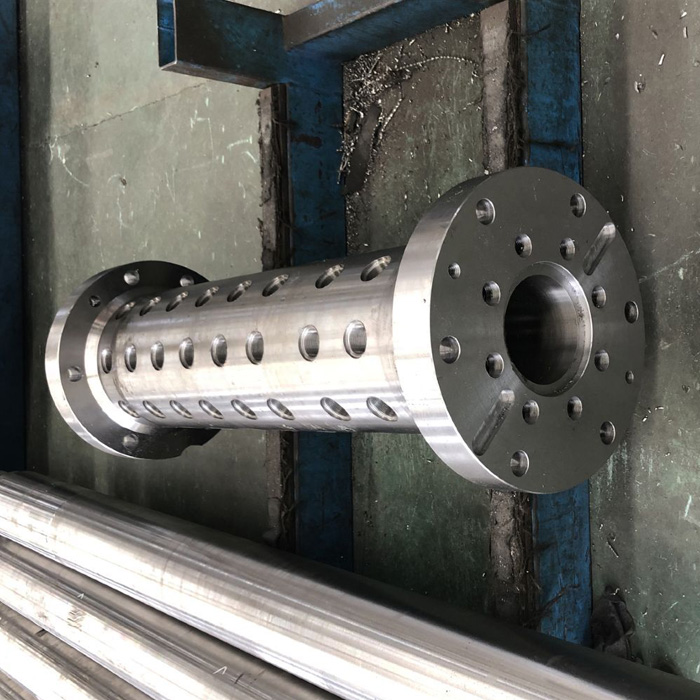
पिन बैरल के लिए, विनिर्देश पैक को असेंबल करने से पहले प्रत्येक अनुभाग और उसके अभिविन्यास को रिकॉर्ड करें। एक तस्वीर व्यवस्था की पहचान करने में मदद कर सकती है, लेकिन यह स्थापित पिन घुसपैठ, संबंधित स्क्रू लिफाफे या ऑपरेटिंग क्लीयरेंस की पुष्टि नहीं कर सकती है। उन परिभाषाओं को अलग से पूछें। मूल अनुमोदित ज्यामिति को दोहराव क्रम को नियंत्रित करना चाहिए; एक स्पष्ट रूप से घिसे हुए नमूने को चुपचाप प्रतिस्थापित नहीं किया जाना चाहिए।
7. ईजेएस फ़ैक्टरी परिप्रेक्ष्य: सामग्री उन्नयन से पहले जोड़ी को परिभाषित करें
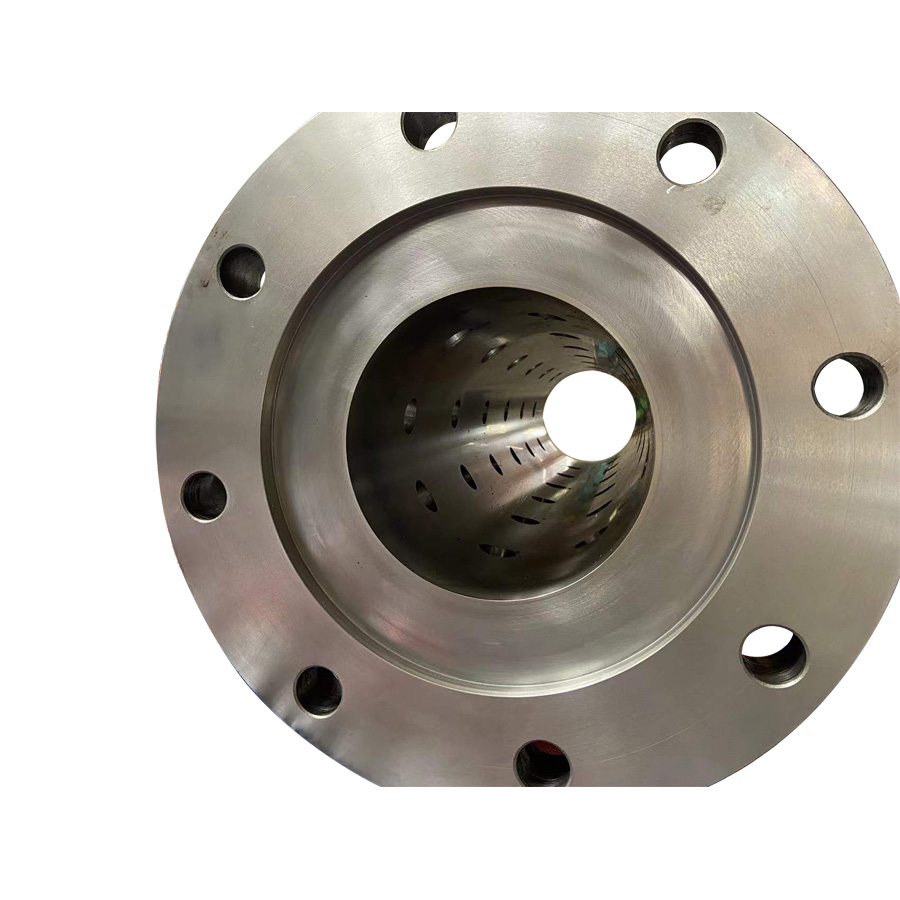
प्रतिस्थापन पूछताछ के लिए, हम एक अलग स्टील या सतह उपचार का अनुरोध करने से पहले मूल फ़ीड अवधारणा और मिलान इंटरफेस की पहचान करने की सलाह देते हैं। एक तस्वीर भाग का वर्णन करने में मदद करती है, और एक उत्पाद का नाम पूछताछ को आगे बढ़ाने में मदद करता है। इनमें से कोई भी स्क्रू और उसके मेटिंग बैरल की आयामी परिभाषा को प्रतिस्थापित नहीं करता है।
हमारी सिफ़ारिश है कि डिज़ाइन ड्राइंग और पुराने हिस्सों की स्थिति को अलग-अलग रिकॉर्ड में रखा जाए। ड्राइंग इच्छित प्रतिस्थापन को परिभाषित करता है। माप और तस्वीरें दिखाती हैं कि पुराने सेट का क्या हुआ है। जहां वे रिकॉर्ड असहमत हों, कारखाने से किसी अस्पष्टीकृत आयाम को पुन: प्रस्तुत करने के लिए कहने के बजाय स्थान की पहचान करें और संशोधन करें।
ईजेएसरबर स्क्रू-एंड-बैरल उत्पाद जानकारीग्राहक चित्रों के अनुकूलन और निरीक्षण रिपोर्ट और सामग्री प्रमाणपत्रों के प्रावधान का वर्णन करता है। विशिष्ट आदेश के लिए, सहमत हों कि उन रिकॉर्डों को किन आयामों और भौतिक आवश्यकताओं को प्रदर्शित करने की आवश्यकता है।
इस क्रम में जांच तैयार करें:
- मशीन और वास्तविक गर्म-आहार या ठंडे-आहार व्यवस्था की पहचान करें। मूल भाग संख्याएँ और उपलब्ध ड्राइंग संशोधन शामिल करें।
- पेंच और बैरल चित्र एक साथ आपूर्ति करें। कार्यशील लंबाई को कुल लंबाई से अलग परिभाषित करें और ड्राइव, माउंटिंग, फीड और डिस्चार्ज कनेक्शन दिखाएं।
- जहां लागू हो वहां पिन व्यवस्था और तापमान-नियंत्रण विवरण जोड़ें। अज्ञात विशेषताओं को उनके आयामों का अनुमान लगाने के बजाय चिह्नित करें।
- यौगिक, फ़ीड फॉर्म, भराव जानकारी और प्रसंस्करण सीमा का वर्णन करें। बताएं कि क्या मूल भागों के चयन के बाद से फॉर्मूलेशन बदल गया है।
- पुराने हिस्से की स्थिति का रिकॉर्ड संलग्न करें. माप स्थितियों को लेबल करें और घिसे-पिटे रीडिंग को नाममात्र डिज़ाइन मूल्यों से अलग करें।
- उद्देश्य और स्वीकृति के आधार को परिभाषित करें: बार-बार प्रतिस्थापन या पुनः डिज़ाइन, आवश्यक आयामी निरीक्षण, सामग्री दस्तावेज़ीकरण और सहमत शर्तों के तहत मूल्यांकन किया गया परीक्षण।
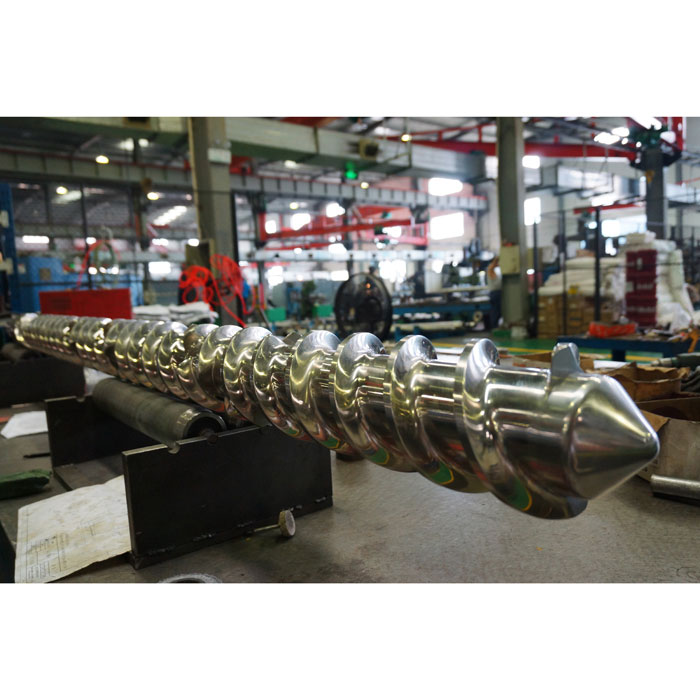
उस पैकेज को अपनी पूछताछ के साथ भेजेंईजेएस कोल्ड-फीड रबर स्क्रू और बैरलयागर्म-फ़ीड असेंबली. यह निर्माता को दो सामान्य लेबलों में से चुनने के अनुरोध के बजाय समीक्षा के लिए एक परिभाषित भाग और संचालन कार्य देता है।
8. अक्सर पूछे जाने वाले प्रश्न
क्या ठंडे फ़ीड का मतलब यह है कि रबर बाहर निकालना के दौरान ठंडा रहता है?
नहीं, यह मशीन में प्रवेश करने वाले स्टॉक का वर्णन करता है। पेंच काम करता है और यौगिक को गर्म करता है, जबकि तापमान-नियंत्रण उपकरण गर्मी हस्तांतरण का प्रबंधन करता है। इनलेट स्थिति, नियंत्रक सेटिंग्स और मापा यौगिक तापमान को अलग से रिकॉर्ड करें। यौगिक की अनुमोदित प्रसंस्करण सीमाएँ अभी भी लागू होती हैं।
क्या प्रत्येक कोल्ड-फीड रबर स्क्रू को पिन बैरल की आवश्यकता होती है?
नहीं, स्मूथ और पिन-टाइप रबर-एक्सट्रूज़न कॉन्फ़िगरेशन दोनों मौजूद हैं। ऑर्डर देने से पहले स्थापित डिज़ाइन की पहचान करें। यदि पिन मौजूद हैं, तो उनकी स्थिति और स्थापित ज्यामिति को संबंधित स्क्रू विशेषताओं से मेल खाना चाहिए; एक सामान्य कोल्ड-फ़ीड विवरण उस फिट को स्थापित करने के लिए पर्याप्त नहीं है।
क्या रबर प्रसंस्करण के लिए लंबा एल/डी अनुपात हमेशा बेहतर होता है?
नहीं, एल/डी व्यास के सापेक्ष लंबाई का वर्णन करता है, समग्र उपयुक्तता का नहीं। आवश्यक कार्य, चैनल प्रोफ़ाइल, तापमान नियंत्रण और मशीन इंटरफ़ेस भी मायने रखते हैं। ईजेएस के हॉट-फीड और कोल्ड-फीड पेजों पर अलग-अलग एल/डी प्रविष्टियां उन उत्पाद विकल्पों का वर्णन करती हैं, न कि मौजूदा स्क्रू को लंबा करने का निर्देश।
क्या कोल्ड-फीड स्क्रू उसी व्यास के हॉट-फीड स्क्रू की जगह ले सकता है?
अकेले समान व्यास अपर्याप्त है. संपूर्ण स्क्रू-एंड-बैरल परिभाषा, ड्राइव और माउंटिंग इंटरफ़ेस, फ़ीड व्यवस्था और तापमान-नियंत्रण कनेक्शन की जाँच करें। फ़ीड अवधारणा में किसी भी प्रस्तावित परिवर्तन के लिए प्रतिस्थापन या रूपांतरण को मंजूरी देने से पहले प्रभावित सिस्टम की इंजीनियरिंग समीक्षा की आवश्यकता होती है।
यदि मूल ड्राइंग गायब है तो प्रतिस्थापन पूछताछ में क्या शामिल होना चाहिए?
मशीन की पहचान, भाग के निशान, लेबल किए गए फोटोग्राफ, सुलभ आयाम, फ़ीड और कूलिंग विवरण और यौगिक जानकारी भेजें। अज्ञात विशेषताओं और घिसी-पिटी सतहों से पुष्टि किए गए मापों को अलग करें। निर्माता तब पहचान सकता है कि किस अतिरिक्त परिभाषा की आवश्यकता है; नमूना स्वचालित रूप से नाममात्र नए भाग का चित्र नहीं बनना चाहिए।