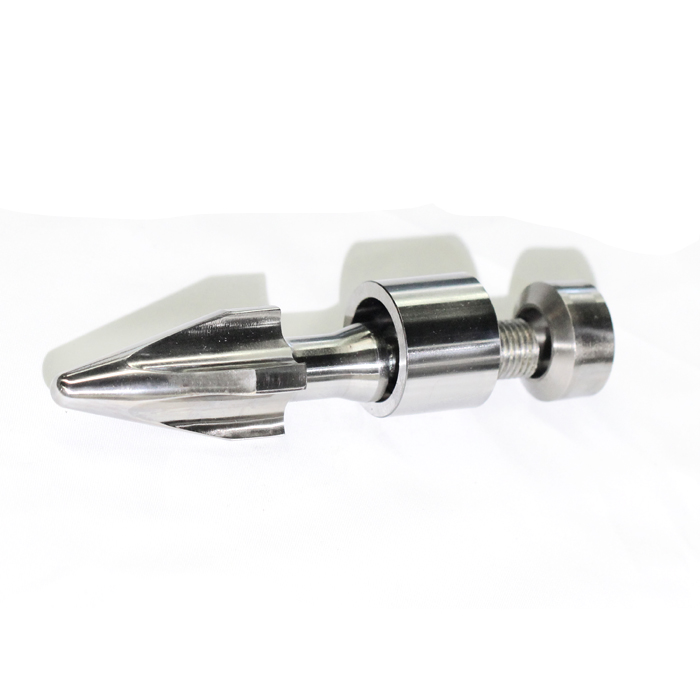
एक इंजेक्शन मोल्डिंग स्क्रू टिप असेंबली को उसके वाल्व डिज़ाइन, मेटिंग आयाम और राल स्थितियों के आधार पर चुनें। चेक रिंग रिंग-प्रकार की असेंबली का एक घटक है, प्रत्येक स्क्रू-टिप डिज़ाइन के लिए एक सार्वभौमिक नाम नहीं है। प्रतिस्थापन का आदेश देने से पहले, पूरी असेंबली की पहचान करें और उसके संभोग भागों का निरीक्षण करें। कुशन या शॉट-वेट भिन्नता वाल्व की जांच करने और एक साथ प्रक्रिया करने का एक कारण है, यह सबूत नहीं है कि केवल रिंग को बदलने की आवश्यकता है।
1. इंजेक्शन मोल्डिंग चेक रिंग कैसे काम करती है?
एक सामान्य स्लाइडिंग-रिंग असेंबली में, टिप या रिटेनर स्क्रू हेड पर चेक रिंग रखता है। पीछे की सीट बंद करने के लिए मेटिंग फेस प्रदान करती है। पुनर्प्राप्ति के दौरान, रिंग उस सीट से दूर होती है इसलिए पिघल वाल्व के माध्यम से आगे बढ़ सकती है और स्क्रू के आगे जमा हो सकती है। इंजेक्शन के दौरान, रिंग और पिछली सीट बैकफ़्लो का विरोध करने के लिए एक साथ आती हैं।
घटक नाम भ्रमित करने वाले हो सकते हैं. एक आपूर्तिकर्ता नुकीले रिटेनर के लिए या पूर्ण गैर-रिटर्न वाल्व के लिए "स्क्रू टिप" का उपयोग कर सकता है। कोटेशन की तुलना करने से पहले आइटम नंबरों के साथ भागों का दृश्य देखने के लिए कहें। एक अंगूठी, एक टिप और एक पूरी असेंबली अलग-अलग ऑर्डर की वस्तुएं हैं।
रिंग-प्रकार के वाल्व के लिए, दो अलग-अलग संबंधों का निरीक्षण करें: रिंग का पीछे की सीट के साथ संपर्क, और बैरल बोर के भीतर इसका फिट। किसी का भी मूल्यांकन अकेले रिंग के बाहरी व्यास से नहीं किया जा सकता।जॉन बोज़ेली की नॉन-रिटर्न वाल्व की व्याख्याइन दो सीलिंग संबंधों का वर्णन करता है।
विशिष्ट स्लाइडिंग-रिंग वाल्व: खोलना सीलिंग के समान नहीं है
योजनाबद्ध अनुदैर्ध्य खंड. पेंच-निश्चित संदर्भ; नोजल/मोल्ड की दिशा दाईं ओर है।
ए. रिकवरी: रिंग खुली
चेक रिंग पिछली सीट से दूर है। खुला अंतराल पिघल को वाल्व से गुजरने की अनुमति देता है।
बाएं से दाएं: पीछे की सीट → खुला गैप → चेक रिंग → टिप/रिटेनर।
बी. इंजेक्शन: रिंग सीटेड
चेक रिंग पिछली सीट से संपर्क करती है। वाल्व बैकफ़्लो का विरोध करता है।
बाएं से दाएं: पीछे की सीट → चेक रिंग के साथ सीट का संपर्क → टिप/रिटेनर।
आरेख कुंजी: गहरा भूरा = पीछे की सीट; नारंगी = चेक रिंग; हल्का भूरा = टिप/रिटेनर। ऊपरी और निचली ग्रे रेखाएं बैरल का प्रतिनिधित्व करती हैं।
दोनों की जाँच करें: रिंग-टू-सीट संपर्क और रिंग-टू-बैरल फिट।
क्लीयरेंस और मार्ग अतिशयोक्तिपूर्ण हैं। वास्तविक प्रोफ़ाइल और गति को अनुमोदित डिज़ाइन का पालन करना चाहिए।
केवल चित्रण; ईजेएस विनिर्माण ड्राइंग, प्रवाह सिमुलेशन या आयामी विनिर्देश नहीं।
ईजेएसस्क्रू-टिप असेंबली उत्पाद पृष्ठचेक वाल्व, बॉल चेक और लॉकिंग रिंग असेंबलियों को सूचीबद्ध करता है। यही कारण है कि प्रतिस्थापन जांच में सामान्य जांच रिंग का अनुरोध करने के बजाय वाल्व तंत्र की पहचान करनी चाहिए। आसपास की प्लास्टिसाइजिंग इकाई के लिए, देखेंइंजेक्शन मोल्डिंग स्क्रू-एंड-बैरल गाइड.

2. स्लाइडिंग और लॉकिंग रिंग वाल्व: क्या परिवर्तन होता है?
वाल्व नाम किसी डिज़ाइन के विभिन्न पहलुओं का वर्णन करते हैं। स्लाइडिंग बनाम लॉकिंग स्क्रू के साथ रिंग के घूर्णी संबंध से संबंधित है। थ्री-पीस बनाम फोर-पीस बताता है कि घटकों को कैसे विभाजित किया जाता है। बॉल चेक एक अलग समापन तत्व की पहचान करता है। वे लेबल विनिमेय श्रेणियां नहीं हैं.
| डिज़ाइन विवरण | यह क्या पहचानता है | खरीदार को क्या स्थापित करना चाहिए |
|---|---|---|
| स्लाइडिंग-रिंग वाल्व | एक अंगूठी जिसे पेंच के साथ घुमाने के लिए सकारात्मक रूप से कुंजीबद्ध नहीं किया गया है | रिंग यात्रा, सीट ज्यामिति, प्रवाह मार्ग और बैरल फिट |
| लॉकिंग या कैस्टेलेटेड रिंग | इंटरलॉकिंग विशेषताएं जो रिंग को स्क्रू के साथ घुमाती हैं | मिलान जुड़ाव विशेषताएँ, अक्षीय स्वतंत्रता और संबंधित घिसाव वाली सतहें |
| तीन-टुकड़ा रिंग असेंबली | आमतौर पर रिटेनर, रिंग और पिछली सीट | सटीक भाग शामिल हैं और कौन सी सतहें प्रत्येक भाग से संबंधित हैं |
| चार-टुकड़ा रिंग असेंबली | अन्य घटकों के अलावा एक अलग से बदलने योग्य फ्रंट वियर/रिटेनिंग तत्व | घटक पहचान और संभोग आयाम, न कि केवल अतिरिक्त टुकड़ा |
| बॉल-चेक असेंबली | एक आंतरिक गेंद अपनी सीट के सामने बंद हो जाती है | वास्तविक आवास, प्रवाह पथ, सीट और कनेक्शन डिज़ाइन |
कॉनकॉर के वाल्व विवरणचार टुकड़ों वाले डिज़ाइन में अलग सामने वाले तत्व सहित, इन संरचनाओं के बीच अंतर को स्पष्ट करें। अतिरिक्त भाग यह बदल सकता है कि घिसी हुई सतह को कैसे बदला जाए। यह, अपने आप में, बेहतर शटऑफ़ या लंबे जीवन का प्रदर्शन नहीं करता है।
"लॉकिंग" का मतलब यह भी नहीं है कि इंजेक्शन के दौरान वाल्व यंत्रवत् लॉक हो जाता है। यह अनुचर के साथ अंगूठी के जुड़ाव का वर्णन करता है। रोटेशन से अलग-अलग बंद करने और सील करने की जांच करें। दोहराए जाने वाले आदेश को अनुमोदित डिज़ाइन का पालन करना चाहिए; तंत्र को बदलने के लिए अनुकूलता और प्रसंस्करण समीक्षा की आवश्यकता होती है।
3. रेज़िन और मोल्डिंग कार्य के लिए चयन करें
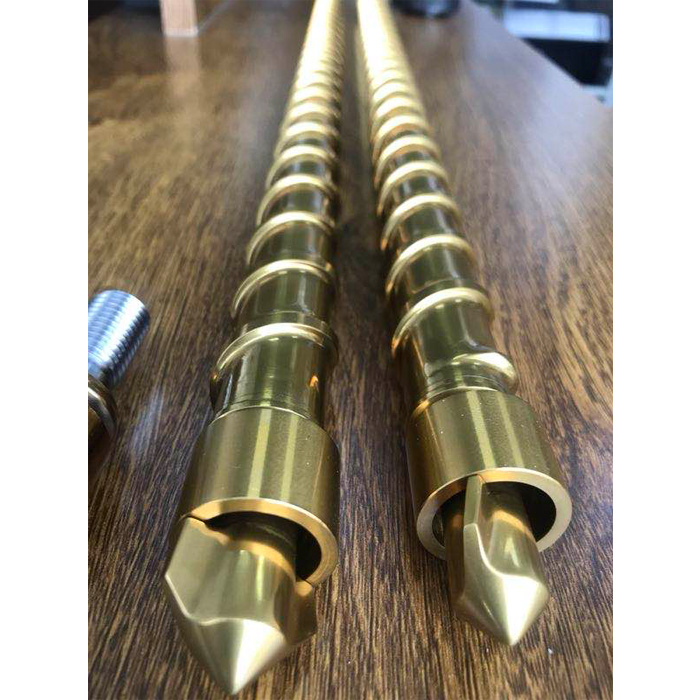
वास्तविक रेज़िन ग्रेड और अनुप्रयोग से प्रारंभ करें, न कि वाल्व प्रकारों की सार्वभौमिक रैंकिंग से। पॉलिमर, सुदृढीकरण या भराव, योजक, रीग्राइंड उपयोग और आवश्यक उत्पाद गुणवत्ता को रिकॉर्ड करें। फॉर्मूलेशन में बदलाव मौजूदा विनिर्देश की समीक्षा करने का एक कारण है, भले ही मशीन नहीं बदली हो।
फिर वर्णन करें कि वाल्व को क्या करना चाहिए। पुनर्प्राप्ति के दौरान कितनी सामग्री इससे होकर गुज़रनी चाहिए? समापन कितना सुसंगत होना चाहिए? क्या एप्लिकेशन को बार-बार रंग बदलने, या सामग्री के निवास और क्षरण के सावधानीपूर्वक नियंत्रण की आवश्यकता होती है? ये प्रश्न "सामान्य प्रयोजन" लेबल की तुलना में डिज़ाइन तुलना को अधिक उपयोगी बनाते हैं।
प्रतिस्पर्धात्मक मांगें हैं। खुले प्रवाह पथ को राल और पुनर्प्राप्ति आवश्यकताओं के अनुरूप होना चाहिए, जबकि समापन व्यवस्था को दोहराए जाने योग्य वितरण का उत्पादन करना चाहिए। कम यात्रा दूरी पूर्ण डिज़ाइन विशिष्टता नहीं है। न ही बड़ा दिखने वाला मार्ग यह साबित करता है कि सामग्री वाल्व के हर हिस्से से बिना किसी प्रतिबंध या प्रतिधारण के गुजर जाएगी।
मोल्डर्स सर्विसेज की स्क्रू-टिप चयन चर्चाआंतरिक ज्यामिति, प्रवाह प्रतिबंध और निर्माण सामग्री को अलग-अलग विचार के रूप में मानता है। इसकी चर्चा से यह भी पता चलता है कि "मुक्त प्रवाह" शून्य दबाव हानि के वादे के बजाय एक डिज़ाइन विवरण क्यों है।
प्रस्तावित परिवर्तन के लिए, घटक ड्राइंग और प्रासंगिक प्रवाह और समापन सुविधाओं के स्पष्टीकरण का अनुरोध करें। समान रेज़िन, मोल्ड और उत्पाद स्वीकृति मानदंड का उपयोग करके तुलना पर सहमत हों। पुनर्प्राप्ति गति या कुशन स्थिरता के बारे में अलग-अलग दावों की तुलना करने के बजाय प्रक्रिया की स्थिति रिकॉर्ड करें।
एक स्थापित डिज़ाइन को पुनर्स्थापित करने के उद्देश्य से किया गया प्रतिस्थापन और उसके व्यवहार को बदलने के उद्देश्य से किया गया नया डिज़ाइन अलग-अलग आदेश हैं। बताएं कि आपको किसकी आवश्यकता है। अन्यथा, सामग्री उन्नयन वाल्व ज्यामिति में अनपेक्षित परिवर्तन के साथ आ सकता है।
4. आपको चेक रिंग का निरीक्षण कब करना चाहिए या बदलना चाहिए?
निरीक्षण करें जब उत्पादन रिकॉर्ड दोहराव परिवर्तन दिखाता है, लेकिन प्रक्रिया संदर्भ को बनाए रखें। कुशन एक पेंच-स्थिति माप है, लीक हुए पिघल का प्रत्यक्ष माप नहीं है। रिकॉर्ड करें कि क्या मशीन न्यूनतम कुशन या होल्ड के अंत में स्थिति की रिपोर्ट करती है, और हर बार समान परिभाषा की तुलना करें।
एलएस एमट्रॉन की मोल्डिंग तैयारी मार्गदर्शनकुशन बदलने पर सक-बैक सेटिंग्स, मीटरिंग की स्थिति और अन्य प्रक्रिया जांच के साथ-साथ नॉन-रिटर्न-वाल्व और बैरल घिसाव पर भी विचार करता है। यह उस लक्षण को एक विफल घटक तक कम नहीं करता है।
| अवलोकन | एकत्रित करने के लिए उपयोगी रिकार्ड | यह स्वयं क्या स्थापित नहीं करता है |
|---|---|---|
| कुशन चक्रों के बीच भिन्न होता है | कुशन परिभाषा, शॉट आकार, पुनर्प्राप्ति, डीकंप्रेसन और स्थानांतरण रिकॉर्ड | कि रिंग OD को उसकी सीमा से अधिक पहना जाता है |
| भाग का वजन अलग-अलग होता है | लगातार परिभाषित वजन विधि, गुहा पहचान, राल और प्रक्रिया इतिहास | वाल्व को बदलने से भिन्नता के प्रत्येक स्रोत का समाधान हो जाएगा |
| दबाव अलग तरह से बनता है | इकाइयों और माप स्थान के साथ तुलनीय दबाव और पेंच-स्थिति के निशान | चाहे मुद्दा बंद करने के समय का हो, सीलिंग का हो या किसी अन्य प्रक्रिया में बदलाव का हो |
| पुनर्प्राप्ति या रंग-परिवर्तन व्यवहार परिवर्तन | पेंच गति, पिछला दबाव, राल परिवर्तन और पिछले घटक विनिर्देश | कि एक भिन्न वाल्व प्रकार की स्वचालित रूप से आवश्यकता होती है |
में एक2026 शॉट-मास रिपीटेबिलिटी विश्लेषण, अम्बर्टो कैटिग्नानी दर्शाता है कि कैसे मशीन सेटिंग्स और परीक्षण की स्थिति घिसे-पिटे फ्रंट-एंड घटकों के बारे में गलत निष्कर्ष निकाल सकती है। व्यावहारिक सबक तुलना की व्याख्या करने से पहले उसे नियंत्रित करना और उसका दस्तावेजीकरण करना है।
दो प्रश्न अलग करें: क्या वाल्व लगातार बंद होता है, और क्या यह बंद होने के बाद आवश्यक सील बनाए रखता है? योग्य कर्मियों को मशीन और वाल्व आपूर्तिकर्ता की लागू परीक्षण और रखरखाव प्रक्रियाओं का उपयोग करना चाहिए। किसी उत्पादन लक्षण की जांच के लिए अवरुद्ध-नोजल परीक्षण में सुधार न करें या गर्म, दबाव वाले हार्डवेयर को नष्ट न करें।
5. प्रतिस्थापन का ऑर्डर देने से पहले क्या मेल खाना चाहिए?
मशीन का निर्माण और पेंच का व्यास एक हिस्से की पहचान करने में मदद करता है, लेकिन वे हर इंटरफ़ेस को परिभाषित नहीं करते हैं। प्रतिस्थापन को स्क्रू में फिट होना चाहिए, इसके मेटिंग वाल्व घटकों के साथ काम करना चाहिए और संबंधित बैरल क्षेत्र के अनुरूप होना चाहिए। जहां भी संभव हो मूल घटक संख्या और ड्राइंग संशोधन शामिल करें।
आयामी समीक्षा को व्यवस्थित करने के लिए इस चेकलिस्ट का उपयोग करें। यह ड्राइंग आवश्यकताओं की पहचान करता है, सार्वभौमिक सहनशीलता की नहीं।
| विशेषता | परिभाषा की आवश्यकता |
|---|---|
| पेंच से कनेक्शन | थ्रेड विशिष्टता, पिच, हाथ, जुड़ाव और कंधे या पायलट का पता लगाना |
| स्थापित लिफाफा | कुल मिलाकर और स्थापित लंबाई, नाक की ज्यामिति और बैरल हेड से संबंध |
| रिंग ज्यामिति | ओडी, आईडी, अक्षीय लंबाई और प्रासंगिक संपर्क प्रोफाइल |
| रियर-सीट और रिटेनिंग सतहें | मेटिंग प्रोफाइल, सुविधाओं और घटक पहचान का पता लगाना |
| अक्षीय गति | डिज़ाइन की गई रिंग यात्रा और सतहें जो इसे निर्धारित करती हैं |
| बैरल संबंध | वाल्व द्वारा उपयोग किए जाने वाले क्षेत्र सहित, पहचाने गए स्थानों पर बोर माप |

डायमीटरल और रेडियल क्लीयरेंस में अंतर करें
उदाहरण के लिए, एक परिभाषित माप स्थिति पर 40.00 मिमी की एक कोल्ड बैरल आईडी और 39.90 मिमी की एक रिंग ओडी मान लें। व्यास का अंतर 0.10 मिमी है। यदि वलय केन्द्रित है, तो प्रत्येक तरफ रेडियल अंतर 0.05 मिमी है। परिभाषा के बिना दोनों मानों को "निकासी" कहने से दो-कारक की अस्पष्टता पैदा होती है।
ये कल्पित आयाम ईजेएस सहनशीलता या प्रतिस्थापन सीमाएँ नहीं हैं। गणना सीट संपर्क, विलक्षणता या हॉट ऑपरेटिंग फिट के बारे में कुछ नहीं कहती है। ड्राइंग की परिभाषा, माप तापमान और स्वीकृति मानदंड का उपयोग करें।
डायमीटरल क्लीयरेंस और रेडियल क्लीयरेंस अलग-अलग हैं
केवल उदाहरणात्मक अंकगणित: एक परिभाषित स्थिति पर मापा गया ठंडा आयाम।
स्केच कुंजी: बाहरी सीमा = बैरल बोर; नारंगी सीमा = बाहर की ओर घेरा। यह अंतर अतिशयोक्तिपूर्ण है, पैमाने पर नहीं।
अनुमानित माप
बैरल आईडी = 40.00 मिमी
रिंग ओडी = 39.90 मिमी
डायमीटरल क्लीयरेंस
40.00 − 39.90 = 0.10 मिमी
केन्द्रित रेडियल क्लीयरेंस
0.10/2 = 0.05 मिमी
एक केन्द्रित रेडियल मान व्यास अंतर का आधा है। यह विलक्षण संपर्क, हॉट रनिंग क्लीयरेंस, सीट सीलिंग या अनुमेय टूट-फूट का वर्णन नहीं करता है।
ये मान ईजेएस उत्पाद आयाम, विनिर्माण सहनशीलता या प्रतिस्थापन सीमाएं नहीं हैं।
वास्तविक ड्राइंग, माप विधि, तापमान और स्वीकृति मानदंड का उपयोग करें।
घिसे-पिटे मापों को नाममात्र नए हिस्से के आयामों से अलग रखें। घिसी हुई अंगूठी को दोबारा बनाने से समस्या उत्पन्न हो सकती है। समान रूप से, एक नई रिंग से क्षतिग्रस्त सीट या सीमा से बाहर बैरल बोर को ठीक करने की उम्मीद नहीं की जानी चाहिए। संभोग भागों की स्थिति और अनुकूलता से तय करें कि एक घटक या असेंबली को बदलना है या नहीं।
6. घटक द्वारा सामग्री और निरीक्षण रिकॉर्ड निर्दिष्ट करें
किसी असेंबली का नाम उसके धातुकर्म को परिभाषित नहीं करता है। रिटेनर/बॉडी, चेक रिंग और सीटों को अलग-अलग वस्तुओं के रूप में पहचानें, फिर प्रत्येक के लिए आवश्यक सामग्री और उपचार निर्दिष्ट करें। "कठोर स्क्रू टिप" जैसा एक वाक्यांश रिंग या स्वतंत्र रूप से बदली जाने योग्य सीट को अपरिभाषित छोड़ सकता है।
ईजेएसउत्पाद विशिष्टता38CrMoAlA, 34CrAlNi7, 31CrMoV9, D2, SKD61, SS304, SS316 और Hastelloy 276 सहित सामग्रियों को सूचीबद्ध करता है। यह नाइट्राइडिंग, हार्डनिंग और क्रोम प्लेटिंग को भी सूचीबद्ध करता है। वास्तविक घटक और कर्तव्य के लिए संयोजन की पुष्टि करें; यह कोई कथन नहीं है कि प्रत्येक सूचीबद्ध उपचार प्रत्येक मिश्र धातु पर लागू होता है।
सामग्री समीक्षा तैयार करने के लिए राल और देखी गई स्थिति का उपयोग करें। जहां प्रासंगिक हो, अपघर्षक भराव, संक्षारक जोखिम, सतह क्षति और सामग्री जमाव का वर्णन करें। केवल इसलिए कोई ग्रेड न चुनें क्योंकि उसका नाम अधिक घिसाव प्रतिरोधी लगता है। ज्यामिति, उपचार और संभोग सतह विनिर्देश का हिस्सा बने हुए हैं।ईजेएस सामग्री गाइडघटक ड्राइंग को प्रतिस्थापित किए बिना व्यापक पृष्ठभूमि प्रदान करता है।
स्वीकृति के लिए, सहमत हों कि प्रत्येक दस्तावेज़ को क्या साबित करना चाहिए:
- सामग्री दस्तावेज़ीकरण में निर्दिष्ट ग्रेड और पता लगाने योग्य घटक या बैच की पहचान होनी चाहिए।
- आयामी निरीक्षण में सही ड्राइंग संशोधन और महत्वपूर्ण विशेषताओं का संदर्भ होना चाहिए।
- उपचार रिकॉर्ड में लागू प्रक्रिया और सहमत निरीक्षण आवश्यकताओं की पहचान होनी चाहिए।
- घटक चिह्नों या भागों की सूची को संभोग टुकड़ों के बीच संबंध को संरक्षित करना चाहिए।
ईजेएस की उत्पाद जानकारी बताती है कि निरीक्षण रिपोर्ट और सामग्री प्रमाणपत्र प्रदान किए जाते हैं। यह मानने के बजाय कि प्रमाणपत्र सभी आयामों, सतह की स्थितियों और इकट्ठे प्रदर्शन को सत्यापित करता है, आदेश में आवश्यक दायरे को परिभाषित करें।
7. ईजेएस फ़ैक्टरी परिप्रेक्ष्य: पूर्ण प्रतिस्थापन को परिभाषित करें
ईजेएस पूछताछ के लिए, हम पृथक प्रतिस्थापन रिंग चुनने से पहले असेंबली परिभाषा भेजने की सलाह देते हैं। एक तस्वीर हार्डवेयर की पहचान करने में मदद कर सकती है। ड्राइंग, घटक पहचान और परिचालन जानकारी परिभाषित करती है कि क्या आपूर्ति की जानी चाहिए।
मूल भाग संख्या और किसी भी उपलब्ध असेंबली या घटक चित्र से शुरुआत करें। स्क्रू, टिप, रिंग और सीट रिकॉर्ड को लेबल करें ताकि विभिन्न असेंबली से माप भ्रमित न हो सकें। यदि पुराने हिस्से पहले ही अलग हो चुके हैं, तो समान दिखने वाली छल्लों को एक साथ समूहित करने के बजाय उनकी पहचान बनाए रखें।
हमारा अनुशंसित पूछताछ पैकेज है:
- मशीन का निर्माण, मॉडल और इंजेक्शन-यूनिट की पहचान, साथ ही मूल भाग या असेंबली संख्या।
- संशोधन जानकारी, थ्रेड विवरण और मिलान स्क्रू कनेक्शन के साथ असेंबली और घटक चित्र।
- पहचानी गई तस्वीरें और एक पुराने हिस्से का माप रिकॉर्ड, जो स्पष्ट रूप से घिसे-पिटे रीडिंग को नाममात्र आयामों से अलग करता है।
- रेज़िन ग्रेड, फिलर/एडिटिव जानकारी, रिग्राइंड उपयोग और एप्लिकेशन में प्रासंगिक परिवर्तन।
- उद्देश्य: दोबारा प्रतिस्थापन, सामग्री समीक्षा या प्रस्तावित डिज़ाइन परिवर्तन।
- एक परिचालन समस्या के लिए, प्रक्रिया की स्थितियों के साथ तुलनीय कुशन, वजन, रिकवरी और दबाव रिकॉर्ड।
- आवश्यक आयामी, सामग्री और उपचार दस्तावेज, साथ ही किसी भी उत्पादन तुलना के लिए सहमत आधार।
यदि चित्र गायब है, तो जो ज्ञात है उसे चिह्नित करें और जिसे अभी भी परिभाषा की आवश्यकता है। मशीन की पहचान और तस्वीरें एक शुरुआती बिंदु हैं, हर आंतरिक आयाम का विकल्प नहीं। बिना किसी अस्पष्ट घिसे-पिटे नमूने के माप को बिना समीक्षा के नए हिस्से के विनिर्देश में न बदलें।
के माध्यम से पैकेज भेजेंईजेएस का संपर्क पृष्ठ, की पहचान करनास्क्रू-टिप असेंबलीया व्यक्तिगत संभोग घटकों की आवश्यकता है। इससे पूछताछ उसी व्यास के वाल्व के लिए सामान्य अनुरोध के बजाय वास्तविक प्रतिस्थापन पर केंद्रित रहती है।
8. अक्सर पूछे जाने वाले प्रश्न
क्या चेक रिंग पूर्ण नॉन-रिटर्न वाल्व है?
आमतौर पर रिंग-प्रकार के डिज़ाइन की बात करते समय नहीं। रिंग एक रिटेनर और मेटिंग सीट के साथ संचालित होती है; आपूर्तिकर्ता कभी-कभी असेंबली के लिए व्यापक नामों का उपयोग करते हैं। आइटम नंबर और शामिल भागों की पुष्टि करें। बॉल-चेक डिज़ाइन एक अलग समापन तत्व का उपयोग करते हैं, इसलिए केवल "चेक रिंग" के रूप में वर्णित ऑर्डर अस्पष्ट हो सकता है।
क्या मैं केवल इंजेक्शन मोल्डिंग चेक रिंग को बदल सकता हूँ?
संभवतः, यदि नई अंगूठी संगत है और संभोग भाग स्वीकार्य रहते हैं। रिटेनर, सीट और संबंधित बैरल बोर की भी जांच करें। एक सही नई अंगूठी क्षतिग्रस्त संभोग सतह को बहाल नहीं करती है। घटक ड्राइंग और निरीक्षण परिणामों को प्रतिस्थापन का दायरा निर्धारित करना चाहिए।
क्या लॉकिंग रिंग हमेशा बेहतर सील करती है?
नहीं, इंटरलॉकिंग विशेषताएं परिभाषित करती हैं कि रिंग स्क्रू के साथ कैसे घूमती है, सीलिंग परिणाम की गारंटी नहीं। बंद व्यवहार, सीट की स्थिति, बैरल फिट और प्रसंस्करण की स्थिति अभी भी मायने रखती है। "लॉकिंग" शब्द से प्रदर्शन का अनुमान लगाने के बजाय वास्तविक डिज़ाइनों की तुलना करें।
क्या चार-टुकड़ों वाली असेंबली हमेशा तीन-टुकड़ों वाली असेंबली से बेहतर होती है?
नहीं, एक अलग फ्रंट वियर तत्व घटक और रखरखाव विकल्पों को बदल देता है। यह प्रवाह, समापन या स्थायित्व में सार्वभौमिक सुधार स्थापित नहीं करता है। विशिष्ट डिज़ाइन, रेज़िन, मेटिंग इंटरफ़ेस और प्रतिस्थापन उद्देश्य का मूल्यांकन करें।
इंजेक्शन मोल्डिंग में चेक रिंग की जांच करते समय मुझे क्या रिकॉर्ड करना चाहिए?
असेंबली पहचान, ड्राइंग संशोधन, माप स्थिति और शर्तों को रिकॉर्ड करें। उत्पादन अवलोकनों के लिए, एक सुसंगत कुशन परिभाषा और वजन विधि का उपयोग करें, और संबंधित प्रक्रिया सेटिंग्स को संरक्षित करें। आयामी निरीक्षण और प्रक्रिया दोहराव साक्ष्य को अलग रखें ताकि एक दूसरे के लिए खड़ा न हो।