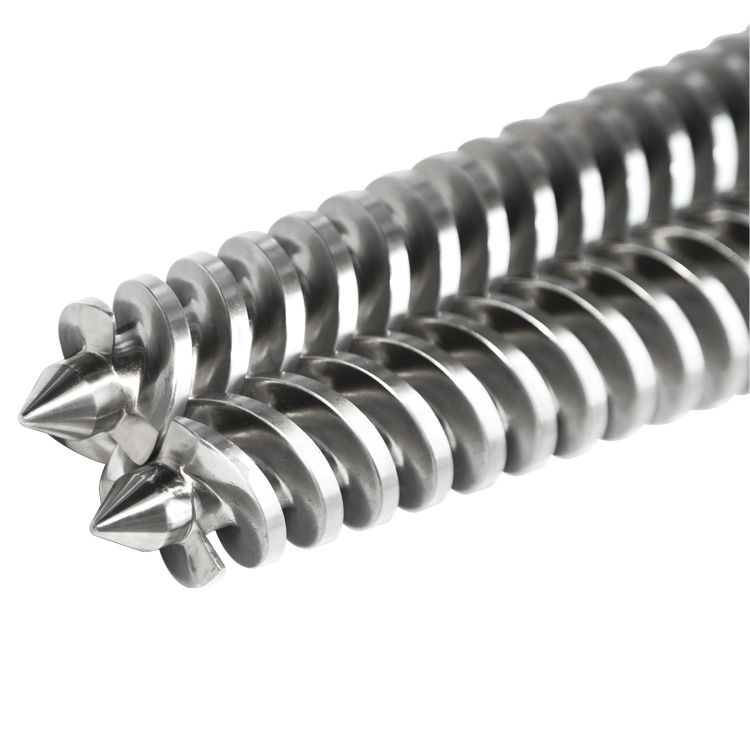
एक शंक्वाकार ट्विन स्क्रू बैरल दो पतला, इंटरमेशिंग स्क्रू को मैचिंग टेपर्ड बोर के साथ जोड़ता है। ज्यामिति प्रणाली की पहचान करती है; राल, भराव, मिश्र धातु और पहनने की परत की गहराई यह तय करती है कि यह उस ज्यामिति को कितने समय तक बनाए रखता है।

यह परिभाषा तब तक सरल लगती है जब तक कि खरीदार को स्थापित सेट को बदलना न पड़े। एक तस्वीर में टेपर दिख सकता है लेकिन तख़्ता छिप सकता है। एक नेमप्लेट एक मॉडल दे सकती है लेकिन ड्राइंग संशोधन नहीं। एक पुराना स्क्रू ड्राइव कनेक्शन को सुरक्षित रख सकता है जबकि इसका कार्यशील व्यास पहले ही खराब हो चुका है। प्रतिस्थापन समीक्षा को यह तय करना होगा कि कौन सा साक्ष्य अभी भी मूल भाग का वर्णन करता है।
शंक्वाकार क्या वर्णन करता है?
शंक्वाकार प्रसंस्करण जोड़ी की ज्यामिति का वर्णन करता है। प्रत्येक स्क्रू ड्राइव सिरे की ओर बड़ा हो जाता है, और दो मिलान बैरल बोर भी ऐसा ही करते हैं। यह समानांतर ट्विन स्क्रू सेट से भिन्न होता है, जहां नाममात्र व्यास और शाफ्ट रिक्ति कार्य अनुभाग के माध्यम से स्थिर रहती है।
बाहरी सिल्हूट की तुलना में टेपर अधिक बदलता है। उड़ान व्यास, जड़ व्यास, बोर आवरण और स्क्रू-टू-स्क्रू संबंध सभी अक्ष के साथ भिन्न होते हैं। इसलिए एक प्रतिस्थापन ड्राइंग को अक्षीय स्थानों की आवश्यकता होती है। किसी परिभाषित संदर्भ फलक से उसकी दूरी के बिना लिखा गया व्यास अधूरा है।
शंक्वाकार एक सार्वभौमिक प्रक्रिया की पहचान नहीं करता है। मिलाक्रॉन की वर्तमान शंक्वाकार रेंज पीवीसी और सीपीवीसी पाइप और प्रोफाइल कार्य को लक्षित करती है। क्रॉसमाफ़ी अपनी काउंटर-रोटेटिंग पीवीसी रेंज के भीतर शंक्वाकार मशीनों को सूचीबद्ध करता है। ईजेएस इसके लिए शंक्वाकार हार्डवेयर पृष्ठ भी प्रकाशित करता हैपीवीसी पाइप, प्लास्टिक प्रोफाइलऔरपैनल या बोर्डउपकरण। वह एप्लिकेशन लेबल समीक्षा शुरू करने में मदद करता है, लेकिन यह आपकी मशीन में वास्तविक स्क्रू प्रोफ़ाइल या सामग्री विनिर्देश स्थापित नहीं करता है।
बिना अनुमान लगाए शंक्वाकार हार्डवेयर की पहचान कैसे करें
उन अवलोकनों से प्रारंभ करें जिनका एक तस्वीर या मौजूदा रिकॉर्ड समर्थन कर सकता है। प्रत्येक अवलोकन को निष्कर्ष से अलग रखें। यह बिक्री लेबल, मॉडल कोड या पुराने खरीद विवरण को उससे अधिक मजबूत साक्ष्य बनने से रोकता है।
| आपके पास सबूत है | यह क्या समर्थन कर सकता है | यह क्या तय नहीं कर सकता |
|---|---|---|
| दोनों स्क्रू का पूर्ण पार्श्व दृश्य | दृश्यमान टेपर, समग्र व्यवस्था, स्पष्ट बाएँ और दाएँ अंतर | मूल अनपहना व्यास, आंतरिक बैरल आयाम, तख़्ता फिट |
| दोनों स्क्रू सिरों की तस्वीरें | टिप फॉर्म, ड्राइव-एंड फॉर्म, सापेक्ष अभिविन्यास | दाँत का आकार, जुड़ाव की लंबाई, सघनता या सहनशीलता |
| मशीन नेमप्लेट | निर्माता, मॉडल, क्रमांक और कभी-कभी आकार परिवार | क्या प्रोसेस यूनिट या गियरबॉक्स को बाद में संशोधित किया गया था |
| पुराना क्रय आदेश | पिछले आपूर्तिकर्ता शब्दावली और आदेशित विवरण | क्या वितरित भाग वर्तमान स्थापित भाग से मेल खाता है |
| अनुमोदित मशीन या पार्ट ड्राइंग | संदर्भ ज्यामिति, आयाम, इंटरफ़ेस और संशोधन | वर्तमान घिसाव की स्थिति या अनिर्दिष्ट फ़ील्ड परिवर्तन |
| हटाए गए, साफ किए गए हिस्से | भौतिक इंटरफ़ेस, दृश्यमान पहनने का पैटर्न और मापने योग्य जीवित विशेषताएं | वे आयाम जो टूट-फूट, मरम्मत या विरूपण से मिट गए हैं |
रिकॉर्ड को अलग करने से पहले जोड़ी का फोटो खींच लें
क्लोज़-अप बनाने से पहले स्क्रू ए और स्क्रू बी जैसी सरल आईडी निर्दिष्ट करें। फोटो सेट में ड्राइव एंड और डिस्चार्ज एंड को चिह्नित करें। जब भी आप "बाएँ," "दाएँ," "दक्षिणावर्त" या "वामावर्त" रिकॉर्ड करें तो देखने की दिशा बताएं। वे शब्द बिना किसी दृष्टिकोण के अस्पष्ट हैं।
एक उपयोगी फोटो सेट में पूरी जोड़ी, प्रत्येक ड्राइव कनेक्शन, प्रत्येक डिस्चार्ज टिप, फीड ओपनिंग, बैरल पोर्ट, हीटर या कूलिंग कनेक्शन, डिस्चार्ज फ्लैंज और गियरबॉक्स माउंटिंग एंड शामिल होता है। मशीन मॉडल और फोटो ओरिएंटेशन के साथ फ्रेम में एक पहचान पत्र रखें। एक तस्वीर में एक रूलर स्केल प्रदान करता है, लेकिन यह कैलिब्रेटेड आयामी निरीक्षण को प्रतिस्थापित नहीं करता है।
स्क्रू और बैरल एक सुमेलित प्रणाली क्यों बनाते हैं?
दो स्क्रू पृथक शाफ्ट के रूप में काम नहीं करते हैं। उनकी उड़ानें शंक्वाकार छिद्रों के अंदर एक साझा, बदलते लिफाफे पर कब्जा कर लेती हैं। प्रत्येक अक्षीय स्टेशन पर, चार रिश्ते मायने रखते हैं: प्रत्येक स्क्रू की ज्यामिति, स्क्रू के बीच का संबंध, प्रत्येक स्क्रू और उसके बोर के बीच का संबंध, और पूरी प्रक्रिया इकाई और गियरबॉक्स के बीच का संबंध।

यही कारण है कि आपूर्तिकर्ता को स्क्रू, बैरल और ड्राइव इंटरफेस की एक साथ समीक्षा करनी चाहिए, भले ही खरीदार केवल एक घटक को बदलने की योजना बना रहा हो। समीक्षा का स्वचालित अर्थ यह नहीं है कि प्रत्येक घटक को बदला जाना चाहिए। इसका मतलब है कि दायरे का निर्णय उन हिस्सों को ध्यान में रखना चाहिए जो फिट और इंटरैक्शन को नियंत्रित करते हैं।
जोड़ी को जोड़ी के रूप में रिकॉर्ड करें. माप, ड्राइंग समीक्षा, पैकिंग और स्थापना के माध्यम से ए और बी पहचान रखें। यदि कोई मौजूदा ड्राइंग स्क्रू को अलग तरह से लेबल करती है, तो ड्राइंग के लेबल को सुरक्षित रखें और अपने फ़ील्ड लेबल को चुपचाप नाम बदलने के बजाय क्रॉस-रेफरेंस के रूप में जोड़ें।
ईजेएस किन सामग्रियों और उपचारों को सूचीबद्ध करता है?
द करेंटईजेएस ट्विन शंक्वाकार स्क्रू बैरल पेजइस उत्पाद के लिए आठ सामग्री परिवारों को सूचीबद्ध करता है: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 और SKD11। इसमें तीन निर्माण मार्ग भी सूचीबद्ध हैं: पूर्ण-शरीर नाइट्राइडिंग; पूरे शरीर में नाइट्राइडिंग के बाद एक्सट्रूज़न अनुभाग पर द्विधातु मिश्र धातु; और SKD61 या SKD11 अस्तर।
वह सूची कोई पसंदीदा मेनू नहीं है। बेस स्टील भार वहन करता है और मशीनी शरीर प्रदान करता है। कामकाजी सतह पॉलिमर, भराव और संक्षारक उप-उत्पादों से संबंधित है। इसलिए सामग्री अनुरोध में निर्माण के दोनों हिस्सों की पहचान होनी चाहिए: बेस स्टील प्लस नाइट्राइडिंग, हार्डफेसिंग या बोर लाइनिंग।
| ईजेएस-सूचीबद्ध मार्ग | कामकाजी सतह पर क्या है | चयन से पहले जानकारी आवश्यक |
|---|---|---|
| फुल-बॉडी नाइट्राइडेड | चयनित स्टील में एक फैला हुआ नाइट्राइड केस | रेज़िन, फिलर, रीग्राइंड, स्टेबलाइज़र पैकेज, प्रक्रिया तापमान और मौजूदा पहनने का इतिहास |
| बाईमेटैलिक स्क्रू प्लस नाइट्राइडिंग | स्क्रू के कार्य क्षेत्र पर पीटीए-वेल्डेड मिश्र धातु, शेष बॉडी पर नाइट्राइडिंग के साथ | क्या घर्षण, क्षरण या दोनों विफलता का कारण बन रहे हैं |
| द्विधातु बैरल | बोर की सतह पर केन्द्रापसारक रूप से डाली गई मिश्र धातु की परत | यौगिक रसायन विज्ञान, भराव लोडिंग, बोर ज्यामिति और उपलब्ध दीवार अनुभाग |
| SKD61 या SKD11 अस्तर | बैरल में एक टूल-स्टील लाइनर | ड्राइंग, बैरल दीवार, फिट विधि, प्रक्रिया कर्तव्य और मरम्मत इतिहास |
घिसाव-परत की गहराई विनिर्देश का हिस्सा है
ईजेएस नाइट्राइडेड और बाईमेटेलिक निर्माण के लिए अलग-अलग कार्य गहराई प्रकाशित करता है। नीचे दिए गए आंकड़े निर्माण डेटा हैं, सेवा-जीवन की गारंटी नहीं। वे दिखाते हैं कि नरम सहायक स्टील के उजागर होने से पहले कितनी कठोर या मिश्र धातु सामग्री उपलब्ध है।
| निर्माण | पेंच कार्यशील परत | बैरल कार्यशील परत | व्यावहारिक पढ़ना |
|---|---|---|---|
| नाइट्राइडयुक्त | 0.4-0.7 मिमी फैला हुआ मामला | 0.4-0.7 मिमी फैला हुआ मामला | जब नाइट्राइड केस को फिलर द्वारा काटा नहीं जा रहा हो तो यह क्लीनर, कम अपघर्षक कार्य के लिए उपयुक्त है |
| द्विधात्वीय | 1.0-1.5 मिमी पीटीए हार्डफेसिंग | 2.0-3.0 मिमी सेंट्रीफ्यूगली कास्ट लाइनिंग | अपघर्षक, संक्षारक, भरे हुए या पुनर्नवीनीकृत फ़ीड के लिए अधिक पहनने वाली सामग्री उपलब्ध है |
ईजेएस स्क्रू हार्डफेसिंग मिश्र धातु
ईजेएस सामग्री गाइड में कहा गया है कि नीचे दिए गए स्क्रू मिश्र धातु एकल, समानांतर जुड़वां और शंक्वाकार जुड़वां स्क्रू पर लागू होते हैं। कठोरता का आंकड़ा अपने आप में घर्षण प्रतिरोध को रैंक नहीं करता है। कोलमोनॉय 83 में टंगस्टन कार्बाइड होता है और इसकी मैट्रिक्स कठोरता Ni60 से कम होने के बावजूद EJS की उच्चतम एंटी-वियर रेटिंग है।
| पेंच मिश्र धातु | प्रकाशित रचना | एंटी - वियर | विरोधी जंग | कठोरता |
|---|---|---|---|---|
| नि60 | Ni + Cr + Fe + Si | बहुत अच्छा | उत्कृष्ट | एचआरसी 56-62 |
| कोलमोनॉय 56 | नी + सीआर + सी + फे | बहुत अच्छा | उत्कृष्ट | एचआरसी 53-58 |
| कोलमोनॉय 83 | Ni + WC + Cr + C | उत्कृष्ट | उत्कृष्ट | एचआरसी 50-55 |
ईजेएस बैरल कास्टिंग मिश्र
ईजेएस बैरल बोर के लिए एक अलग मिश्र धातु परिवार का उपयोग करता है। आरएफक्यू में यह मायने रखता है: स्क्रू या बैरल कहे बिना "कोल्मोनॉय" मांगना दो अलग-अलग निर्माण प्रणालियों को मिलाता है। वर्तमान ईजेएस सामग्री गाइड 2.0-3.0 मिमी बैरल मिश्र धातु परत और निम्न ग्रेड डेटा प्रकाशित करता है।
| बैरल मिश्र धातु | प्रकाशित रचना | एंटी - वियर | विरोधी जंग | कठोरता | अधिकतम. तापमान |
|---|---|---|---|---|---|
| EJS01 | Fe + Ni + Cr + B | बहुत अच्छा | अच्छा | एचआरसी 58-62 | 400 डिग्री सेल्सियस या उससे कम |
| EJS02 | नी + सीआर + सीओ + बी | अच्छा | बहुत अच्छा | एचआरसी 50-58 | 450 डिग्री सेल्सियस या उससे कम |
| ईजेएस03 | Ni + Cr + Co + V + B | बहुत अच्छा | बहुत अच्छा | एचआरसी 55-60 | 450 डिग्री सेल्सियस या उससे कम |
| ईजेएस04 | Ni + WC + Cr + B | उत्कृष्ट | बहुत अच्छा | एचआरसी 55-60 | 600 डिग्री सेल्सियस या उससे कम |
पीवीसी के लिए, केवल कठोरता से चयन न करें। कैल्शियम कार्बोनेट अपघर्षक भार बढ़ाता है, जबकि पीवीसी क्षरण रसायन संक्षारण जोड़ सकता है। EJS02 और EJS03 मजबूत संक्षारण रेटिंग रखते हैं; EJS04 की पहनने की रेटिंग सबसे अधिक है। स्क्रू और बैरल ग्रेड को वास्तविक फॉर्मूलेशन, फिलर लोडिंग और प्रक्रिया तापमान से एक साथ चुना जाना चाहिए।
शंक्वाकार ट्विन स्क्रू बैरल कितने समय तक चलता है?
ईजेएस एक जीवन तुलना प्रकाशित करता है। इसकाबाईमेटैलिक बैरल स्क्रू पेजबताता है कि द्विधातु निर्माण की लागत नाइट्राइडिंग से लगभग 1.5 से 2 गुना अधिक है और जीवन को लगभग 2 से 3 गुना बढ़ा देता है। यह उपयोगी क्रय डेटा है, लेकिन यह प्रत्येक शंक्वाकार एक्सट्रूडर के लिए एक सार्वभौमिक परिणाम नहीं है।
नया ईजेएससेवा-जीवन मार्गदर्शिकासीमा स्पष्ट करता है. साफ, बिना भरे राल पर, किसी भी सतह पर गंभीर हमला नहीं होता है, इसलिए जीवन का अंतर छोटा हो सकता है। खनिज से भरे पीवीसी, दूषित रिग्राइंड या किसी अन्य अपघर्षक या संक्षारक यौगिक पर, मोटी और सही ढंग से मेल खाने वाली बाईमेटेलिक परत में सहायक स्टील के उजागर होने से पहले खोने के लिए अधिक सामग्री होती है। उस कर्तव्य में 2 से 3 बार प्रकाशित तुलना के पीछे एक भौतिक कारण है।
| जीवन चालक | यह पहनावा क्यों बदलता है? | खरीदार को क्या रिकॉर्ड करना चाहिए |
|---|---|---|
| मिश्रण | ग्लास फाइबर, कैल्शियम कार्बोनेट, टैल्क और दूषित रिग्राइंड कार्यशील सतह को नष्ट कर देते हैं; अपमानित पीवीसी रासायनिक हमला कर सकता है | राल, भराव प्रकार, लोडिंग, स्टेबलाइजर पैकेज और रिग्राइंड प्रतिशत |
| सामग्री पारित की गई | पहनावा थ्रूपुट और चलने के घंटों का अनुसरण करता है, कैलेंडर का नहीं | मशीन के घंटे, आउटपुट दर और संसाधित की गई कुल सामग्री |
| परत की गहराई और मिश्र धातु का मिलान | एक मोटी परत तभी मदद करती है जब इसकी मिश्र धातु वास्तविक घर्षण या क्षरण को संबोधित करती है | ग्रेड, परत की गहराई, कठोरता और सामग्री प्रमाणपत्र |
| संरेखण और निकासी | गलत संरेखण या गलत युग्मित क्लीयरेंस से साइड संपर्क एक अच्छे मिश्र धातु को जल्दी नष्ट कर सकता है | बेसलाइन क्लीयरेंस, गियरबॉक्स की स्थिति और पहनने का स्थान |
| प्रक्रिया अनुशासन | लगातार वृद्धि, अधिक गर्मी, खराब निस्पंदन और हानिकारक सफाई के तरीके नुकसान को बढ़ाते हैं | तापमान, दबाव, ड्राइव लोड, स्क्रीन-परिवर्तन अभ्यास और गलती इतिहास |
सेवा जीवन को घिसाव दर में बदलें
स्थापना से पहले एक नए सेट को मापें, फिर नियोजित शटडाउन के दौरान निश्चित अक्षीय स्टेशनों पर समान माप दोहराएं। प्रत्येक स्टेशन पर, रेडियल क्लीयरेंस की गणना (बैरल बोर के अंदर का व्यास घटाकर पेंच की उड़ान का बाहरी व्यास) को दो से विभाजित करके करें। वर्तमान क्लीयरेंस से बेसलाइन क्लीयरेंस घटाएं, बीते हुए घंटों से विभाजित करें, फिर 1,000 से गुणा करें। परिणाम उस मशीन पर उस कंपाउंड के लिए प्रति 1,000 रनिंग घंटों में मिलीमीटर में घिसाव होता है।
शंक्वाकार स्क्रू के लिए, प्रत्येक माप को उसके अक्षीय स्टेशन के साथ रिकॉर्ड करें। व्यास टेपर के साथ बदलता है, इसलिए किसी स्थान के बिना रीडिंग की तुलना अगले शटडाउन पर विश्वसनीय रूप से नहीं की जा सकती है। एक ही संदर्भ स्थिति में आउटपुट, ड्राइव करंट, पिघले तापमान और हेड प्रेशर को ट्रैक करें। एक सुविधाजनक क्लीयरेंस रीडिंग चिंताजनक लगने से पहले एक सेट उत्पादन जुर्माना दिखा सकता है।
शंक्वाकार आकार का कोड आपको क्या बताता है
65/132 जैसा कोड आमतौर पर मिलीमीटर में छोटे सामने के व्यास और बड़े पीछे के व्यास को दर्शाता है। उदाहरण के लिए, वर्तमान मिलाक्रॉन दस्तावेज़ीकरण, इसके शंक्वाकार पेंच डेटा को आगे और पीछे के व्यास के रूप में लेबल करता है। ईजेएस अपने पर आम जोड़ियों की एक विस्तृत सूची प्रकाशित करता हैशंक्वाकार ट्विन स्क्रू बैरल श्रेणी पृष्ठ.
यह कोड एक आकार के परिवार का पता लगाने के लिए उपयोगी है। यह कोई इंटरचेंज मानक नहीं है. यह स्क्रू की लंबाई, टेपर दर, अक्षीय प्रोफ़ाइल, ड्राइव स्पलाइन, टिप, रोटेशन, बैरल पोर्ट, निकला हुआ किनारा पैटर्न, तापमान-नियंत्रण कनेक्शन या गियरबॉक्स इंटरफ़ेस को पूरी तरह से परिभाषित नहीं करता है। यहां तक कि एक ही नाममात्र जोड़ी विभिन्न मशीन प्लेटफार्मों या संशोधनों से संबंधित हो सकती है।
यदि आपका मुख्य प्रश्न यह है कि 55/110, 65/132, 80/156 और संबंधित कोड कैसे पढ़े जाते हैं, तो इसे एक अलग आकार-कोड जांच के रूप में संभालें। इस पृष्ठ पर, महत्वपूर्ण बिंदु यह है कि कोड लुप्त ज्यामिति का पुनर्निर्माण नहीं कर सकता है।
एक डेटाम से एक शंक्वाकार संदर्भ रिकॉर्ड बनाएं
एक स्थिर संदर्भ फलक चुनें और अक्षीय स्थानों के लिए इसका उपयोग करें। गियरबॉक्स-साइड बैरल माउंटिंग फेस को पहचानना अक्सर आसान होता है, लेकिन अनुमोदित ड्राइंग को अंतिम डेटम योजना को नियंत्रित करना चाहिए। फीचर से फीचर तक लिए गए छोटे मापों की श्रृंखला से बचें। प्रत्येक लिंक संचित त्रुटि के लिए एक और अवसर जोड़ता है।
| रिकार्ड समूह | क्या पकड़ना है | यह प्रतिस्थापन क्यों बदलता है |
|---|---|---|
| मशीन की पहचान | मेक, मॉडल, सीरियल नंबर, लाइन आउटपुट, गियरबॉक्स प्लेट और संशोधन इतिहास | समान आकार के परिवारों को अलग करता है और संभावित क्षेत्र परिवर्तनों का खुलासा करता है |
| संदर्भ योजना | नामित डेटम फेस, अक्षीय दिशा, देखने की दिशा, स्क्रू ए और स्क्रू बी लेबल | प्रत्येक आयाम और फोटोग्राफ को समान समन्वय प्रणाली में रखता है |
| ड्राइव कनेक्शन | स्प्लाइन या कपलिंग फॉर्म, दांतों की गिनती, बड़े और छोटे व्यास, सगाई की लंबाई, कंधे और बनाए रखने की विशेषताएं | नियंत्रित करता है कि स्क्रू मौजूदा ड्राइव से कनेक्ट होते हैं या नहीं |
| पेंच शरीर | कुल लंबाई, काम करने की लंबाई, परिभाषित स्टेशनों पर व्यास, उड़ान विवरण, टिप फॉर्म और सुगमता | टेपर्ड वर्किंग लिफाफे और युग्मित इंटरैक्शन को परिभाषित करता है |
| बैरल बॉडी | कुल लंबाई, बोर ज्यामिति, माउंटिंग फेस, फ़ीड ओपनिंग, वेंट और सेंसर पोर्ट | नियंत्रण स्क्रू और शेष प्रक्रिया इकाई के साथ फिट होते हैं |
| उपयोगिता कनेक्शन | हीटर की व्यवस्था, कूलिंग चैनल या फिटिंग, सेंसर स्थान और थ्रेड मानक | यंत्रवत् फिटिंग वाले बैरल को लाइन कनेक्शन छूटने से रोकता है |
| डिस्चार्ज इंटरफ़ेस | निकला हुआ किनारा व्यास, पायलट, बोल्ट पैटर्न, सीलिंग फेस और एडाप्टर विवरण | हेड या डाउनस्ट्रीम टूलींग से कनेक्शन को नियंत्रित करता है |
| सेवा शर्तें | राल या सूखा मिश्रण, भराव और योजक, उत्पाद, परिचालन लक्षण और पहनने के स्थान | ज्यामिति समीक्षा और सामग्री चयन के लिए संदर्भ प्रदान करता है |
एक अक्षीय स्टेशन मानचित्र बनाएं
किसी चिह्नित फोटोग्राफ या स्केच पर प्रमुख विशेषताओं वाले स्टेशन के नाम बताएं। एक साधारण रिकॉर्ड ड्राइव माउंटिंग फेस स्टेशन 0 को कॉल कर सकता है, फिर फ़ीड ओपनिंग, वेंट, बैरल सपोर्ट, डिस्चार्ज फेस और स्क्रू टिप को बाद के स्टेशनों के रूप में पहचान सकता है। प्रत्येक स्टेशन पर, स्टेशन 0 से दूरी और मापी जा रही सुविधा को रिकॉर्ड करें। यह न मानें कि पाठक यह अनुमान लगाएगा कि आपने फ्लैंज या पोर्ट का कौन सा चेहरा इस्तेमाल किया है।
शंक्वाकार पेंच के लिए, अक्षीय स्टेशन के बिना व्यास विशेष रूप से कमजोर सबूत है। दो तकनीशियन एक ही हिस्से को विभिन्न स्थानों पर सटीक रूप से माप सकते हैं और विभिन्न मूल्यों की रिपोर्ट कर सकते हैं। दोनों रीडिंग सही हो सकती हैं, लेकिन कोई भी तब तक उपयोगी नहीं है जब तक उसका स्थान ज्ञात न हो।
एक घिसा-पिटा नमूना क्या संरक्षित कर सकता है और क्या नहीं
हटाया गया नमूना मूल्यवान है क्योंकि यह उन इंटरफ़ेस को सुरक्षित रखता है जो कैटलॉग से अनुपस्थित हो सकते हैं। इसमें मशीन का इतिहास भी बताया गया है। घिसाव, पिछली हार्डफेसिंग, पॉलिशिंग, जंग, मुड़ी हुई युक्तियाँ या मरम्मत की गई स्प्लिन नमूने को मूल डिज़ाइन से दूर ले जा सकती हैं।
| नमूना स्थिति | सीधे कॉपी करने पर जोखिम | जोड़ने के लिए साक्ष्य |
|---|---|---|
| फ्लाइट क्रेस्ट स्पष्ट रूप से घिसा हुआ है | कॉपी किया गया व्यास नई ज्यामिति के रूप में घिसाव को पुन: उत्पन्न कर सकता है | मूल ड्राइंग, बिना पहना हुआ संदर्भ क्षेत्र, मिलान बैरल निरीक्षण और पहनने का नक्शा |
| केवल एक स्क्रू उपलब्ध है | लापता हाथ, जोड़ी संबंध और अभिविन्यास अनिश्चित रहते हैं | स्थापित जोड़ी की तस्वीरें, गियरबॉक्स डेटा, अन्य स्क्रू की ड्राइंग या पिछले रिकॉर्ड |
| बैरल की मरम्मत कर दी गई है | वर्तमान बोर या माउंटिंग फेस मूल संशोधन से मेल नहीं खा सकता है | मरम्मत रिकॉर्ड, वर्तमान निरीक्षण रिपोर्ट और मशीन-साइड इंटरफ़ेस माप |
| ड्राइव के सिरे में झल्लाहट या तख़्ता क्षति है | रिवर्स-इंजीनियर्ड कनेक्शन क्षतिग्रस्त फिट को दोहरा सकता है | गियरबॉक्स शाफ्ट या कपलिंग निरीक्षण और एक अनुमोदित मेटिंग-पार्ट विनिर्देश |
| टिप चिपकी हुई या विकृत है | टिप की लंबाई और रूप को उस क्षेत्र से विश्वसनीय रूप से पुनर्प्राप्त नहीं किया जा सकता है | पहले की ड्राइंग, साथी पेंच, क्षतिग्रस्त संदर्भ सुविधाएँ या मशीन-निर्माता डेटा |
The ईजेएस ट्विन शंक्वाकार स्क्रू बैरल पेजबताता है कि ईजेएस कनेक्टिंग आयामों से काम कर सकता है और कोई ड्राइंग उपलब्ध नहीं होने पर हटाए गए हिस्सों को साफ करने के बाद साइट पर माप की व्यवस्था कर सकता है। माप को एक पुनर्निर्माण परियोजना के रूप में मानें, न कि हर घिसी हुई सतह की नकल करने का वादा। परिणामी विनिर्माण ड्राइंग को अभी भी उत्पादन से पहले समीक्षा और अनुमोदन की आवश्यकता है।
तीन प्रकार के साक्ष्य अलग करें
- मूल डिज़ाइन साक्ष्य:अनुमोदित चित्र, मशीन दस्तावेज़ीकरण और संशोधन-नियंत्रित भाग रिकॉर्ड।
- वर्तमान इंटरफ़ेस साक्ष्य:गियरबॉक्स, माउंटिंग फेस, पोर्ट, एडॉप्टर और अन्य भागों को अब बदलना होगा।
- शर्त प्रमाण:हटाए गए सेट के नक्शे, तस्वीरें, परिचालन लक्षण, मरम्मत और माप पहनें।
इन्हें एक बिना लेबल वाली स्प्रेडशीट में मर्ज न करें। मापा गया घिसा हुआ व्यास मूल नाममात्र व्यास नहीं है। कैटलॉग आयाम इस बात का प्रमाण नहीं है कि संशोधित मशीन में अभी भी कैटलॉग इंटरफ़ेस है।
एक शंक्वाकार प्रतिस्थापन जांच तैयार करें
प्लेटफ़ॉर्म की पहचान करने, मौजूदा इंटरफ़ेस को समझने और मूल ज्यामिति को वर्तमान टूट-फूट से अलग करने के लिए पर्याप्त जानकारी भेजें। ईजेएस तब पुष्टि कर सकता है कि उपलब्ध साक्ष्य से क्या उद्धृत किया जा सकता है और किन विवरणों को अभी भी मापने की आवश्यकता है।
न्यूनतम अनुलग्नक चेकलिस्ट
- मशीन और गियरबॉक्स नेमप्लेट
- संशोधन के साथ स्वीकृत ड्राइंग
- फुल स्क्रू पेयर फोटो
- दोनों ड्राइव-एंड तस्वीरें
- दोनों डिस्चार्ज-टिप तस्वीरें
- बैरल फ़ीड और वेंट स्थान
- चेहरों को माउंट करना और डिस्चार्ज करना
- चिह्नित अक्षीय स्टेशन स्केच
- आंकड़ों के साथ आयाम रिपोर्ट
- मानचित्र पहनें और मरम्मत का इतिहास
- सामग्री और योगात्मक विवरण
- लक्ष्य भाग का दायरा और गंतव्य
अक्सर पूछे जाने वाले प्रश्नों
मैं कैसे बता सकता हूं कि मेरे जुड़वां पेंच शंक्वाकार हैं?
संपूर्ण कार्य अवधि देखें. एक शंक्वाकार जोड़ी में डिस्चार्ज सिरे की ओर छोटे व्यास होते हैं और ड्राइव सिरे की ओर बड़े व्यास होते हैं, जिसमें मिलान वाले पतले बैरल बोर होते हैं। मशीन मॉडल, ड्राइंग और अंतिम दृश्य के साथ पहचान की पुष्टि करें क्योंकि एक आंशिक फोटो टेपर को छिपा सकती है।
क्या सभी शंक्वाकार ट्विन स्क्रू एक्सट्रूडर काउंटर-रोटेटिंग हैं?
केवल शंक्वाकार लेबल से घूर्णन की कल्पना न करें। क्रॉसमाफ़ेई वर्तमान में अपनी काउंटर-रोटेटिंग पीवीसी रेंज के भीतर शंक्वाकार मशीनों को सूचीबद्ध करता है, जबकि मिलाक्रॉन की शंक्वाकार रेंज पीवीसी और सीपीवीसी प्रसंस्करण को भी लक्षित करती है। रोटेशन निर्दिष्ट करने से पहले मशीन मैनुअल, गियरबॉक्स डेटा और रिकॉर्ड की गई देखने की दिशा की जांच करें।
क्या 65/132 कोड प्रतिस्थापन का आदेश देने के लिए पर्याप्त है?
नहीं, कोड आमतौर पर छोटे और बड़े नाममात्र स्क्रू व्यास की पहचान करता है, लेकिन यह लंबाई, टेपर, ड्राइव कनेक्शन, फ्लाइट प्रोफाइल, रोटेशन, बैरल पोर्ट या मशीन इंटरफेस को परिभाषित नहीं करता है। आकार परिवार की पहचान करने के लिए इसका उपयोग करें, फिर अनुमोदित ज्यामिति की पुष्टि करें।
शंक्वाकार ट्विन स्क्रू बैरल के लिए ईजेएस किन सामग्रियों को सूचीबद्ध करता है?
EJS शंक्वाकार हार्डवेयर के लिए 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 और SKD11 सूचीबद्ध करता है। प्रकाशित सतह मार्गों में फुल-बॉडी नाइट्राइडिंग, स्क्रू वर्किंग सेक्शन पर बाईमेटेलिक मिश्र धातु, उसके बाद नाइट्राइडिंग, सेंट्रीफ्यूगली कास्ट बैरल मिश्र धातु, और SKD61 या SKD11 लाइनिंग शामिल हैं।
ईजेएस बाईमेटैलिक स्क्रू बैरल नाइट्राइड वाले की तुलना में कितने समय तक चलता है?
ईजेएस बाईमेटेलिक बैरल स्क्रू पेज नाइट्राइडिंग की लागत से लगभग 2 से 3 गुना सेवा जीवन और लगभग 1.5 से 2 गुना की सामान्य तुलना प्रकाशित करता है। शंक्वाकार एक्सट्रूडर पर वास्तविक जीवन अभी भी यौगिक, भराव लोडिंग, थ्रूपुट, संरेखण, प्रक्रिया नियंत्रण और चयनित मिश्र धातु पहनने के तंत्र से मेल खाता है या नहीं पर निर्भर करता है।
क्या एक शंक्वाकार पेंच को स्वयं से बदला जा सकता है?
उस निर्णय के लिए साथी स्क्रू, बैरल और ड्राइव इंटरफेस के निरीक्षण की आवश्यकता होती है। एक एकल घटक अनुरोधित दायरा हो सकता है, लेकिन इसके ड्राइंग और स्थिति की अभी भी उन हिस्सों के विरुद्ध समीक्षा की जानी चाहिए जिनके साथ यह चलेगा।
क्या ईजेएस मूल ड्राइंग के बिना शंक्वाकार ट्विन स्क्रू बैरल बना सकता है?
ईजेएस का कहना है कि यह आयामों को जोड़ने से काम कर सकता है और चित्र अनुपलब्ध होने पर हटाए गए, साफ किए गए हिस्सों के लिए माप समर्थन की व्यवस्था कर सकता है। नमूना स्थिति, स्थान और उपलब्ध मशीन रिकॉर्ड यह निर्धारित करते हैं कि क्या पुनर्निर्माण किया जा सकता है। एक विनिर्माण ड्राइंग को अभी भी अनुमोदन की आवश्यकता है।
व्यास माप में अक्षीय स्थान क्यों शामिल होना चाहिए?
शंक्वाकार कार्य अनुभाग के साथ पेंच का व्यास बदलता है। विभिन्न स्थानों पर लिए गए दो सही माप अलग-अलग मान उत्पन्न कर सकते हैं। प्रत्येक व्यास को एक परिभाषित डेटाम और अक्षीय स्टेशन से बांधें ताकि आपूर्तिकर्ता को ठीक से पता चले कि यह कहां लागू होता है।